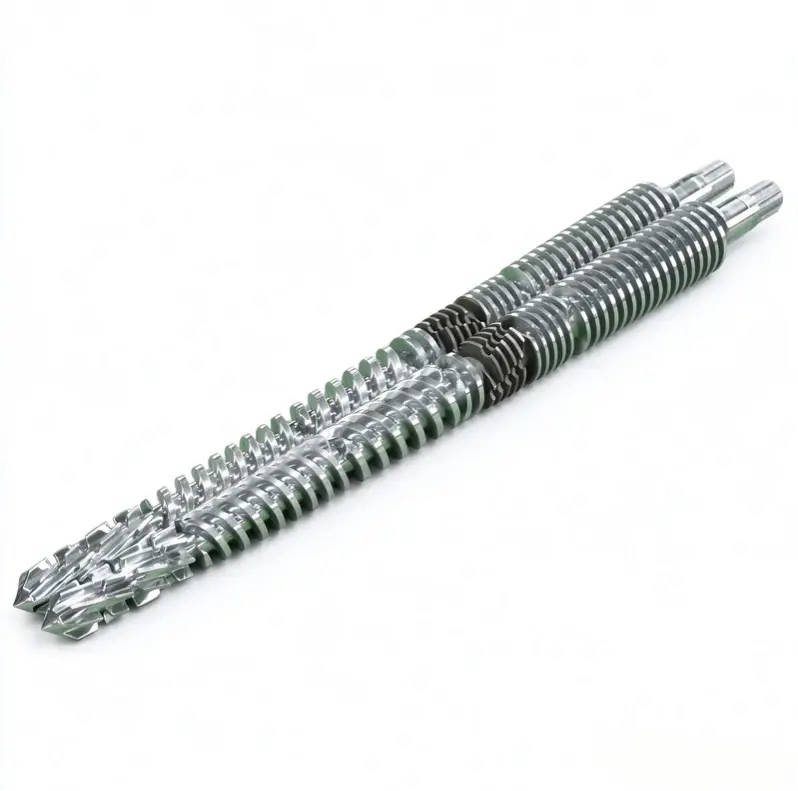
Un cabezal de troquel para tubos debe ajustarse a un diámetro mayor que el nominal. Tiene que coincidir con el polímero, la formulación, el estándar de tubería, la salida, la conexión del extrusor, el sistema de calibración y la forma en que sus operadores cambian los tamaños. Esta guía convierte esos insumos en una especificación de compra para la producción de tuberías de PVC, PE, CPVC, PP y PPR.


para comprar uncabezal de extrusión de tubos, envíe al proveedor cinco conjuntos de datos coincidentes: el material y la formulación; el estándar, diámetro y rango de pared de la tubería; salida y velocidad de línea; la brida del extrusor y la interfaz de entrada de fusión; y el dispositivo de calibrador, vacío, enfriamiento y transporte aguas abajo. Una solicitud que indique únicamente "tubería de PVC, 110 mm" no está lista para ingeniería.
El punto más importante del contrato es la condición de aceptación. Indique el material de producción real, el tamaño de la tubería, la producción estable, la velocidad de la línea, la configuración de calefacción y sensores, la variación de pared permitida, el diámetro exterior, la ovalidad, la condición de la superficie y las pruebas requeridas del producto. El cabezal de troquel da forma al termofusible, pero por sí solo no puede garantizar el enfriamiento final del tubo.
La primera decisión no es el diámetro del troquel.
La primera decisión es la envolvente de producción. Un cabezal puede ejecutar un grupo de tamaños similares con matrices y mandriles intercambiables. Un rango de tamaño muy amplio puede producir compromisos en el flujo, el tiempo de residencia, el ajuste, la presión del cabezal y el trabajo de cambio. El rango correcto depende del material y la velocidad, no sólo de qué insertos pueden caber físicamente dentro del cuerpo.
Dividimos cada consulta en tres límites. El límite del producto cubre el material de la tubería, el estándar, el diámetro y la pared. El límite del proceso cubre la producción, la velocidad, la temperatura y la presión. El límite mecánico cubre la brida, la línea central, los calentadores, los sensores, la posición de elevación y aguas abajo.
| Entrada del comprador | ¿Por qué cambia el cabezal del troquel? | Pruebas para enviar |
|---|---|---|
| Polímero y fórmula completa. | Cambia la viscosidad, la sensibilidad al calor, el deslizamiento, el desgaste, el riesgo de corrosión, el límite de tiempo de residencia y el método de limpieza. | Hoja de datos de grado de resina, porcentajes de formulación y muestra. |
| Estándar de tubería y aplicación. | Define el producto terminado que la línea debe producir y probar. | Número de norma exacto, edición, mercado y dibujo interno. |
| Rango OD, pared, SDR o horario | Establece el área de flujo anular, la familia de herramientas y el práctico rango de piezas de cambio | Tabla de tallas con productos mínimos, normales y máximos. |
| Salida neta y velocidad de línea | Cambia la velocidad del flujo, la presión, la carga de calefacción, el tiempo de residencia y la demanda de refrigeración aguas abajo. | Kg/h vendibles estables para cada tamaño crítico |
| Interfaz de extrusor y adaptador | Determina la geometría de entrada, patrón de pernos, registro, sello, altura central y soporte. | Dibujo controlado más fotografías medidas de la máquina existente. |
| Sistema de calibración y enfriamiento. | Afecta la reducción, el diámetro exterior final, la ovalidad, la distribución de las paredes y el comportamiento de arranque. | Planos del calibrador, datos del tanque de vacío, longitud de enfriamiento y posición de transporte |
| Plan de cambio | Determina qué piezas son extraíbles, cómo están centradas y con qué seguridad las manipulan los operadores. | Cambiar la frecuencia, el método de limpieza, la capacidad de la grúa y el tiempo de inactividad objetivo |
Nuestra vista de fábrica:No consideramos que un diámetro nominal de tubería sea una especificación suficiente para el cabezal de roscado. Si un comprador nos proporciona solo el nombre de la resina y el diámetro exterior, le solicitamos la serie de pared, la fórmula, la salida, la interfaz del extrusor y el método de dimensionamiento antes de fijar la ruta del flujo. Una oferta rápida basada en los datos faltantes suele trasladar las preguntas sin respuesta a la puesta en servicio.



Comience con el estándar de tubería terminada.
Un cabezal de troquel es una herramienta de producción. No es una certificación de tubería. El comprador debe identificar el estándar y la edición exactos del producto, mientras que el proveedor debe traducir la envoltura de la tubería en una ruta de flujo, un conjunto de herramientas y un método de ajuste. La conformidad final se acredita sobre el tubo terminado mediante las pruebas requeridas para su mercado y aplicación.
Para proyectos comunes de tuberías de agua, se encuentran tres referencias oficiales útiles.ISO 1452-2:2009 para tuberías de PVC-U, ISO 4427-2:2019 para tuberías de PEyISO 15874-2:2013 para tuberías de PP utilizadas en instalaciones de agua fría y caliente.. Consulte la edición actual, las modificaciones y la adopción nacional cuando se prepare el contrato.
| familia de tuberías | Referencia oficial inicial | Información que la solicitud de cotización del cabezal de troquel aún necesita |
|---|---|---|
| Tubería de presión de PVC-U | ISO 1452-2 o el equivalente nacional requerido | Fórmula de mezcla seca de PVC, serie de tuberías, diámetro exterior nominal, mesa de pared, margen para empalmes, salida, velocidad de línea y requisitos de superficie |
| Tubería de presión de PE | ISO 4427-2 o el equivalente nacional requerido | Compuesto de PE exacto, rango SDR, rango OD, construcción sólida o coextruida, disposición en franjas o capas, sistema de salida y enfriamiento |
| Tubería de agua fría y caliente de PP o PPR | ISO 15874-2 o el equivalente nacional requerido | Grado exacto de PP, clase de dimensión de tubería, aplicación de servicio, construcción de capas, rango de diámetro y pared, método de salida y calibración |
| Conductos eléctricos o tuberías industriales. | Las especificaciones nacionales, industriales o del cliente aplicables del comprador. | Fórmula del material, rigidez o objetivo funcional, geometría, color, impresión o franja, plan de prueba y defectos superficiales permitidos. |
No escriba "según el estándar internacional" en la solicitud de cotización.Nombra el documento, parte, edición y adopción local. Luego adjunte el plano de inspección y el plano de la tubería terminada. Tamaños nominales similares pueden tener diferentes rangos de pared, condiciones de prueba y requisitos de identificación.
Una separación más importa. La aprobación de agua potable se refiere al producto de tubería terminado y sus materiales húmedos. Solicitar un cabezal de roscado a Nanhaiya no transfiere la aprobación para agua potable a la tubería del comprador. La aprobación de la resina, el control de compuestos, los registros de producción y la certificación de terceros siguen siendo parte del sistema de cumplimiento del fabricante de tuberías.
Especifique la fórmula real, no solo PVC o PE
Nanhaiya'scabezal de extrusión de tubosse ofrece para PVC con aditivos, PE, CPVC y PP. Esos nombres definen familias de materiales. No nos dicen la viscosidad del fundido, la carga de relleno, el sistema estabilizador, el contenido reciclado, la ventana de procesamiento o la tendencia a desintegrarse.
Para PVC, envíe la receta completa de la mezcla seca por peso y condiciones de mezcla. El nivel de carbonato de calcio y el tratamiento de partículas, el equilibrio del lubricante, el sistema estabilizador, el modificador de impacto, el auxiliar de procesamiento, el pigmento y el porcentaje de retrabajo pueden cambiar la apariencia de la pared, la presión del cabezal y el comportamiento del depósito.
Para PE o PPR, envíe el grado exacto del compuesto y la hoja de datos actual del proveedor. Incluya información sobre el flujo másico o la viscosidad del fundido según lo publicado para ese grado, densidad, aditivos, negro de carbón o sistema de color, límite de remolido y si las franjas de identificación o las capas funcionales se coextruyen.
PVC y CPVC
El historial de calor y el tiempo de residencia merecen especial atención. La ruta del flujo debe evitar retenciones innecesarias y el plan de calefacción debe permitir un arranque y una limpieza controlados. Los cambios de fórmula deben divulgarse antes de la fabricación.
educación física
La calidad, la resistencia de la masa fundida, la producción y la capacidad de enfriamiento actúan juntas. Un cabezal de PE de alto rendimiento necesita un flujo circunferencial estable y un sistema de dimensionamiento adecuado, no simplemente un espacio anular más grande.
PP y PPR
Indique la resina exacta y el producto de servicio. Las tuberías de agua fría y caliente, los tubos industriales y las construcciones multicapa pueden requerir diferentes herramientas, condiciones de enfriamiento y aceptación.
Nuestra vista de fábrica:Cuando un equipo de producción cambia el relleno, el grado de resina o el porcentaje de reciclado después de que se aprueba el herramental, el troquel no se vuelve impreciso de repente. La entrada del proceso ha cambiado. Registramos la formulación de referencia en el acuerdo técnico para que la solución de problemas futuros comience desde una condición conocida.

La apertura del troquel no es el tamaño final de la tubería.
Una masa fundida anular caliente no abandona la matriz y permanece geométricamente fija. Puede hincharse a la salida, descender durante el transporte, entrar en contacto con el calibrador, encogerse durante el enfriamiento y continuar cambiando a medida que se iguala su temperatura. Es por eso que una tubería de 110 mm nominal no utiliza automáticamente una abertura de troquel de 110 mm.
El resultado final proviene de un sistema: salida de la extrusora, temperatura y presión de la masa fundida, geometría del molde y del mandril, equilibrio térmico circunferencial, centrado, recorrido del aire, calibrador, vacío, enfriamiento y velocidad de arrastre. Si estas piezas se compran a diferentes proveedores, el comprador debe asignar un dibujo de interfaz controlado y una matriz de responsabilidad de aceptación.
| Elemento de control | En qué influye directamente | Lo que no puede probar solo |
|---|---|---|
| Ruta de flujo del troquel y del mandril | Distribución anular de la masa fundida, pérdida de presión, comportamiento de residencia y forma inicial del tubo. | Rendimiento final en frío, diámetro exterior, pared, ovalidad o presión |
| Ajuste de centrado del mandril | Brecha circunferencial inicial y corrección de la distribución de la pared. | Un resultado estable cuando la temperatura, el flujo o la alineación aguas abajo siguen variando |
| Disposición de la zona calentadora | Control térmico alrededor y a lo largo de la cabeza. | La temperatura de fusión real sin un método de medición definido |
| Calibrador y tanque de vacío. | Dimensionado externo, enfriamiento temprano y soporte de forma. | Pared uniforme cuando el tubo de fusión entrante es inestable |
| Sistema de refrigeración | Tasa de solidificación, estabilidad dimensional y eliminación de calor residual. | Buena geometría cuando la temperatura o el flujo del agua no están controlados |
| Arrastre | Velocidad de línea, descenso y transporte estable. | Dimensiones correctas cuando el extractor está desalineado o la velocidad fluctúa |
Regla de tallas útil:especifique la tubería más pequeña y más grande, pero diseñe teniendo en cuenta los rincones de operación difíciles. A menudo se trata de la tubería más grande con alto rendimiento, la pared más delgada a alta velocidad de línea, un tamaño pequeño de bajo rendimiento que aumenta el tiempo de residencia y el producto con los requisitos de pared o superficie más estrechos.


Nanhaiya ofrece mandriles ajustables, opciones de canales de enfriamiento y revestimientos reemplazables en su gama de cabezales de roscado para tuberías. Utilice esas opciones por un motivo definido. El ajuste es útil cuando los operadores tienen un método de centrado repetible. Los componentes de desgaste reemplazables son útiles cuando su alcance, cantidad de repuesto y procedimiento de reemplazo están claros.
Bloquee la interfaz del extrusor antes de que comience el mecanizado
Un troquel de tubería puede tener una excelente trayectoria de flujo interno y aún así no instalarse porque se asumió la entrada, el registro, el patrón de pernos, el sello o la altura central. Los proyectos de reemplazo son especialmente vulnerables porque los dibujos de las máquinas pueden ser antiguos, modificados o no estar disponibles.
Preferimos tres formas de evidencia: el dibujo original controlado, medidas recientes y fotografías claras con una referencia de escala. Si los tres no están de acuerdo, resuelva el conflicto antes de que se publique el plano de fabricación.
- Marca, modelo y configuración del tornillo del extrusor.
- Diámetro del tornillo y rango de salida nominal
- Plano de brida de descarga o adaptador
- Registrar diámetro, profundidad y tolerancia.
- Cantidad de pernos, rosca, círculo primitivo y orientación.
- Geometría de la cara de sellado y método de junta
- Diámetro de entrada de fusión y longitud de transición
- Placa rompedora requerida o interfaz de pantalla
- Tamaño y ubicación del puerto del sensor de presión
- Tipo e inserción del sensor de temperatura de fusión
- Tensión, frecuencia, potencia y conectores del calentador.
- Tipo de termopar y compatibilidad del controlador
- Altura del centro del cabezal y dirección del flujo
- Bastidor de soporte, ruedas, rieles o puntos de elevación
- Autorización disponible para instalación y mantenimiento
- Distancia al calibrador y referencia de alineación
Nanhaiya fabrica personalizablebridas de barrily componentes del cabezal de troquel, por lo que el adaptador se puede discutir con el cabezal en lugar de dejarlo como una sorpresa en la instalación. Para un proyecto de línea completa, alinee la interfaz del troquel con el seleccionadomáquina extrusora de plástico, controles y equipos posteriores.
Nuestra vista de fábrica:una fotografía telefónica de una brida nos ayuda a comprender el diseño, pero no define un círculo de pernos ni registra el ajuste. Usamos la foto para encontrar preguntas. Utilizamos un dibujo firmado para cortar metal. Esa distinción evita que un pequeño error en la interfaz retrase toda la instalación.


Elija la construcción en función del material y la tarea de limpieza.
El cabezal de troquelado para tubos exclusivo de Nanhaiya utiliza acero de aleación de alta resistencia con superficies endurecidas y se produce mediante mecanizado CNC de precisión y tratamiento térmico. sus generalescabezal de extrusiónLa página enumera 38CrMoAl, nitruración y una dureza superficial de HV950 a HV1000.
Esos valores son datos iniciales útiles, pero la especificación aprobada aún debe identificar el material exacto del componente, el alcance del tratamiento, el criterio de dureza del acabado, el acabado de la superficie del flujo, la inspección dimensional y cualquier requisito de corrosión. No se debe copiar un valor de dureza de un componente a cada sujetador, cubierta del calentador o pieza estructural.
| condición de servicio | Preocupación por las adquisiciones | Qué definir en la cotización. |
|---|---|---|
| PVC relleno | Relleno mineral abrasivo, depósitos y frecuencia de limpieza. | Fórmula, nivel de relleno, material y tratamiento de componentes húmedos, alcance del desgaste reemplazable y método de limpieza |
| CPVC o compuesto termosensible | Historia térmica, retención y degradación del material. | Ventana de procesamiento, concepto de ruta de flujo, zonas de calentamiento, puntos de sensor, procedimiento de arranque y apagado |
| PE negro carbón | Distribución estable, calidad superficial y tiradas largas. | Grado compuesto, rango de salida, ventana de presión, disposición del calentador y acceso de limpieza |
| Contenido reciclado | Contaminación, variación de viscosidad y partículas abrasivas. | Fuente, porcentaje máximo, plan de filtración, muestra, variación esperada y límites de aceptación. |
| Cambios de color frecuentes | Atracos, accesos, manipulación de piezas de cambio y desguaces | Secuencia de colores, material de limpieza, tiempo de cambio permitido, procedimiento de purga y piezas removibles |
Más difícil no es una estrategia material completa.La dureza de la superficie, la profundidad de la carcasa, la tenacidad del sustrato, el comportamiento a la corrosión, el acabado y el método de reparación deben adaptarse al componente y al proceso. Pídale al proveedor que enumere qué se trata, cómo se verifica y qué registro de inspección viene con el pedido.


Danos tu opinión de Nanhaiya'sequipo de producción, certificadosyservicio tecnicodurante la calificación del proveedor. En el alcance de soporte acordado se pueden incluir instrucciones de instalación y consejos de mantenimiento a largo plazo.
Haga que el cambio de tamaño forme parte del cálculo de la compra
Un precio de herramientas más bajo puede resultar costoso si cada cambio ocupa una grúa, daña los calentadores o requiere un centrado repetido de prueba y error. Pregunte cómo se retiran la matriz y el mandril, dónde se colocan las piezas calientes, qué sujetadores se manipulan, cómo se restablece la alineación y qué sellos o consumibles se reemplazan.
| Pregunta de cambio | Por qué debería importarle al comprador | Salida del contrato |
|---|---|---|
| ¿Qué tallas comparten un cuerpo? | Muestra el número real de cabezales y juegos de piezas de cambio. | Matriz de compatibilidad por diámetro exterior de tubería, rango de pared y material |
| ¿Qué debe enfriarse antes de retirarlo? | Afecta el tiempo de inactividad y la seguridad de manipulación. | Procedimiento escrito de temperatura y manipulación. |
| ¿Cómo se centran el troquel y el mandril? | Afecta el desguace inicial y la corrección de muros. | Diagrama de ajuste, posiciones de referencia y entrenamiento. |
| ¿Qué herramientas y dispositivos de elevación se necesitan? | Evita manipulaciones improvisadas inseguras | Lista de herramientas, pesos de piezas, puntos de elevación y dibujos de accesorios. |
| ¿Qué piezas son repuestos de rutina? | Reduce el tiempo de inactividad después de daños en la rosca, el sello, el calentador o el sensor | Lista de repuestos recomendada para dos años con precios por artículo |
| ¿Cómo se limpia la ruta del flujo? | Cambios de mano de obra, riesgo de superficie y chatarra de cambio de color. | Herramientas de limpieza, materiales y pasos de desmontaje aprobados. |
Para un cronograma de productos mixtos, calcule el costo de cambio por horas, mano de obra y desperdicio inicial. Si una planta cambia entre dos tamaños de tubería distantes varias veces por semana, dos cabezales completos pueden proteger más tiempo de producción que un cuerpo con muchos insertos. Si los cambios son poco frecuentes y la gama es compacta, un organismo compartido puede ser sensato.
Nuestra vista de fábrica:preguntamos quién cambiará las herramientas y qué equipo de elevación hay disponible. Un diseño que funciona en una mesa de montaje limpia puede resultar incómodo al lado de una extrusora caliente y un tanque de vacío. El acceso del operador es un insumo de ingeniería, no un detalle posventa.

Utilice defectos de tubería para encontrar la zona de proceso responsable
Cuando una tubería sale fuera de las especificaciones, los operadores suelen ajustar primero el troquel porque sus pernos de centrado son visibles. Eso puede mejorar temporalmente una lectura mientras oculta una temperatura, un extrusor o un problema posterior. Registre el defecto alrededor de la circunferencia y a lo largo de la tubería antes de realizar varios cambios a la vez.
| Defecto observado | Comprobaciones del cabezal de troquel | Comprobaciones ascendentes y descendentes | Lección de compra |
|---|---|---|---|
| Un lado consistentemente más grueso | Centrado del mandril, depósitos en la trayectoria del flujo, daños, equilibrio del calentador y alineación del conjunto | Aumento del extrusor, alineación del calibrador, distribución de vacío, enfriamiento y alineación de transporte | Requiere centrado accesible, zonas de temperatura y una referencia de alineación. |
| Cambios de pared alrededor y a lo largo de la tubería. | Ajuste flojo, ciclos térmicos, presión inestable o flujo desigual | Alimentación, salida de tornillo, control de velocidad de línea, estabilidad de vacío y temperatura del agua. | Acepte una ventana operativa estable, no un conjunto corto de mediciones. |
| Líneas de superficie largas | Contaminación, depósitos, rayones o superficie del borde del troquel dañada | Partículas no fundidas, filtración, daños en el calibrador y marcas de manipulación. | Definir herramientas de limpieza, plan de filtrado, inspección de superficies y herramientas de repuesto. |
| Rayas amarillas, marrones o negras. | Zonas muertas, depósitos, calor local excesivo y tiempo de residencia prolongado. | Alimentación contaminada, depósitos en barriles, desgaste de tornillos y prácticas de parada | Revise la ruta de fusión completa y la rutina de limpieza antes de copiar la geometría anterior. |
| Alta presión en la cabeza | Espacio anular restringido, baja temperatura, bloqueo o vía de flujo inadecuada | Restricción de la pantalla, viscosidad del material, demanda de salida y condición del sensor | Indique el punto de medición de presión y el límite de funcionamiento en la especificación. |
| Ovalidad de la tubería | Flujo de salida desigual o posición inicial del tubo | Desgaste del calibrador, vacío, balance de enfriamiento, soporte y alineación de arrastre | La ovalidad final pertenece a la prueba de aceptación de línea completa. |
| Superficie interior rugosa | Acabado del mandril, depósitos, temperatura y comportamiento del flujo. | Humedad del material, dispersión, degradación y estabilidad de salida. | Incluir criterios de superficie interna y externa en la aprobación de la muestra. |
Regla de un cambio:registrar la línea base, cambiar una variable controlada, esperar a que el material viaje a través de la línea, marcar la tubería afectada y medir nuevamente. El ajuste aleatorio de las temperaturas, el centrado, el vacío y el arrastre al mismo tiempo destruye la evidencia necesaria para identificar la causa.
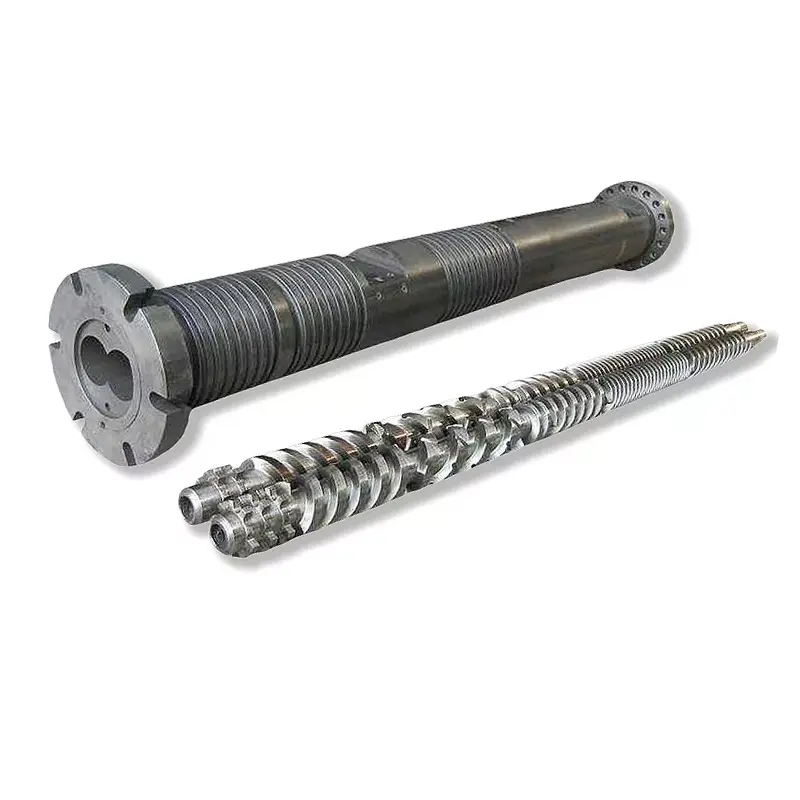
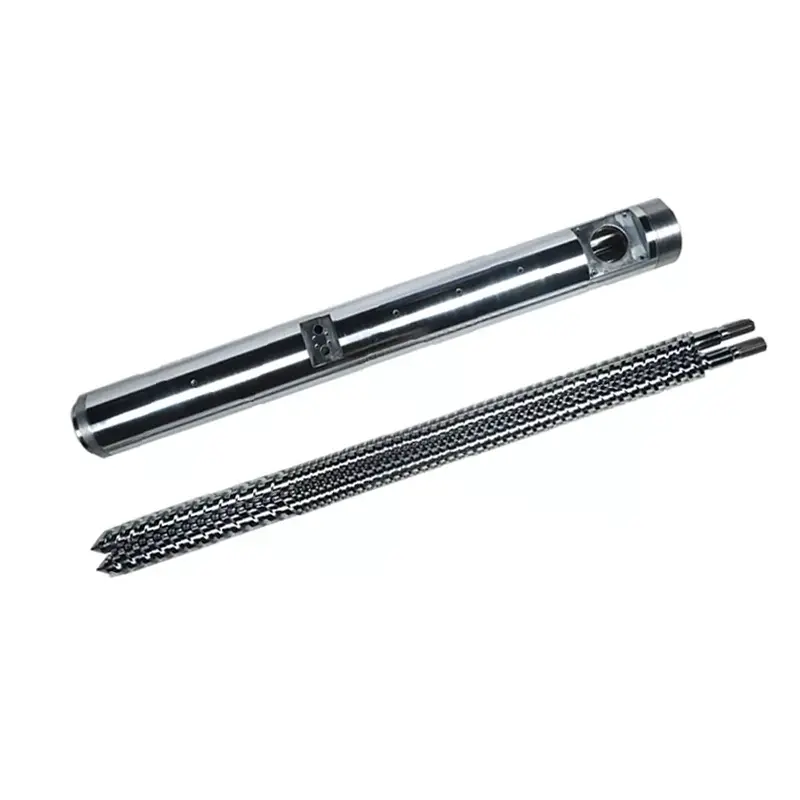
Si la presión de salida o de fusión es inestable antes de la cabeza, inspeccione también el tornillo y el cilindro. Suministros NanhaiyaTornillos individuales para tubos de PVC, Barriles de tornillo paralelo para tubos de PVCyBarriles cónicos de doble tornillo para tubos de PVC. No se debe rediseñar el troquel para compensar una sección de plastificación desgastada o inadecuada.

Lista de verificación de RFQ para cabezales de troqueles de extrusión de tuberías
Una RFQ completa permite al comprador comparar el alcance de la ingeniería en lugar de comparar un precio base bajo con una cotización inclusiva. Coloque los siguientes elementos en un paquete con revisión controlada.
- Identificar los productos.Enumere cada diámetro exterior de tubería, rango de pared, SDR o programa, construcción de capas, color y aplicación. Marca el producto normal y la talla más difícil.
- Nombra el estándar.Indique la norma exacta, pieza, edición, adopción nacional y dibujo interno. Adjunte el plan de inspección de tubería terminada.
- Divulgar el material.Proporcione la fórmula completa de PVC o el grado exacto de PE, PP o PPR, aditivos, rellenos, pigmentos, contenido reciclado y hojas de datos del proveedor.
- Definir tasa.Proporcione la producción neta vendible y la velocidad de la línea para cada producto crítico, además de la capacidad de enfriamiento disponible y el programa de operación normal.
- Describe la extrusora.Indique tornillo simple, gemelo paralelo o gemelo cónico; diámetro del tornillo; potencia del motor; presión y temperatura de fusión normales; disposición del adaptador; y límites actuales del proceso.
- Controla la interfaz.Adjunte los dibujos de brida, registro, círculo de pernos, cara de sellado, entrada de material fundido, altura central, puerto del sensor y soporte.
- Especificar detalles eléctricos.Enumere el voltaje y la frecuencia del calentador, el tipo de termopar, el estándar del conector, la compatibilidad del controlador, la longitud del cable y los requisitos para áreas peligrosas, si corresponde.
- Muestre la línea aguas abajo.Incluya las dimensiones del calibrador, el tanque de vacío, la longitud de enfriamiento, la disposición de pulverización o inmersión, el tipo de arrastre, la línea central y la distancia desde la salida del troquel.
- Elija el alcance del cambio.Enumere los juegos de piezas de cambio, calentadores y sensores de repuesto, sellos, sujetadores, herramientas de manipulación, estantes de almacenamiento y el procedimiento de cambio de tamaño deseado.
- Definir documentos.Solicite planos de montaje y piezas, lista de materiales, registros de materiales y tratamientos térmicos, inspección dimensional, listado eléctrico, manual de instrucciones y listado de repuestos.
- Escribe la prueba de aceptación.Nombre la resina, la fórmula, el tamaño de la tubería, la duración del proceso, la producción, la velocidad de la línea, los registros del proceso, el muestreo de dimensiones y los criterios de aprobación/falla.
- Aclarar el apoyo.Acuerde la guía de instalación, la responsabilidad de la puesta en servicio, la capacitación del operador, la asistencia remota y el límite entre el rendimiento del cabezal de troquel y de la línea completa.
Advertencia de reemplazo:Es posible que un troquel desgastado ya no conserve sus dimensiones originales. Mida la interfaz de la máquina y una tubería en buen estado, busque los dibujos originales y explique por qué se reemplaza el cabezal viejo. Copiar cada dimensión desgastada puede reproducir el mismo problema de flujo o alineación.
La configuración de los tornillos también debe adaptarse al uso del material. Explorar Nanhaiyatornillos individuales, tornillos gemelos paralelosybarriles cónicos de doble tornillocuando la consulta abarque toda la sección de plastificación. Para accesorios y herramientas conectadas, utilice elgama de repuestos para extrusión.
Acepte la cabeza sobre las condiciones de producción que planea vender.
La inspección dimensional demuestra que los componentes fabricados coinciden con el dibujo. No prueba cómo fluirá un compuesto específico a través de la línea completa. Un plan de aceptación sólido consta de dos partes: verificación de componentes y ejecución de producción.
| Etapa de aceptación | Que verificar | Registro para mantener |
|---|---|---|
| Revisión de documentos | Revisión de planos aprobados, lista de materiales, matriz de piezas de cambio, lista de calentadores y sensores, manuales y alcance de repuesto. | Registro de documentos firmados |
| Inspección de componentes | Interfaces críticas, características concéntricas, caras de sellado, sujetadores, puertos, material, tratamiento y condición visible de la superficie de flujo. | Registros dimensionales y de material o tratamiento especificados en el pedido |
| Comprobación de montaje | Ajuste, orientación, instalación del calentador, inserción de sensores, movimiento de centrado, soporte, elevación y acceso. | Lista de verificación de montaje con fotografías. |
| control de calentamiento | Identificación de zonas, respuesta del controlador, lectura de sensores, consumo de corriente y estabilidad térmica | Mapa de zonas y lecturas estabilizadas. |
| Ejecución de producción | Material acordado, tamaño de tubería, salida, velocidad de línea, temperatura, presión de fusión, carga del motor, condiciones de vacío y enfriamiento. | Hoja de proceso basada en tiempo y muestras retenidas |
| Inspección de tuberías | OD, pared en múltiples posiciones del reloj, ovalidad, masa por longitud, superficie interior y exterior, rectitud y pruebas estándar requeridas | Informe de inspección vinculado a la posición de la muestra y al tiempo de producción. |
| Operación de rutina | Arranque, corrección de centrado, parada normal, desmontaje seguro o cambio de tamaño acordado | Aprobación del operador y lista de elementos abiertos |
Utilice la formulación normal del comprador cuando sea práctico. Si se requiere un material sustituto, registre la diferencia y limite lo que prueba la prueba. Una ejecución exitosa de PE no valida una fórmula de PVC, y un producto de pared gruesa y de baja velocidad no demuestra una condición de pared delgada y de alta velocidad.
Nuestra vista de fábrica:Preferimos una ejecución estable con mediciones rastreables en lugar de una breve visualización al máximo rendimiento. La presión debe estabilizarse, las lecturas de la pared deben permanecer controlables, los calentadores no deben realizar ciclos anormales y la tubería enfriada debe cumplir con la inspección acordada. Ese resultado proporciona a ambas partes un punto de traspaso útil.


Preguntas frecuentes
¿Qué información se requiere para cotizar un cabezal de extrusión de tuberías?
Envíe el grado y la fórmula del polímero, el estándar de la tubería, el tamaño completo y el rango de pared, la salida objetivo y la velocidad de la línea, el tipo de extrusora, la entrada de fusión y el dibujo de la brida, el voltaje del calentador, los requisitos del sensor, los detalles de calibración posteriores, las piezas de cambio preferidas y un plan de aceptación. Las fotografías y los dibujos medidos de la conexión actual también son útiles para proyectos de reemplazo.
¿Puede un cabezal de roscar de tubería utilizar PVC, PE y PPR?
Un cuerpo exterior compartido puede ser técnicamente posible en un proyecto estrictamente definido, pero el PVC, el PE y el PPR no crean las mismas condiciones de flujo, térmicas o de tamaño. Primero comparamos la formulación completa, la producción, el rango de tamaños, los requisitos de la ruta de flujo y el método de limpieza. Herramientas separadas o un cabezal separado pueden ser la opción de producción más segura.
¿El diámetro de la matriz de la tubería es igual al diámetro final de la tubería?
Generalmente no. El tubo caliente cambia después de salir del troquel porque la masa fundida se hincha, baja, ingresa al calibrador y se enfría. Las dimensiones requeridas del troquel y del mandril deben diseñarse con el material, la producción, la velocidad de la línea, el tamaño del vacío y el sistema de enfriamiento, en lugar de copiarse directamente del tamaño nominal de la tubería.
¿Puede el cabezal de roscar por sí solo garantizar el espesor y la ovalidad de la pared de la tubería?
No. El cabezal del troquel establece la distribución anular de la masa fundida, pero el espesor final de la pared y la ovalidad también dependen de la estabilidad de la masa fundida, el centrado, el equilibrio de temperatura, la condición del calibrador, el vacío, el enfriamiento, la alineación de extracción y la velocidad de la línea. La aceptación debe probar toda la línea operativa.
¿Qué material utiliza Nanhaiya para los cabezales de extrusión?
La página general del cabezal de extrusión de Nanhaiya enumera 38CrMoAl con nitruración y dureza superficial de HV950 a HV1000. El cabezal de extrusión de tubos dedicado se describe como acero aleado con superficies endurecidas. Los requisitos del material final, el tratamiento térmico y la superficie humedecida deben confirmarse para la resina, los aditivos y el método de limpieza en la especificación aprobada.
¿Debo comprar un cabezal con insertos de muchos tamaños o varios cabezales completos?
Utilice piezas de repuesto cuando el rango de tamaño, la producción y la rutina de limpieza permitan que un cuerpo cubra el trabajo sin ajustes excesivos. Los cabezales separados pueden tener sentido cuando los productos difieren mucho en diámetro, polímero, producción, estructura de capas o frecuencia de cambio. Compare el tiempo total de cambio y el riesgo de producción, no solo el precio de las herramientas.
¿Cómo se debe aceptar un cabezal de extrusión de tuberías?
Comience con comprobaciones de planos, materiales, tratamientos, calentadores, sensores, bridas y trayectorias de flujo. Luego, ejecute el material de producción acordado al tamaño de tubería, producción y velocidad de línea especificados. Registre temperaturas, presión de fusión, lecturas de pared alrededor de la circunferencia, diámetro exterior, ovalidad, condición de la superficie, masa por longitud y cualquier prueba requerida por el estándar de tubería objetivo.
¿Qué causa que un lado de la pared de una tubería extruida sea más grueso?
Las posibles causas incluyen mal centrado de la matriz o del mandril, desequilibrio de temperatura circunferencial, flujo de fusión desigual, depósitos o daños en la trayectoria del flujo, salida inestable del extrusor, desalineación del calibrador, vacío o enfriamiento desigual y desalineación del arrastre. Verifique la tendencia antes de usar pernos de centrado para ocultar un problema aguas abajo.
Contenido técnico preparado a partir de información actual sobre productos, equipos y servicios de Nanhaiya, respaldado únicamente por páginas oficiales de estándares de tuberías ISO. La geometría final del troquel, el material, el tratamiento, las dimensiones y los criterios de aceptación están definidos por la especificación del proyecto aprobada.