¿Cuál es la diferencia entre mezcla distributiva y dispersiva?
Piense en la distribución como una cuestión de ubicación y en la dispersión como una cuestión de tamaño de dominios o aglomerados. Mover una gran masa de pigmento a otra parte de la masa fundida cambia su ubicación. Romper ese grupo en aglomerados más pequeños cambia su dispersión. Un resultado no establece el otro.
| Pregunta | Mezcla distributiva | Mezcla dispersiva |
|---|---|---|
| ¿Qué debería cambiar? | Uniformidad espacial de componentes. | Tamaño aglomerado o en fase dispersa. |
| ¿Qué hace el flujo? | Dividir, reorientar y recombinar material. | Aplique suficiente tensión para provocar deformación o rotura. |
| ¿Qué debemos examinar? | Composición o consistencia del color en muestras definidas. | Aglomerados restantes o morfología de fases. |
| ¿Qué es prueba insuficiente? | Un tamaño de partícula fino en una muestra aislada. | Un color granulado de aspecto uniforme. |
La distinción se explica enGuía de funcionalidad de tornillos de NC State Extension. La mayoría de los elementos reales contribuyen a ambos procesos. La pregunta útil es si el material recibe el equilibrio requerido, no si un elemento pertenece permanentemente a una categoría.
Para la compra, escriba el resultado deseado como requisito observable. Identifique qué debe volverse más uniforme, qué aglomerados o características de fase son inaceptables y cómo el laboratorio los informará. Una petición de una "mejor mezcla" deja esas decisiones sin resolver.
Esta guía trata sobre el compuesto de doble tornillo co-rotativo. Establezca primero la función del equipo si está comparando una línea de un solo tornillo o un proceso de PVC de rotación opuesta. NuestroGuía de materiales de un solo tornillo o de dos tornillosaborda esa opción más amplia.
Diagnosticar el defecto antes de cambiar el tornillo.
Describe el defecto antes de nombrar el elemento de reemplazo. Solicitaríamos muestras vinculadas al mismo período de operación que los registros del alimentador, velocidad, temperatura y carga. Una muestra sin sus condiciones de proceso hace difícil distinguir un problema de configuración repetible de una perturbación temporal.
| Observación | Pruebas que solicitaríamos | Primera decisión |
|---|---|---|
| El color cambia con el tiempo. | Muestras etiquetadas con el tiempo y registros de entrega del alimentador. | Investigue la consistencia de la dosificación antes de cambiar la geometría. |
| Manchas visibles | Secciones o micrografías comparadas con los ingredientes entrantes. | Identificar aglomerados, material no fundido, degradación o contaminación. |
| Un defecto comenzó después de un cambio de receta. | Formulaciones, formas y configuraciones de alimentación anteriores y actuales. | Separe una nueva tarea de procesamiento del deterioro relacionado con el desgaste. |
Lo que reviso antes de recomendar una mezcla más fuerte
Cuando evalúo un problema de mezcla de doble tornillo, primero separo la composición irregular de las partículas que no se han descompuesto. Las manchas visibles en una muestra de pellet no son suficientes para justificar una sección de amasado más fuerte. Solicito el grado de resina, la forma y carga del aditivo, la disposición actual del tornillo, los registros de alimentación y las muestras recolectadas en condiciones operativas estables.
Mi siguiente paso es establecer qué son realmente esas motas. Examinaría secciones del material y compararía el defecto con los ingredientes originales. El pigmento aglomerado, la resina no fundida y el material degradado requieren respuestas diferentes. Agregar intensidad de mezcla antes de identificar el defecto puede enviar la investigación en la dirección equivocada. La distinción entre mala fusión y mala mezcla es también una advertencia central enGuía de mezcla de un solo tornillo de Jim Frankland.
Para la revisión del tornillo, considero juntos el ancho del disco, la longitud del bloque, el ángulo de escalonamiento y la dirección de transporte. También reviso los elementos circundantes, las ubicaciones de alimentación y las holguras medidas. Un bloque de amasar no se puede evaluar correctamente sólo desde su ángulo. Importan su posición en el proceso y las condiciones materiales que entran en él.
Antes de recomendar un cambio, establecería una línea de base para el rendimiento, la temperatura real de fusión, la carga del variador y las mediciones de calidad relevantes. Luego compararía un cambio de configuración justificado después de que el proceso se haya estabilizado, manteniendo la formulación y el método de muestreo consistentes. Si la alimentación es inestable o los componentes existentes están desgastados, resolvería esos problemas antes de usar una nueva sección de mezcla para compensar.
Mi criterio de aceptación es la especificación del producto acordada. Una configuración que elimina los aglomerados visibles pero daña la morfología de la fibra requerida o excede los límites operativos no es una mejora aceptable. Mantendría la configuración que ofrece la calidad de mezcla requerida dentro de los límites térmicos y mecánicos de la línea, en lugar de seguir agregando restricciones simplemente porque la máquina puede tolerarlas.
Cómo generan la mezcla las extrusoras de doble tornillo
La reorganización del flujo y el estrés local realizan trabajos diferentes
La acción distributiva proviene de repetidas divisiones, estiramientos y reordenamientos del material. La acción dispersante requiere tensiones suficientes para deformar una fase dispersa o superar la resistencia dentro de un aglomerado. El flujo cortante y extensional describen mecanismos de deformación; no son objetivos de calidad separados que reemplazan la distribución y la dispersión.
Charlie Martínrevisión técnica de la mezcla continua de doble tornillodescribe la interacción de elementos de tornillo, zonas de procesamiento llenas y secciones de transporte. Su discusión sobre el equipo es útil aquí; Las condiciones de formulación farmacéutica en esa revisión no deben transferirse a una receta de plásticos industriales.
La velocidad es un insumo, no el resultado de la aceptación.
Para una interpretación del flujo de corte local, la tensión depende de la viscosidad del material a la temperatura y la velocidad de deformación relevantes. Una cifra de rpm por sí sola no define esas condiciones, ya que elcomparación de seguimiento de partículas a continuaciónilustra. Compare un cambio de velocidad propuesto con la temperatura de fusión real, la velocidad de alimentación y los resultados de calidad, en lugar de utilizar la velocidad como sustituto de una medición de dispersión.
Mire más allá del tiempo de residencia promedio
La distribución del tiempo de residencia describe cuánto tiempo permanecen diferentes porciones de material en un proceso. Para el resumen de revisión, pregunte por dónde ingresa un rastreador, dónde se detecta y qué condiciones operativas se aplican. Un valor medio sin esa información no es suficiente para comparar dos diseños.
Nuestro registro de prueba recomendado separa los aportes de los resultados. Configuración de registros y entrega de materiales como insumos; registrar la consistencia y morfología del material terminado como resultados. Mantenga la temperatura y la carga como limitaciones operativas. Esta estructura evita que un informe de prueba califique un mayor aporte de energía como una mejora de la calidad antes de que el producto haya sido evaluado.
Elementos de tornillo extrusor y sus funciones de mezcla.
Una familia de elementos es una etiqueta inicial útil, no una especificación de rendimiento completa.Guía de elementos de NC Statedistingue elementos transportadores, inversos, amasadores y dentados y explica que la nomenclatura varía según el fabricante. Utilizaríamos el dibujo y la geometría reales, en lugar de transferir el código de otro proveedor a una cotización.
| Familia de elementos | Rol a revisar | lo que pediríamos |
|---|---|---|
| Transmitir | Condiciones de transporte y llenado local. | Plomo, longitud, lateralidad y restricciones vecinas. |
| bloque de amasado | Deformación, mezcla y transporte o restricción. | Ancho del disco, número, longitud total, escalonamiento y dirección de transporte. |
| Mezclador dentado o dedicado | Reordenamiento del flujo y exposición a tensiones dependientes de la geometría. | Perfil completo, puesto operativo y evidencia de la tarea prevista. |
No se debe dar por sentado que los elementos transportadores no contribuyen en nada a la mezcla, o que cada elemento dentado es exclusivamente distributivo. La comparación correcta es entre geometrías definidas en condiciones establecidas. Establezca si el dibujo describe un conjunto segmentado o un tornillo de una sola pieza antes de discutir la flexibilidad del reemplazo.
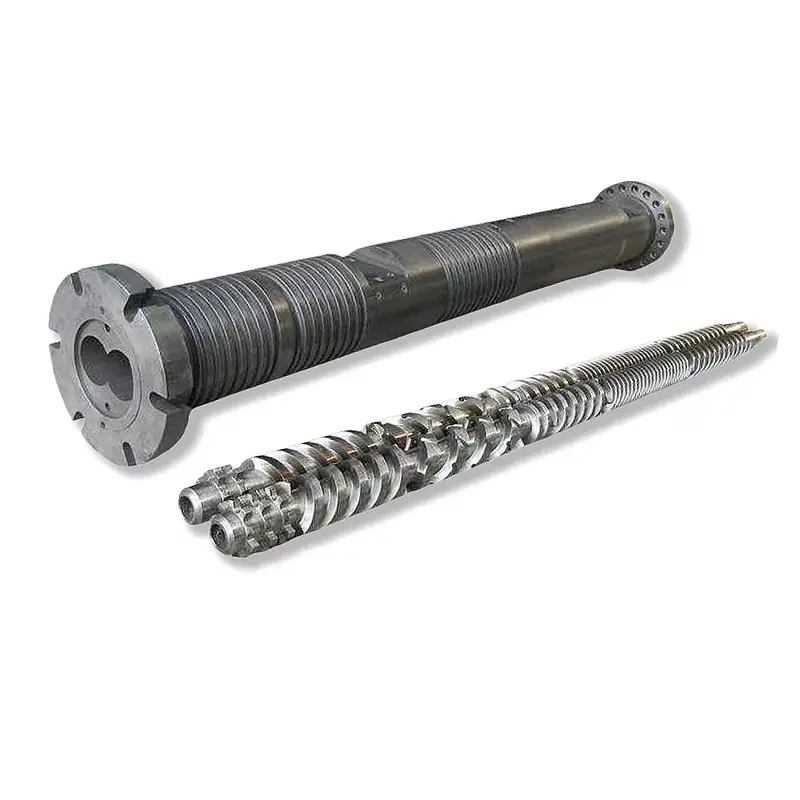
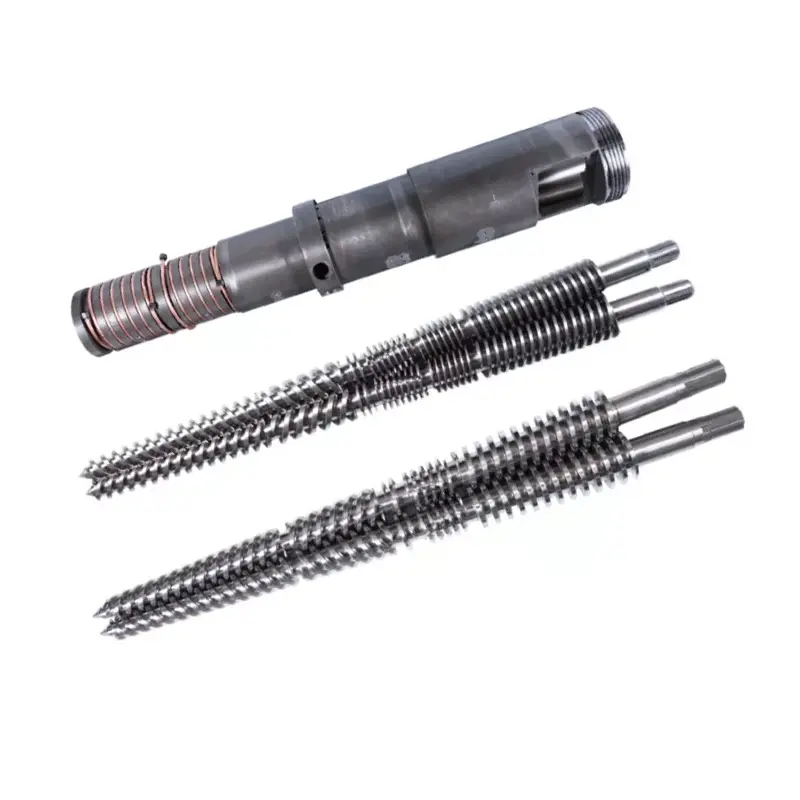
NuestroCilindro de doble tornillo paralelo co-rotativoLa página del producto identifica aplicaciones de rotación, entrelazado y combinación en la misma dirección. Esos detalles establecen la categoría de equipo relevante. Para un pedido, la configuración aprobada aún necesita identificar las secciones de trabajo individuales y las interfaces de acoplamiento.


Características del diseño del tornillo que controlan la mezcla, el calor y el desgaste.
Separe el ancho del disco, el número de discos y la longitud del bloque.
Estas son dimensiones relacionadas, pero no son descripciones intercambiables. Kenneth Russell'sanálisis de mezcla de doble tornilloEsto explica la tendencia familiar de que los discos más anchos favorezcan la acción dispersiva y los discos más estrechos favorezcan la división y la redistribución. También destaca la influencia de la restricción, el llenado y la temperatura de fusión.
Esa tendencia no es una regla de compra universal. Si en una comparación se modifican conjuntamente el ancho del disco, la longitud del bloque y el comportamiento de transporte, el resultado no se puede atribuir únicamente al ancho. Pregunte qué variable cambió y qué medición de calidad mejoró.
Leer el ángulo de escalonamiento con la dirección de transporte y llenar
Un bloque de amasado neutro no tiene una acción inherente de bombeo hacia adelante; El material aún puede pasar bajo la acción del proceso circundante. Los elementos inversos se oponen al transporte hacia adelante. Su utilidad depende de las condiciones de presión y llenado previstas. Ni "neutral" ni "inversa" son instrucciones automáticas para mejorar cada sección de mezcla.
| Cambio propuesto | Registro de comparación requerido | Razón para rechazar el juicio |
|---|---|---|
| Diferentes geometrías de amasado | Dimensiones, secuencia de elementos, datos de calidad y rendimiento estable. | El defecto objetivo permanece o una propiedad requerida se deteriora. |
| Mayor restricción | Temperatura real del fundido, presión, carga de accionamiento y comportamiento de alimentación/ventilación. | Se excede un límite de máquina o material. |
| Espacios libres de trabajo restaurados | Medidas coincidentes de tornillo/barril en posiciones nombradas. | El conjunto no cumple con los requisitos de ajuste o espacio libre aprobados. |
La durabilidad comienza con el servicio real
Publicamos 38CrMoAlA y un rango de profundidad de nitruración de 0,50 a 0,70 mm en elespecificación de producto co-rotativa. Estos son datos de materiales y de tratamiento, no una calificación de calidad de la mezcla ni una garantía de vida útil. No definen el espacio libre para correr.
Para una formulación abrasiva, solicitaríamos la identidad del relleno, el mapa de carga y desgaste antes de seleccionar el sistema de superficie. La revisión de la geometría y la protección contra el desgaste son decisiones separadas. Una superficie más dura no puede demostrar que un perfil de mezcla inadecuado sea correcto. Nuestroguía de desgaste y holgura de doble tornillo paraleloexplica el acta de inspección coincidente.
Inspeccione los componentes únicamente según los procedimientos de aislamiento, enfriamiento y manipulación aprobados por la planta. No reduzca el espacio libre ni altere un conjunto fuera de los límites aprobados por el fabricante de la máquina para lograr una mayor mezcla.
Cómo disponer un perfil de doble tornillo para mezclar
Revise la secuencia de las tareas de procesamiento antes de seleccionar un bloque de mezcla. martinrevisión de mezcla continuadescribe las regiones de alimentación, transporte, fusión, mezcla llena y descarga medidas. Un perfil tiene que proporcionar esas funciones juntas. Una recomendación de elemento independiente deja sin especificar sus condiciones de entrada y su servicio de presión aguas abajo.
Definir qué llega a cada sección de mezcla
Para un cambio propuesto, indique si el ingrediente ingresa como gránulos, polvo, líquido o concentrado, e identifique su posición de alimentación. Nos preguntaríamos qué condiciones de fusión o humectación se requieren antes de la tarea de dispersión prevista. Una comparación de mezclas no debe ocultar un cambio en cómo el ingrediente ingresa al proceso.
Mantenga conectadas la alimentación, la restricción y la ventilación
Antes de agregar un elemento restrictivo, solicite al diseñador del proceso que verifique los requisitos de presión y llenado alrededor de los alimentadores laterales y las ventilaciones. No aprobaríamos el cambio de un boceto de solo mezcla que omite esas interfaces. Registre el comportamiento aceptable en cada apertura como parte del informe de prueba.
Identifique dónde se mide la temperatura del material y dónde se toma la muestra de calidad. De lo contrario, una lectura más caliente en una ubicación diferente puede confundirse con un aumento de temperatura causado por el nuevo elemento. Mantenga fijas las ubicaciones de medición cuando el propósito sea una comparación directa.
Haga coincidir el equilibrio de mezcla con la formulación
Especifique el ingrediente cuando ingresa al extrusor. Un concentrado de color predispersado y un pigmento crudo aglomerante no presentan la misma tarea. Solicitaríamos la información material del proveedor y examinaríamos el formulario entrante antes de decidir si la necesidad principal es la redistribución, la desaglomeración o ambas.
| Resumen de materiales | Pregunta para responder | Evidencia a incluir en la aceptación |
|---|---|---|
| Masterbatch de color predispersado | ¿La dosificación y distribución son consistentes y hay aglomerados residuales presentes? | Muestreo de tiempo/posición, consistencia del color y evaluación de dispersión aplicable. |
| Pigmento aglomerante o carga mineral. | ¿Se ha humedecido el ingrediente y han quedado aglomerados inaceptables? | Medidas de aglomerado definidas y propiedades requeridas del producto. |
| Compuesto de fibra de vidrio | ¿La mezcla cumple con los requisitos de uniformidad y fibra retenida? | Morfología de la fibra y propiedades mecánicas especificadas. |
| Mezcla de polímeros o compuesto sensible al calor. | ¿Qué morfología de fase y límites de temperatura/tiempo se aplican? | Morfología, indicadores de degradación y ensayos relevantes del producto terminado. |
Russell'smezclando discusiónutiliza negro de humo cohesivo como ejemplo de material que necesita dispersión y contrasta las secciones intensivas con un tratamiento más suave de las fibras. Eso respalda un informe específico del material, no una regla de que cada material relleno necesite la configuración más restrictiva.
No cite un perfil para cada tarea de granulación
Nuestrogranulación de doble tornillo paraleloLa página enumera la producción de pellets termoplásticos, incluidos PE y PP, y admite materiales vírgenes y reciclados con personalización de configuración. Para obtener una cotización, esas categorías amplias deben limitarse al grado real, la carga de aditivos, la forma del alimento y el producto requerido.
Nos preguntaríamos si un alimento reciclado ha cambiado de composición o nivel de contaminación antes de atribuir un nuevo defecto al tornillo. Del mismo modo, no aceptaríamos una verificación de color únicamente para un grado reforzado con fibra cuya especificación de compra incluya el rendimiento mecánico. La prueba de aceptación debe seguir la razón por la que el aditivo está presente.
Cómo verificar la calidad de la mezcla en lugar de adivinar
Por qué comparo la exposición al estrés en lugar de solo la velocidad del tornillo
Utilizaría el estudio de Jan Philipp Oldemeier y Volker Schöppner como punto de partida útil para comparar configuraciones de mezcla. Su investigación examinó elementos de tornillo mediante simulación de flujo tridimensional y seguimiento de partículas, en lugar de asumir que cada partícula experimenta las mismas condiciones de mezcla.
Para la geometría ZSK25 con PP FPH50, los investigadores especificaron una temperatura de fusión de 220 °C y un rendimiento de 20 kg/h. El aumento de la velocidad del elemento mezclador dentado de 200 a 400 rpm elevó la media de las tensiones de corte máximas de las partículas rastreadas de aproximadamente 37.900 a 54.400 Pa. Para el bloque de amasado KB24 en las mismas condiciones, los valores correspondientes aumentaron de aproximadamente 27.900 a 48.400 Pa.
Estos fueron resultados de estrés simulados, no mejoras medidas en la calidad del compuesto terminado. Los autores también afirmaron que la validación experimental aún estaba pendiente.Lea el estudio original.
Mi conclusión de ingeniería es que la velocidad por sí sola es una especificación incompleta. Antes de recomendar cualquiera de los elementos para la producción, requeriría evidencia de que su exposición al estrés soluciona el defecto real, seguido de verificaciones de dispersión, temperatura de fusión, carga de accionamiento y las propiedades requeridas del producto.
Elija una prueba que se ajuste a la muestra
ISO 23900-5:2015, confirmado en 2025, describe la prueba del valor de presión del filtro para evaluar la dispersión de colorantes en polímeros termoplásticos. Es un método relevante a considerar para concentrados de color utilizados en extrusión e hilado por fusión; el laboratorio debe establecer las condiciones de preparación y ensayo aplicables.
ISO 18553:2025aborda el tamaño de partículas/aglomerados y el índice de dispersión en tuberías, accesorios y compuestos de poliolefina. Su alcance declarado incluye un contenido de negro de carbón inferior al 3% en masa y un contenido de pigmento inferior al 5%. No aplique ese alcance automáticamente a un masterbatch altamente concentrado o a cada sistema de llenado.
Separar el registro de calidad del registro de operación.
Para la distribución, defina dónde y cuándo se toman las muestras y qué medida de consistencia es apropiada. Para la dispersión, defina la preparación de la muestra y el aglomerado relevante o la evaluación de la morfología. Acuerde los criterios de aceptación con la especificación del producto y el laboratorio antes de la prueba, en lugar de elegir un umbral de aprobación después de ver el resultado.
Para comparaciones de energía, indique si el valor reportado es entrada de accionamiento, potencia estimada del eje o una medición de línea más amplia, e identifique la base del flujo másico. No compare números diferentes de "PYME" ni trate una cifra de energía promedio como prueba de exposición al estrés local. Registraríamos la energía y la carga junto con la calidad, no reemplazaríamos las pruebas de calidad con ellas.
Nuestra recomendación: mantener columnas separadas para calidad, producción aceptada estable, temperatura de fusión y carga mecánica. Apruebe la configuración solo cuando cumpla con el requisito acordado en cada columna relevante.
Revisión de la configuración del tornillo para determinar la calidad y durabilidad de la mezcla
Utilice una revisión controlada en lugar de una secuencia de ajustes no relacionados. El siguiente flujo de trabajo es nuestro método propuesto para convertir una queja sobre mezcla en un informe de configuración. No autoriza la operación fuera de los límites del fabricante de la máquina ni sustituye los procedimientos de seguridad y control de cambios de la planta.
-
Definir el defecto y el objetivo de aceptación.
Describa el defecto con muestras representativas y la especificación del producto requerida. Decida qué medidas de distribución, dispersión y acabado determinarán la aceptación antes de cambiar de línea.
-
Registre una línea de base comparable
Registre la revisión de la formulación, la forma de los ingredientes, las tasas de alimentación, la velocidad del tornillo, la temperatura de fusión medida, las presiones, la carga de accionamiento y la producción estable aceptada. Etiquete las muestras con el mismo período de operación y ubicaciones de medición.
-
Comprobar alimentación, fusión y desgaste.
Revise la consistencia del alimentador e identifique las partículas en el defecto. Si se sospecha desgaste, obtenga mediciones coincidentes del tornillo y el cilindro según los procedimientos de inspección aprobados antes de recomendar una geometría de mezcla revisada.
-
Seleccione un cambio justificado
Indique el mecanismo que se pretende abordar con el cambio. Documente las dimensiones, dirección, secuencia e interfaces afectadas del elemento. Haga que el ingeniero de procesos responsable apruebe el cambio y sus límites operativos.
-
Comparar después de que el proceso se estabilice
Utilice el procedimiento de estabilización y muestreo acordado. Mantenga la formulación y el método de prueba consistentes, registre cualquier diferencia inevitable y compare la calidad junto con la temperatura, la carga y la producción aceptada.
-
Aceptar, revisar o volver a la línea base
Aceptar el cambio sólo si cumple con los criterios de calidad y funcionamiento predefinidos. Si falla, conserve los hallazgos y siga el procedimiento de devolución o revisión aprobado en lugar de agregar otra restricción sin una nueva hipótesis.
Qué necesitamos para el resumen del componente
Envíe la identidad de la máquina, el plano de configuración, el diámetro nominal del tornillo, la distancia entre centros, los detalles de la conexión del eje o de la transmisión y cualquier mapa de desgaste medido. Incluya los registros operativos y de materiales anteriores. Para un sistema segmentado, identifique la secuencia de elementos; para un tornillo de una pieza, identifique las secciones de trabajo en el dibujo completo. El ajuste mecánico y el rendimiento de la mezcla necesitan controles de aceptación por separado.
Preguntas frecuentes
¿Puede la mezcla distributiva romper los aglomerados de pigmentos?
La mezcla distributiva redistribuye principalmente el material; no establece por sí solo que la tensión disponible sea suficiente para romper un aglomerado. Un elemento real puede contribuir a ambos modos de mezcla. Examine los aglomerados residuales por separado para determinar la uniformidad del color o la composición antes de decidir si se necesita más acción dispersiva.
¿Aumentar la velocidad del tornillo siempre mejora la mezcla?
No. La velocidad es un insumo operativo, mientras que una mezcla aceptable es un resultado medido del producto. Compare un cambio de velocidad con las condiciones de alimentación, la temperatura real de la masa fundida, la carga de accionamiento y las pruebas de calidad acordadas. No acepte una configuración de rpm más alta si ya no se cumplen las propiedades requeridas del producto o los límites operativos.
¿Los bloques de amasado de 90 grados son siempre mejores para la dispersión?
No. El ángulo de escalonamiento es sólo una variable geométrica. También es necesario revisar el ancho del disco, la longitud total del bloque, la dirección de transporte, las condiciones de llenado y la configuración circundante. Un bloque neutro puede pasar material bajo la acción del proceso circundante; Neutral no significa que el material permanezca estacionario.
¿Los elementos mezcladores dentados también pueden proporcionar una mezcla dispersiva?
Sí, dependiendo de la geometría y las condiciones de funcionamiento. Un elemento descrito como mezclador distributivo aún puede generar tensiones locales. Solicite evidencia del perfil real y el deber material en lugar de tratar el nombre de la categoría como una descripción completa de su desempeño.
¿Por qué pueden quedar rayas de color después de agregar más bloques de amasar?
Más bloques de amasar no identifican ni eliminan la causa por sí solos. Verifique la estabilidad de la dosificación, la forma del ingrediente entrante, las condiciones de fusión y las muestras recolectadas en operaciones comparables. Luego determine si el problema restante es la distribución espacial, aglomerados no dispersos u otro defecto antes de realizar más cambios de configuración.
¿Qué significa la configuración de la hoja del tornillo en la extrusión de doble tornillo?
Para esta guía, la configuración útil es la disposición axial de las secciones de transporte, amasado y mezclado, incluidas sus dimensiones y dirección. Utilice esos términos específicos en el dibujo. Llamar a todo el conjunto configuración de pala no especifica sus funciones de procesamiento ni hace que los códigos de elementos de diferentes proveedores sean intercambiables.