Extrusoras de doble tornillo cónicas y paralelas: ¿qué comparamos?
¿Qué es una extrusora cónica de doble tornillo?
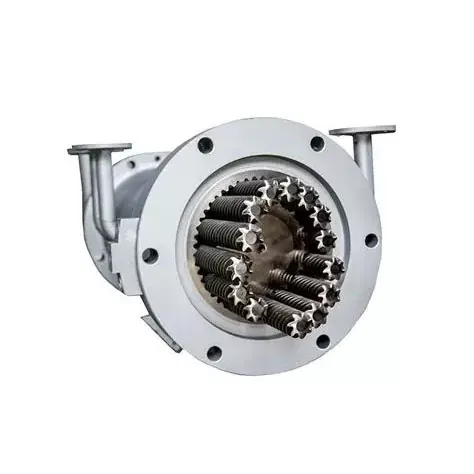
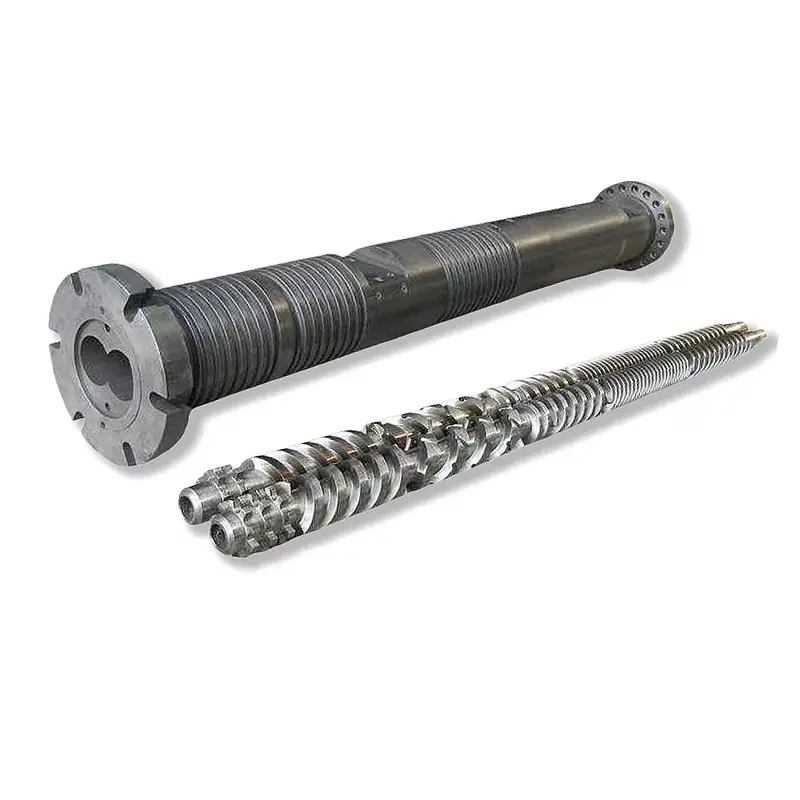
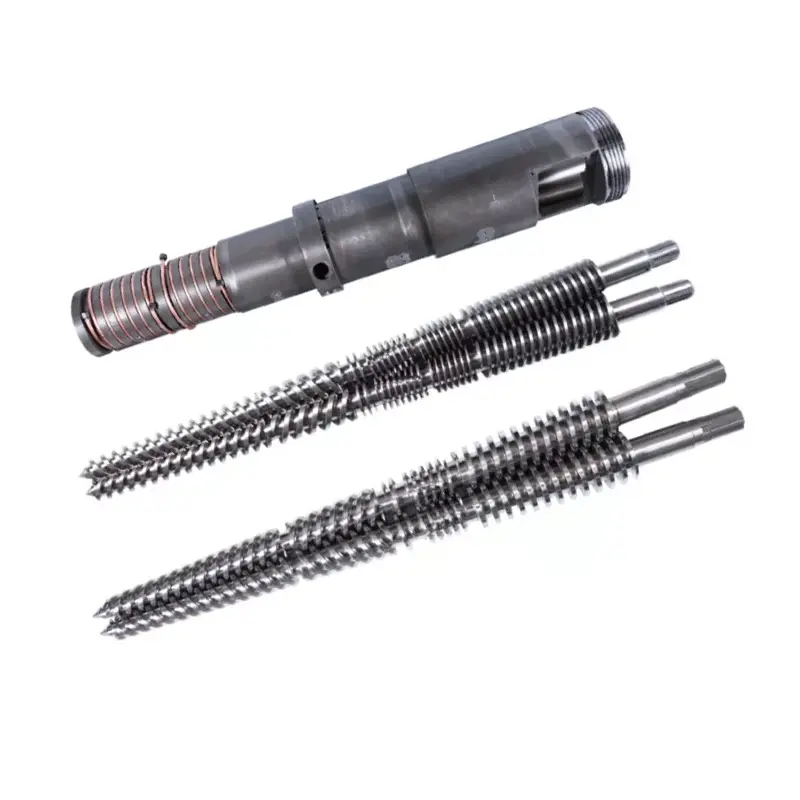
Una extrusora cónica de doble tornillo tiene tornillos cuyo diámetro exterior cambia a lo largo de la longitud de procesamiento. En la disposición de PVC convencional analizada aquí, el extremo de alimentación es más grande y el extremo de descarga es más pequeño. Una descripción como "extrusora de tornillo cónico" aún deja por confirmar la dirección de rotación, la disposición de engrane y la aplicación.
¿Qué es una extrusora de doble tornillo paralelo?
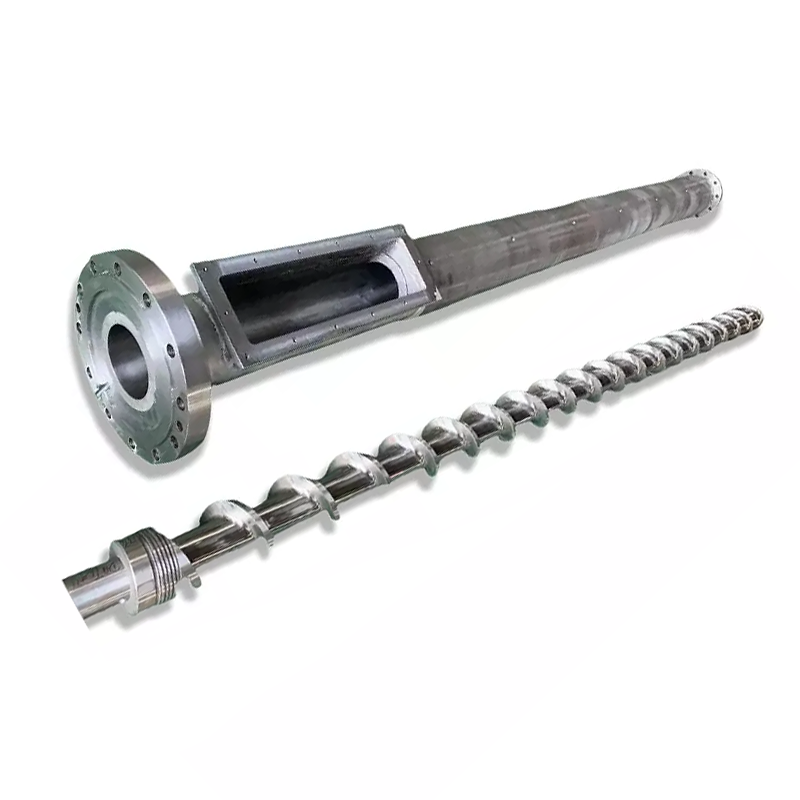
Una extrusora de doble tornillo paralelo tiene ejes de tornillo paralelos y un diámetro exterior nominal constante a lo largo de la sección de procesamiento. La geometría del canal aún puede cambiar. La palabra "paralelo" no indica si los tornillos giran juntos o en direcciones opuestas, ni si la máquina está destinada a la extrusión directa o compuesta del producto.
Nastaj y Wilczyński distinguen la extrusión de doble tornillo co-rotativa y contra-rotativa en suInvestigación de 2024 sobre la ampliación de la extrusión contrarrotante. Su discusión identifica el procesamiento de polvo de PVC como una importante aplicación contrarrotante. Esa distinción de procesos es el punto de partida para una comparación significativa.
Mantenga la tarea de compra consistente
Para la extrusión de mezcla seca de PVC, compare las configuraciones cónicas y paralelas relevantes bajo los mismos requisitos del producto. No transfiera un reclamo de composición co-rotativa de alta velocidad a una máquina de tubos contrarrotativa simplemente porque ambas tienen tornillos paralelos. Si su tarea es la producción compuesta, utilice nuestra más ampliaGuía de selección de materiales y sistemas de extrusión.para establecer el proceso primero.
Para una nueva línea, el proveedor de la máquina debe definir toda la configuración operativa. Para los componentes de repuesto, comenzamos con la máquina instalada y sus planos. Una cotización detallada no puede por sí sola determinar si es adecuada otra arquitectura de máquina.
En qué se diferencian la geometría, la distancia entre centros y los tamaños de los modelos
La distinción geométrica útil es dónde el material tiene espacio y dónde debe encajar el conjunto. En la disposición cónica convencional, el diámetro y la separación de los ejes de los tornillos varían a lo largo de la longitud de procesamiento. En una disposición paralela, los ejes permanecen paralelos. Ninguna descripción especifica la profundidad del canal, la compresión local, la holgura de trabajo o la presión completa.
Un par de diámetros no es una clasificación de capacidad.
Nuestrogama de cilindros cónicos de doble tornilloenumera pares que incluyen Φ65/Φ132 y Φ80/Φ156. Antes de realizar el pedido, confirme qué extremos identifica el dibujo y la longitud de procesamiento asociada. No lea el segundo número como un diámetro de tubería o una relación longitud-diámetro. L/D no tiene dimensiones; un diámetro lleva una unidad de longitud.
ElBarril de tornillo paralelo de tubo de PVCLa página enumera Φ45 a Φ150 mm y L/D 32 a 38, con personalización. Estas son las opciones publicadas de ese producto. No establecen un tamaño cónico equivalente ni un rango de salida universal.
Incluir la disposición de accionamiento y soporte.
Solicitaremos el diseño de salida de la caja de cambios, los detalles de conexión y el margen operativo permitido junto con el plano de la unidad de procesamiento. El espacio para rodamientos o un diámetro mayor en el extremo de alimentación no sustituyen una especificación verificada de torque, velocidad y empuje. Compare propuestas completas en lugar de inferir capacidad mecánica a partir de una fotografía.


Extrusora de doble husillo cónica y paralela: una comparación comparable
Ambas configuraciones merecen evaluación cuando se proponen para un mismo trabajo de PVC. Sus ventajas potenciales sólo resultan útiles después de que el proveedor identifica el perfil del tornillo, la disposición de alimentación, el accionamiento y las condiciones de funcionamiento reales. Utilizaríamos la siguiente tabla para comparar propuestas, en lugar de otorgar un ganador universal para cada fila.
| Decisión | Configuración cónica | Configuración paralela | Pruebas a solicitar |
|---|---|---|---|
| Entrada de material | Verifique la geometría del extremo de alimentación y la entrada utilizable con la mezcla de polvo deseada. | Verifique la apertura de alimentación, el perfil del canal y el sistema de alimentación para la misma mezcla. | Registro de forma de alimento, densidad aparente y tasa de alimentación estable. |
| Fusión e historia térmica. | Evalúe la geometría cambiante con control de velocidad, llenado y temperatura. | Evalúe la longitud de procesamiento seleccionada y la geometría del canal local. | Material definido, ventana de proceso y resultados de producto terminado. |
| Desfogue | Confirme la posición de la ventilación y las condiciones del proceso necesarias allí. | Confirme la posición de la ventilación y la función de creación de presión aguas abajo. | Observaciones de prueba y condiciones acordadas del sistema de ventilación. |
| Presión y carga de accionamiento. | Utilice los límites reales de unidad y unidad de procesamiento. | Utilice los límites reales de unidad y unidad de procesamiento. | Entorno operativo y servicio de matrices aprobados por el proveedor. |
| Rango de salida | Confirme la salida aceptada en los tamaños de producto requeridos. | Confirme la salida aceptada con los mismos límites de calidad. | Puntos de producción mínimos y máximos estables. |
| Energía | Mida el punto de operación candidato. | Mida el punto de operación candidato. | kWh por kg aceptado, con límite y período de tiempo establecidos. |
| Desgaste y reemplazo | Inspeccione las piezas coincidentes y las condiciones de ajuste permitidas. | Inspeccione ambos tornillos y ambos orificios del cañón. | Mapa de desgaste posicionado y alcance de reemplazo. |
| Inversión | Incluye instalación, auxiliares y rango de producción requerido. | Incluir el mismo alcance del proyecto. | Cotizaciones detalladas con exclusiones y términos de aceptación equivalentes. |
En el resumen de sucomparación de extrusión paralela y cónica, S. Seifert evalúa la configuración, el tiempo de residencia y el corte frente a los usos finales del PVC. Esto apoya una comparación específica del proceso; no proporciona un límite de tamaño de tubería universal ni un porcentaje de ahorro de energía para una nueva compra.
Cómo su formulación de PVC cambia la decisión
Comience la especificación con lo que entra a la máquina y lo que debe salir del troquel. "PVC rígido" es demasiado amplio para comparar dos propuestas. Solicitaremos el grado de resina, el tipo de relleno y la carga, el sistema estabilizador y de lubricación, el contenido reciclado, la forma de alimentación y el método de preparación. Registre la revisión de la receta para que la prueba y la cotización describan el mismo material.
Mantenga las unidades de composición explícitas
Una carga en phr significa partes por cien partes de resina, no porcentaje en peso del compuesto total. Como ejemplo de composición simple, 100 partes en masa de resina más 50 partes de relleno, sin otros ingredientes, contienen 50 ÷ 150 = 33,3% de relleno en masa total. Agregar otros ingredientes cambia ese porcentaje. Esta aritmética no establece una carga segura para ninguna de las máquinas.
Pregunte cómo se evaluará la consistencia del alimento. Un cambio en la densidad aparente o en la preparación del alimento debe registrarse en lugar de ocultarse detrás de un nombre de polímero sin cambios. Si un proveedor recomienda una geometría diferente, solicite una explicación vinculada a la condición del material identificado y la tarea de producción.
Definir una ventana útil de fusión y ventilación.
Nastaj y Wilczyńskiestudio de extrusión contrarrotantetrata la temperatura, el desarrollo de la fusión y el rendimiento como objetivos de escala acoplados. También describe los flujos de fuga en sistemas entrelazados. Por lo tanto, no inferiríamos el proceso completo a partir de un volumen de canal vacío, ni especificaríamos la velocidad del tornillo sin considerar el desarrollo del material a lo largo de la unidad.
Acuerde qué lecturas de presión y temperatura del material se tomarán, dónde se tomarán y cómo se asociarán las muestras de productos con esas lecturas. Los puntos de ajuste del barril por sí solos no proporcionan ese registro. Una ventana operativa útil identifica las condiciones por las que pasa el producto requerido, no solo por dónde sigue funcionando la máquina.
Utilice pruebas de productos dentro de su alcance real.
Norma Norma ASTM D2152-23aborda la idoneidad de la fusión en tuberías rígidas de PVC y accesorios moldeados mediante inmersión en acetona. Sus limitaciones publicadas dicen que no puede distinguir la degradación térmica de la fusión adecuada y no reemplaza otras pruebas físicas o químicas. No es un certificado de calidad general del producto. Cualquier prueba de solvente aplicable debe realizarse con personal calificado y con los controles de seguridad requeridos.
Para un proyecto relevante de tubería de presión de PVC-U de pared sólida,ISO 1452-2:2009Especifica las características de la tubería y los parámetros de prueba asociados. No selecciona la geometría del tornillo. Acuerde el estándar del producto aplicable, la edición y los requisitos del mercado antes de decidir qué constituye un producto aceptado.
Dimensione la extrusora según la producción vendible
El objetivo de producción debe provenir de la programación del producto. Solicitaríamos el rango de salida requerido, no solo la tubería más grande o el número de catálogo más alto. Una línea que cumple con un punto de alto rendimiento aún puede necesitar una revisión separada para productos más pequeños, operación más lenta o una formulación diferente.
Traducir la velocidad de la línea en flujo másico
Para un producto continuo, multiplique la masa real por metro por la velocidad de la línea y convierta minutos a horas. Utilice el peso del producto especificado o una medida verificada. No asuma una densidad genérica o un espesor de pared al calcular un requisito de compra real.
Flujo de producto requerido (kg/h) = masa por metro (kg/m) × velocidad de línea (m/min) × 60
Para una tubería ilustrativa que pesa 2,0 kg/m a 3,0 m/min, el objetivo es 360 kg/h. A 4,0 m/min, el mismo producto necesita 480 kg/h. Estos son aportes de planificación asumidos, no resultados de las pruebas de Nanhaiya. Ninguno de los cálculos nos dice si una máquina cónica o paralela en particular cumplirá con el requisito de calidad.
Consulta el resto de la línea.
Revise la mezcla y la preparación del alimento aguas arriba, luego la calibración, el enfriamiento, el transporte y el corte aguas abajo. Solicite a los proveedores de equipos responsables que confirmen los puntos de producción propuestos. Si una sección de enfriamiento existente solo admite la velocidad actual del producto, aprobar una mayor producción del extrusor no aprueba una mayor velocidad de línea.
En la comparación también se incluye el servicio de presión. Cambiar el producto o el troquel puede cambiar la tarea de la máquina incluso cuando los kg/h deseados siguen siendo los mismos. Registre las ubicaciones de herramientas y mediciones con cada punto de producción para que la afirmación de capacidad siga siendo interpretable.
Comparar un rango de producción
Seleccionaríamos la configuración que pueda demostrar el rango requerido con un producto aceptable y luego compararíamos sus costos. No agregue un porcentaje de seguridad arbitrario y llame a la máquina seleccionada. Cualquier capacidad de reserva debe corresponder a un producto, tarea o requisito operativo futuro definido que el proveedor haya revisado.
Compare la energía, el desgaste y el costo operativo total
La clasificación del motor es una especificación de capacidad, no una factura de energía medida. Para obtener una comparación útil del consumo de energía de una extrusora de doble tornillo, defina qué incluye el medidor: accionamiento y calentadores, la extrusora completa o toda la línea. Mantenga ese límite sin cambios e indique si se incluyen la producción inicial y la producción rechazada.
Dividir la energía por producto aceptado.
Energía específica (kWh/kg aceptado) = energía medida durante el intervalo ÷ masa de producto aceptada durante ese mismo intervalo
El siguiente ejemplo de una hora es hipotético. Ambos candidatos utilizan los mismos criterios de aceptación de producto y límites de medidor de energía. Muestra por qué el rendimiento bruto y la eficiencia del producto aceptado pueden llevar a conclusiones diferentes.
| Ejemplo de planificación de una hora | Candidato A | Candidato B |
|---|---|---|
| Energía dentro del límite establecido | 100 kWh | 120 kWh |
| Masa bruta del producto | 500 kilogramos | 600 kilos |
| Masa de producto aceptada | 480 kilos | 540 kilos |
| Energía por kg bruto | 0,200kWh/kg | 0,200kWh/kg |
| Energía por kg aceptado | 0,208kWh/kg | 0,222kWh/kg |
B entrega material más aceptado en el intervalo; A utiliza menos energía por kilogramo aceptado. Se trata de una compensación de compra, no de una prueba de que cualquiera de las dos geometrías gane. Indique la tasa de producción demandada y repita la comparación en los puntos de operación relevantes al programa de producción.
Especificar la protección contra el desgaste por separado
NuestroPágina de producto cónica de tablero de PVCenumera 38CrMoAlA y opciones de tratamiento bimetálico o nitrurado. Esas elecciones no establecen un multiplicador de vida útil. Especificaríamos las superficies de trabajo, el sistema de materiales y los requisitos de inspección en comparación con la formulación real y la ubicación de desgaste, en lugar de seleccionar únicamente mediante una etiqueta de aleación.
Incluya el material rechazado, el tiempo de cambio, el mantenimiento planificado y el alcance del reemplazo en la comparación de costos. Utilice registros operativos reales o estimaciones claramente identificadas para esos insumos. Un precio de compra más bajo no responde a si el conjunto propuesto cumple con el rango de producción o se adapta al equipo instalado.
Cómo elegir una extrusora de doble tornillo para su aplicación de PVC
Nuestra recomendación es mantener ambas geometrías en la lista corta cuando ninguna de ellas haya sido descartada aún por el proceso o la evidencia mecánica. Luego elimine las configuraciones inadecuadas utilizando la aplicación real. "Tubo", "perfil" y "tablero" identifican familias de productos, no especificaciones completas de extrusión.
Extrusión de tubos de PVC
Publicamos tanto unBarril de tornillo cónico de tubo de PVCy unBarril de tornillo paralelo de tubo de PVC. Ésa es una razón para comparar configuraciones, no una promesa de que cada tamaño se adapta a cada tubería. Comience con las dimensiones del producto, la formulación, la presión y los puntos de salida estables requeridos.
La página de tubería cónica incluye bandas de aplicación de 16 a 63 mm, 50 a 110 mm y 90 a 160 mm. Esos números describen las aplicaciones de tuberías enumeradas. No son diámetros de tornillo y no establecen un tamaño máximo universal de tubería para máquinas cónicas.
Perfiles y tableros
Para un perfil, incluya el dibujo de la sección, el peso por metro, la disposición de calibración y los requisitos de aceptación dimensional. Para un tablero, identifique si es macizo o espumado y defina el espesor aceptado, la densidad cuando sea relevante y los requisitos de superficie y dimensiones. Un cambio en la construcción del producto merece una nueva revisión del proceso.
NuestroGuía de especificaciones de tornillos para paneles de espuma de PVCcubre el resumen de reemplazo con más detalle. Mantendríamos esa revisión específica de la aplicación separada de una comparación de geometría general. Los compuestos de madera a base de PVC también necesitan su propia revisión de formulación; No transfiera una conclusión de un compuesto a base de PE o PP únicamente porque ambos productos se llaman WPC.
Cuándo reabrir la elección
Revise la especificación cuando cambie la receta, la forma del alimento, el objetivo de calidad o el cronograma del producto. Para un proceso existente sin cambios, se debe evaluar un reemplazo correctamente adaptado antes de proponer una conversión de la máquina. Para una tarea de producción ampliada, solicite al proveedor de la máquina que revise la línea completa en lugar de prometer el cambio únicamente mediante la geometría del tornillo.
Si una línea cónica existente ya cubre la calidad y el rango de producción requeridos, primero evaluaríamos un reemplazo cónico compatible, no venderíamos una conversión paralela como una actualización automática. El mismo razonamiento se aplica a una línea paralela satisfactoria. Para una nueva tarea de producción, seleccione la configuración con ajuste de aplicación demostrado; un precio de compra más alto o un diámetro nominal mayor no es esa demostración.
¿Se puede reemplazar o convertir el tornillo y el cilindro existentes?
Un cilindro de doble tornillo cónico y un cilindro de doble tornillo paralelo no son conjuntos intercambiables. Antes de hablar de la conversión, obtenga una revisión completa de la máquina. La disposición de salida de la caja de engranajes, las conexiones de los ejes, el montaje del cilindro y el diseño de la unidad de procesamiento pertenecen a esa revisión, junto con las interfaces de alimentación, ventilación, calefacción y refrigeración.
Antes recomiendo una geometría de tornillo diferente.
Cuando reviso un problema de extrusión de PVC, mi primera pregunta es si estamos restaurando el proceso original o pidiendo a la máquina que haga un trabajo diferente. Reemplazar componentes desgastados y aumentar la capacidad de producción requieren pruebas diferentes. No recomendaría cambiar entre tornillos cónicos y paralelos simplemente porque la línea se haya vuelto inestable.
Si la producción fluctúa, empiezo solicitando la revisión de la formulación, las condiciones de alimentación, los registros operativos y los resultados de la inspección del producto terminado. Quiero que se registren la presión, la temperatura, la velocidad del tornillo y la producción aceptada durante el mismo período. Comparar la producción máxima de ayer con el promedio de hoy me dice poco si el material o el producto ha cambiado.
A continuación, reviso la configuración mecánica. El paquete de dibujos debe identificar la dirección de rotación, la geometría del tornillo, la distancia entre centros, las conexiones de transmisión y las interfaces del cilindro. Para un conjunto de reemplazo, también necesito medidas vinculadas a las posiciones nombradas en ambos tornillos y en ambos orificios del cañón. Un número de modelo es una referencia inicial, no un permiso de fabricación.
Luego separo las posibles acciones. Un problema de alimentación necesita una investigación alimentaria. El desgaste sospechoso necesita un informe de inspección combinado. Una formulación modificada requiere una revisión del proceso. Si la producción objetivo ha aumentado, el equipo de enfriamiento, transporte y corte debe entrar en discusión antes de recomendar una unidad de procesamiento más grande.
Antes de realizar un pedido, acordaría dos etapas de aceptación: ajuste mecánico y rendimiento de producción. El primero comprueba si el conjunto coincide con la máquina; el segundo comprueba si el material acordado produce un producto aceptable en condiciones definidas. Mantener esas decisiones separadas le da al comprador una ruta más clara desde el problema original hasta una especificación de reemplazo defendible.
No trate el ajuste como una reparación de desgaste universal.
Cualquier ajuste axial debe seguir los procedimientos y límites permitidos por el fabricante de la máquina. No mueva un conjunto cónico simplemente hasta que la producción parezca recuperarse. Para la inspección y extracción de tornillos, utilice los procedimientos de aislamiento, enfriamiento y elevación aprobados por la planta con personal calificado. Nuestroguía de desgaste y holgura de doble tornillo paraleloexplica cómo organizar un registro de medición coincidente.
¿Qué debería enviar para una solicitud de cotización y una prueba de producción?
Por qué no aprobaría un reemplazo basándose únicamente en los números de catálogo
Cuando comparo las opciones de barriles roscados cónicos y paralelos publicadas por Nanhaiya, primero separo los formatos de especificaciones. La gama cónica incluye pares de diámetros como Φ65/Φ132 y Φ80/Φ156. Estas entradas de catálogo identifican configuraciones candidatas; no establecen rendimiento equivalente ni intercambiabilidad con otro conjunto.Especificaciones cónicas de Nanhaiya
La página de barriles de tornillo paralelo para tuberías de PVC publica un rango de diámetro de Φ45 a Φ150 mm y una relación L/D de 32 a 38, con personalización disponible. Esas cifras describen esa oferta de productos, no todas las extrusoras de doble tornillo paralelas.Especificaciones paralelas de tuberías de PVC Nanhaiya
Por lo tanto, una configuración paralela de 65 mm no puede considerarse como un reemplazo de un conjunto cónico 65/132 porque ambas descripciones contienen "65". Tampoco interpretaría el segundo diámetro cónico como una relación L/D o un diámetro de tubería terminada.
Mi conclusión de esta revisión de especificaciones es que el catálogo puede ayudar a seleccionar productos, pero no puede aprobar una conversión. Antes de recomendar un ensamblaje, necesitaría la configuración de la máquina, los dibujos de la interfaz, la formulación y el objetivo de producción. Luego separaría la compatibilidad dimensional del desempeño del proceso que aún necesita verificación.
Esto le da al comprador un resultado concreto de la comparación: una revisión de los planos y un alcance de prueba definidos, en lugar de una promesa sin fundamento de que cambiar la geometría del tornillo aumentará la producción o reducirá el consumo de energía.
Preparar y validar una especificación comparable.
-
Definir el producto y la formulación.
Identificar el dibujo del producto, la revisión de recetas, la forma del alimento y los requisitos de calidad aplicables. Registre la carga del llenador con sus unidades e incluya la gama de productos prevista.
-
Confirmar las restricciones de línea.
Indique los puntos de salida aceptados requeridos e identifique las condiciones de alimentación, accionamiento, herramientas, enfriamiento, transporte y corte que deben respaldarlos.
-
Verifique la máquina y los dibujos.
Suministre la identidad de la máquina, la disposición de rotación, los dibujos de tornillos y cilindros, las conexiones de accionamiento, las interfaces de montaje y las medidas de desgaste posicionadas para las piezas de repuesto.
-
Definir cada configuración candidata
Solicite al proveedor que identifique la geometría, los materiales, las superficies de trabajo, los auxiliares relevantes y las exclusiones de cotización. Separe el alcance del componente de cualquier cambio en la máquina completa.
-
Acordar las condiciones y los registros del ensayo.
Fijar el material, producto, período de muestreo y límite energético. Registre la velocidad, presiones y temperaturas en ubicaciones designadas, producción bruta y aceptada, rechazos, condiciones de ventilación y resultados de pruebas de productos.
-
Acepte el ajuste mecánico y la producción por separado.
Verifique el conjunto suministrado con el plano aprobado y luego evalúe la producción con los criterios de calidad y producción acordados. Mantenga los dos registros de aceptación vinculados a la configuración probada.
Envíe a Nanhaiya un informe de PVC sobre tornillos y barriles
Para componentes cónicos o paralelos, envíe la información de la máquina, formulación, dibujo del producto y registros de producción actuales. Indique si necesita restaurar un proceso existente o evaluar una tarea modificada, de modo que la propuesta del componente aborde la tarea correcta.
Maquinaria plástica Co., Ltd. de Zhoushan Nanhaiya
Correo electrónico:info@nhyscrew.com
Ubicación: Distrito de Dinghai, Zhoushan, Zhejiang, China.
Preguntas frecuentes
¿Las extrusoras de doble tornillo paralelo siempre giran en paralelo?
No. Paralelo describe la geometría del eje del tornillo, mientras que la co-rotación y la contra-rotación describen el movimiento. Especifique ambos campos al comparar equipos. Para esta tarea de selección de PVC, se debe establecer la configuración relevante y el trabajo de extrusión directa antes de utilizar las declaraciones de capacidad, mezcla o energía de otro tipo de máquina de doble tornillo.
¿Es siempre mejor una extrusora cónica de doble tornillo para PVC?
No. La formulación de PVC y los requisitos del producto no seleccionan una geometría por sí solos. Compare las configuraciones cónicas y paralelas propuestas bajo condiciones de alimentación, calidad y producción acordadas. Para un reemplazo, la máquina instalada y las interfaces aprobadas limitan la elección antes de que una comparación de procesos pueda aprobar una arquitectura diferente.
¿Qué diseño utiliza menos energía por kilogramo?
La etiqueta de geometría no establece la respuesta. Mida la energía y la masa del producto aceptado durante el mismo intervalo, utilizando un límite de equipo establecido. Compare los puntos de operación necesarios para el programa de producción. Una máquina puede entregar más kg/h aceptados mientras utiliza más kWh por kilogramo aceptado en ese punto.
¿Pueden un tornillo cónico y un cilindro reemplazar un conjunto paralelo?
No son conjuntos intercambiables. Una conversión requiere una revisión de la arquitectura de la máquina, las salidas de la caja de cambios, las conexiones del eje, el montaje y las interfaces del proceso. Para un pedido de reemplazo ordinario, especifique un conjunto que coincida con la máquina instalada. No apruebe la conversión de un número de modelo de catálogo o un valor de diámetro compartido.
¿Qué le dice un número de modelo como 65/132?
Nanhaiya enumera Φ65/Φ132 como un par de diámetro cónico de tornillo y cilindro. Confirme las ubicaciones de las dimensiones y complete la geometría en el dibujo. La designación por sí sola no establece la longitud del procesamiento, la dirección de rotación, la producción, el tamaño de la tubería o la intercambiabilidad. El segundo diámetro no es una relación L/D adimensional.
¿Qué información se necesita para comparar ambas configuraciones?
Proporcione la revisión de la formulación, la forma del alimento, el dibujo del producto, los requisitos de calidad y el rango de salida aceptado requerido. Incluir la configuración de la máquina y las interfaces para trabajos de reposición. Pida a cada proveedor que indique el alcance del equipo propuesto y las condiciones de prueba, luego compare el ajuste mecánico, la aceptación del producto y el costo operativo como decisiones separadas.