No se puede seleccionar un molde de WPC a partir de una foto del producto ni de las dimensiones exteriores. Las herramientas deben coincidir con la fórmula de madera y plástico, la sección del perfil, la salida, la descarga del extrusor, el método de calibración, la línea de enfriamiento y las pruebas de rendimiento utilizadas para el tablero o perfil terminado.


respuesta rapida
para comprar unMolde de extrusión de WPC, envíe la sección transversal final con tolerancias, la fórmula completa del polímero y la masilla para madera, el método de preparación del material, la producción objetivo y la velocidad de la línea, la interfaz de la extrusora, el diseño de enfriamiento posterior y un plan de aceptación del producto terminado. Marque las superficies visibles, paredes críticas, nervaduras internas, cavidades, radios y cualquier margen de relieve o lijado en el dibujo.
No acepte las herramientas provenientes únicamente de un informe dimensional seco. Ejecute la fórmula acordada a lo largo de la línea deseada, deje que el perfil se enfríe, luego mida las dimensiones, el espesor de la pared y de las nervaduras, la rectitud, la torsión, la condición de la superficie y la masa por longitud. Las pruebas de rendimiento del producto siguen siendo responsabilidad del fabricante del producto terminado.
Compre un sistema de encofrado, no un bloque de acero aislado
El molde de extrusión crea el perfil caliente cuando la masa fundida de WPC sale de la extrusora. Ese perfil sigue siendo suave y capaz de cambiar de forma. Luego, los calibradores, las secciones de enfriamiento, los equipos de soporte, de arrastre y de corte lo sujetan y estabilizan. Un troquel que luce correcto en un banco puede producir un perfil inestable si las piezas posteriores no coinciden.
La gama de moldes de WPC de Nanhaiya utiliza cuerpos de acero con superficies endurecidas y pulidas. Los moldes están mecanizados por CNC y tratados térmicamente, y hay canales de enfriamiento opcionales disponibles. La gama de productos abarca láminas, tableros y perfiles, incluidas terrazas, vallas, paneles y componentes de muebles de exterior fabricados de PE o PP con masilla para madera.
| Artículo de compra | su trabajo | Qué debe aparecer en la cotización |
|---|---|---|
| Adaptador y entrada | Conecta la descarga del extrusor a la ruta de flujo del perfil. | Detalles de brida, patrón de pernos, registro, sello, entrada de material fundido, altura central, calentador y sensor |
| Troquel de extrusión | Distribuye la masa fundida y forma la sección del perfil caliente. | Planos de cuerpo e insertos, material, tratamiento, zonas de calentamiento, acabado de superficie de flujo y puntos de ajuste. |
| Calibrador o herramienta de dimensionamiento | Soporta superficies y dimensiones críticas durante el enfriamiento temprano | Número de secciones, superficies de contacto, conexiones de vacío o agua, ajuste y montaje |
| Herramientas de enfriamiento | Elimina el calor mientras el perfil está apoyado. | Canales de refrigeración, requisitos de agua, disposición del tanque o placa y tamaños de conexión. |
| cambiar piezas | Permite variantes planificadas de productos o reemplaza artículos de uso rutinario. | Números de dibujo, matriz de compatibilidad, cantidad de repuestos y procedimiento de cambio |
| Manejo y soporte | Posiciona las herramientas y protege la conexión del extrusor. | Pesos de piezas, puntos de elevación, soporte, rieles, ajuste de la línea central y accesorios de almacenamiento |
| Documentación | Controles de fabricación, instalación, funcionamiento y futura sustitución. | Planos aprobados, lista de materiales, registros de inspección, manual y lista de repuestos. |
Nuestra vista de fábrica:la frase "un juego de moldes de WPC" es demasiado vaga para comparar precios. Un proveedor puede cotizar únicamente el cuerpo del troquel calentado. Otro puede incluir el adaptador, varios calibradores, placas de refrigeración, soportes, calentadores de repuesto y orientación para la puesta en servicio. Le pedimos al comprador que compare el alcance de una línea de pedido antes de comparar el total.



El dibujo del perfil final es el punto de partida.
Una fotografía de catálogo muestra la familia de productos, pero oculta la información que controla las herramientas. Necesitamos una vista en sección con dimensiones y tolerancias. El dibujo también debe identificar las superficies que coinciden con clips, sujetadores, marcos u otros perfiles porque esas características a menudo merecen un control más estricto que una cara decorativa.
Para un perfil hueco, proporcione todas las dimensiones de pared y alma. No dejes las cavidades internas como patrón artístico. Su geometría afecta la distribución del material, el enfriamiento, la rigidez, el peso del perfil y el comportamiento de la sección durante el transporte.
- Anchura total, altura y orientación del perfil.
- Espesor de pared en cada cara exterior.
- Espesor y posición de la red interna
- Tamaño, cantidad y geometría de la cavidad.
- Radios de esquina e internos
- Ranuras, lengüetas, clips y zonas de sujeción.
- Tolerancias críticas y datos de inspección.
- Arco, torsión y rectitud permitidos.
- Masa objetivo por unidad de longitud
- Caras visibles y límites de defectos superficiales.
- Margen para gofrado, lijado o cepillado
- Longitud de corte y método de corte posterior
- Construcción sólida, hueca, cubierta o coextruida
- Muestra maestra aprobada y fecha de revisión.
No mecanice la abertura del troquel como una copia del perfil acabado en frío.La sección caliente de WPC puede cambiar mediante el hinchamiento, la reducción, la calibración y el enfriamiento del troquel. La compensación de herramientas debe desarrollarse en torno a la fórmula real, la producción y el sistema posterior.
Nuestra vista de fábrica:una representación 3D limpia es útil para las ventas, pero es un documento de fabricación deficiente. Preguntamos qué superficies se ensamblan con otra pieza, qué pared controla la resistencia, qué cara ve el cliente y dónde la planta puede aceptar variaciones. Ese mapa de prioridades es más útil que poner la misma tolerancia estricta en cada línea.


WPC es una familia de fórmulas, no una materia prima
Un fabricante de herramientas necesita más que las letras WPC. El polímero puede ser PE, PP o PVC. El componente de madera puede diferir en especie, forma de partículas, distribución de tamaño y condición de humedad. Las fórmulas también pueden contener carga mineral, lubricante, agente de acoplamiento, pigmento, estabilizador, agente espumante o material reciclado.
La página de moldes de WPC de Nanhaiya identifica PE y PP con masilla para madera como materiales objetivo. Su gama de productos y aplicaciones también cubre tableros de espuma de PVC y procesamiento especializado de madera y plástico de PE. Dé la fórmula de producción exacta para que el molde esté diseñado para el material que entrará en él.
| Entrada de fórmula | Por qué el proveedor de herramientas lo necesita | que enviar |
|---|---|---|
| Polímero de matriz | Cambia el comportamiento de fusión, la ventana de temperatura, la reducción y la respuesta de enfriamiento. | Grado exacto de resina, hoja de datos del proveedor y porcentaje. |
| Componente de madera | Afecta el comportamiento de alimentación, la resistencia al flujo, la carga de humedad y la apariencia de la superficie. | Tipo de madera, harina o fibra, rango de partículas, densidad aparente, condición de humedad y porcentaje. |
| Relleno mineral | Cambia la viscosidad, el peso, el desgaste y la superficie. | Nombre del material, datos de partículas, tratamiento y porcentaje. |
| Lubricante y coadyuvante de procesamiento. | Influye en la liberación del troquel, la presión, la superficie y el tratamiento posterior. | Nombre del producto, tasa de adición y secuencia de mezcla. |
| Agente de acoplamiento y estabilizador. | Cambia el rendimiento del compuesto y del producto final. | Calificación y porcentaje, además de cualquier restricción de procesamiento |
| Capa de pigmento o capa | Afecta la superficie visible, la respuesta térmica y el diseño de coextrusión. | Sistema de color, objetivo de espesor de capa, posición del coextrusor y relación de flujo |
| Contenido reciclado | Puede agregar viscosidad, contaminación y variación de humedad. | Fuente, elaboración, porcentaje máximo y variación de lote. |
| Sistema de espuma | Cambia el desarrollo de densidad, presión y recuperación dimensional. | Formulación completa, densidad objetivo y ventana de procesamiento |
El Laboratorio de Productos Forestales del Departamento de Agricultura de EE. UU. explica que la humedad del WPC se puede eliminar antes del procesamiento, durante un paso de composición separado o en un proceso de extrusión en línea. Su capítulo técnico también señala que los productores de WPC utilizan diferentes rutas de equipos, incluidos pellets precompuestos a través de un solo tornillo, compuesto y perfilado de doble tornillo de un solo paso y sistemas en tándem. El molde debe adaptarse a la ruta que suministra su masa fundida.
Regla de la fórmula de referencia:incluir una fórmula y un método de preparación aprobados en el acuerdo de herramientas. Es posible realizar cambios futuros, pero el equipo necesita una línea de base cuando cambien la presión, la superficie, las dimensiones o la producción.
La humedad merece su propia línea en la RFQ. Durante el almacenamiento, el secado, la mezcla, la alimentación o la ventilación pueden aparecer burbujas, poros y una superficie inestable en el molde. Una superficie de flujo pulida no puede eliminar el agua que queda en el compuesto.
Haga coincidir el molde con la forma en que se produce la masa fundida de WPC
Un gránulo de WPC precompuesto que pasa a través de un perfilador de un solo tornillo llega al molde de manera diferente que una mezcla seca que se mezcla y se le da forma en un proceso de doble tornillo. La salida puede tener diferente estabilidad de presión, distribución de temperatura y sensibilidad a la restricción de la pantalla. Pídale al proveedor del molde que revise el extrusor y el adaptador, no solo el perfil.
| Ruta de producción | Enfoque de compra típico | Información necesaria en la entrada del molde. |
|---|---|---|
| Pellets precompuestos y perfilado de un solo tornillo. | Transporte constante, fusión, generación de presión y formación de perfiles. | Grado de pellet, humedad, diámetro del tornillo, rendimiento, temperatura de fusión, rango de presión y filtración |
| Compuesto y perfilado de doble tornillo en un solo paso | Alimentación, mezcla, eliminación de humedad y formación en una ruta continua | Fórmula completa, plan de alimentación, ventilación, configuración de tornillo, presión de descarga, temperatura y variación de tasa. |
| Extrusión en tándem | Separe la tarea de composición o secado de la tarea de presión final y perfilado. | Método de transferencia, datos del segundo extrusor, condición de fusión, lógica de control y manejo de perturbaciones |
| Tapa coextruida o capa funcional | Distribución estable de la capa y adhesión alrededor del perfil. | Fórmulas de núcleo y tapa, relación de flujo, orientación de entrada, presiones individuales y aceptación de espesor de capa |
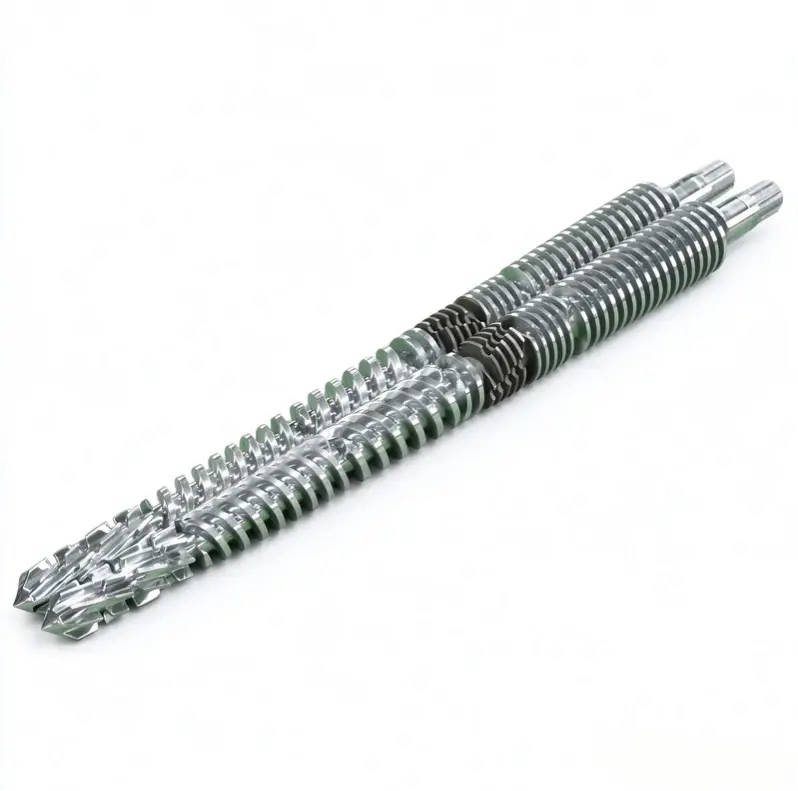
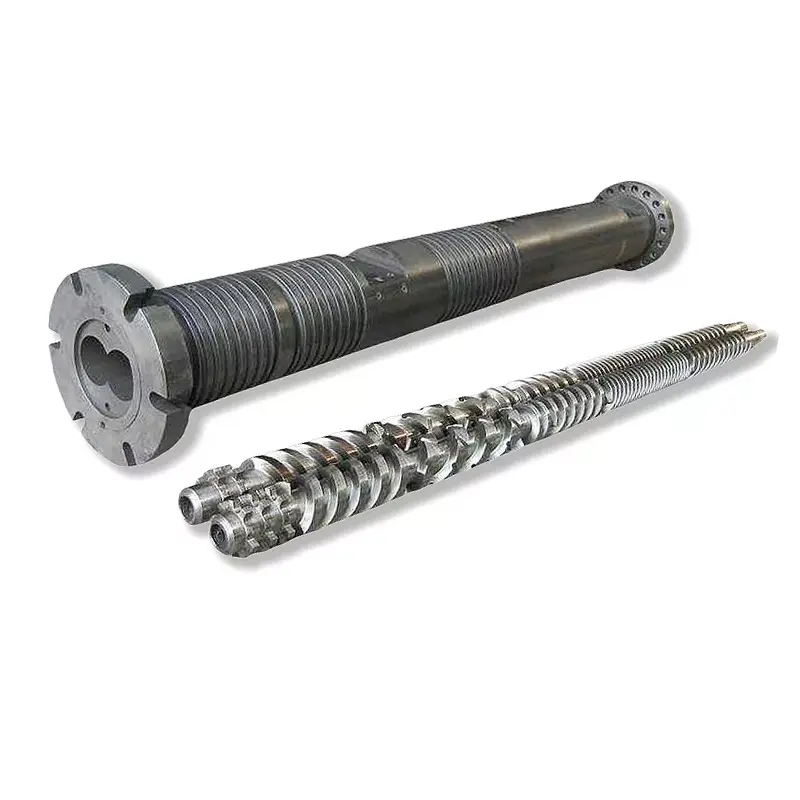
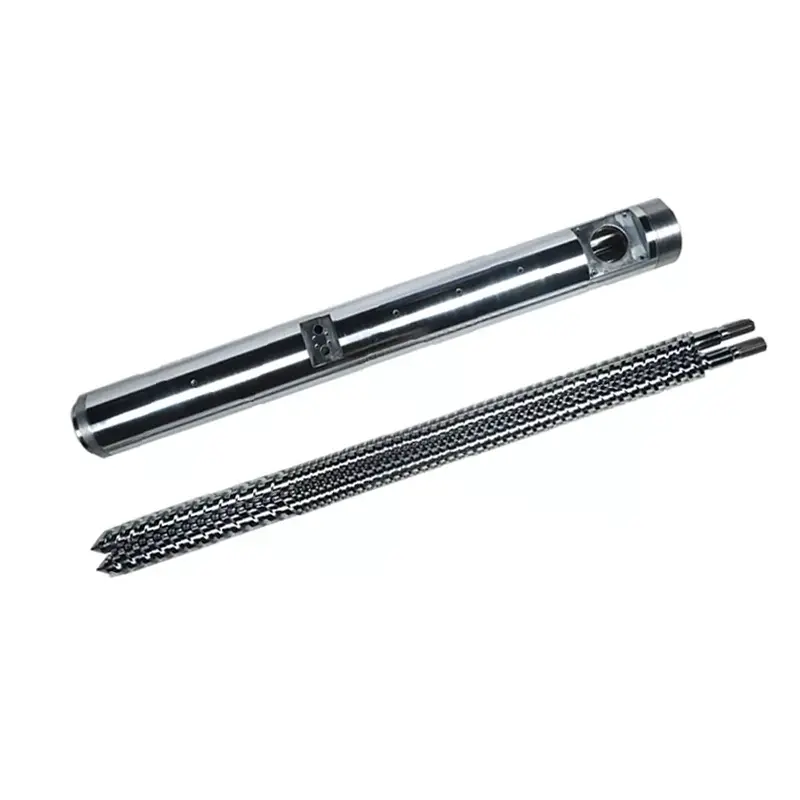
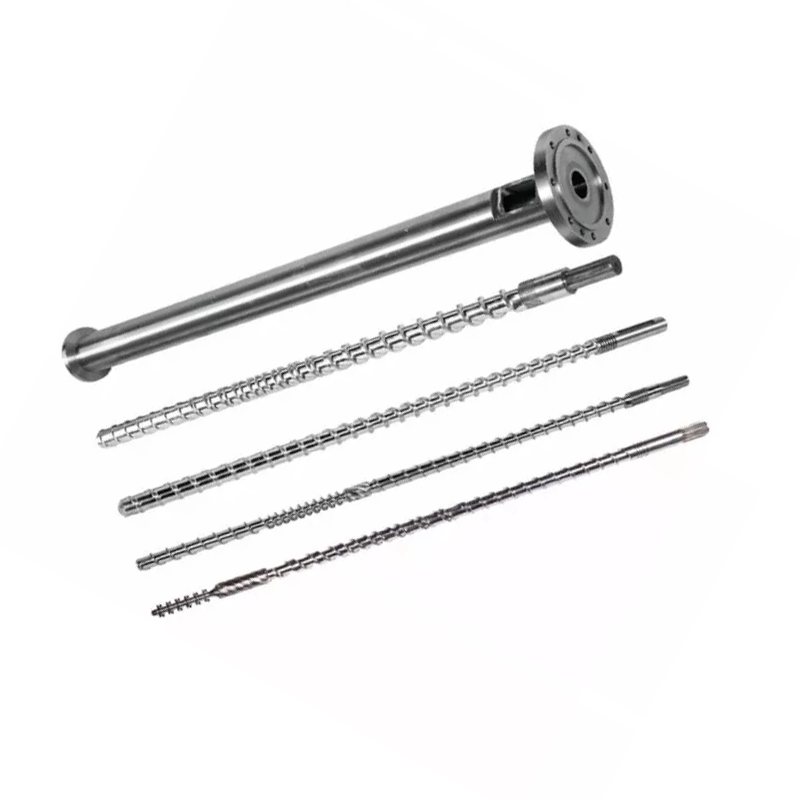
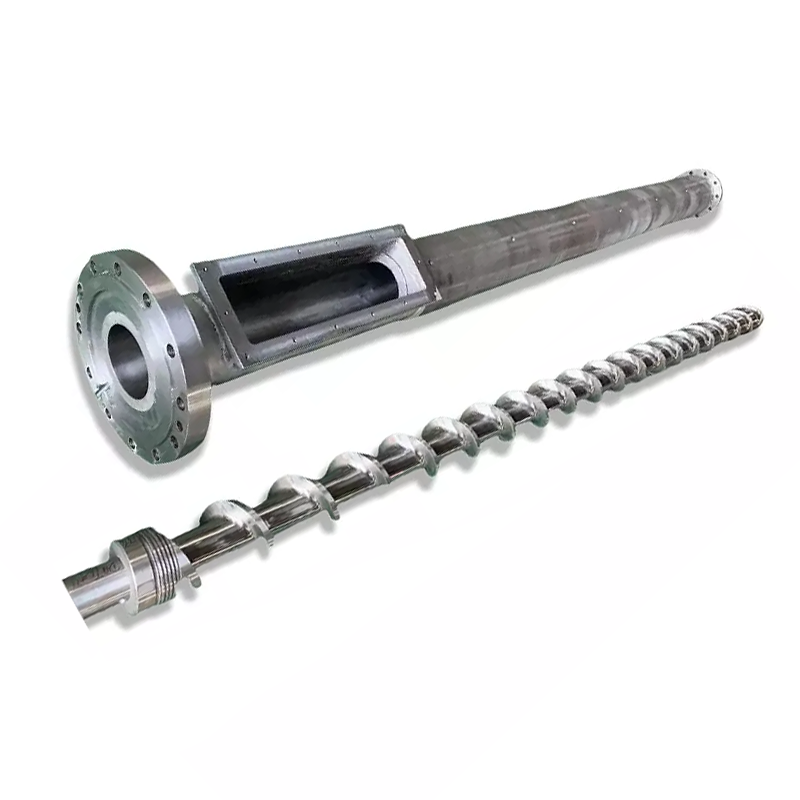
Suministros Nanhaiyatornillos individuales, tornillos gemelos paralelos, barriles cónicos de doble tornilloymaquinas extrusoras de plastico. Elija la sección de plastificación según el trabajo del proceso. Luego diseñe el molde en función de la condición de fusión que esa sección pueda mantener.
Para fórmulas abrasivas de madera y minerales, revise el paquete de desgaste de tornillos y cilindros antes de aumentar la restricción de moho. La guía existente de Nanhaiya,Barril de tornillo para extrusión de WPC: cómo detener el desgaste de madera y plástico, cubre la ventilación, la temperatura y la selección de superficies sin duplicar las decisiones sobre herramientas de perfil en este artículo.
Nuestra vista de fábrica:Cuando un nuevo molde aumenta la presión, a menudo se culpa inmediatamente al troquel. A veces la restricción es incorrecta. A veces, el tornillo no puede suministrar una masa fundida uniforme y completamente preparada al ritmo solicitado. Comparamos la presión antes y después de los cambios, verificamos la pantalla y la condición del material, y confirmamos la salida neta real antes de cortar nuevamente la ruta del flujo.

El flujo del perfil debe llegar junto a la salida del troquel.
Un perfil de WPC puede contener paredes exteriores gruesas, almas internas delgadas, ranuras profundas y esquinas pequeñas en una sección. Cada camino resiste el flujo de manera diferente. Si la masa fundida llega a un área demasiado rápido y a otra demasiado lentamente, el perfil puede tirar, torcerse, rasgarse o mostrar una densidad y superficie desiguales.
El diseño de las herramientas utiliza una forma de transición y una resistencia al flujo local para equilibrar la sección. El objetivo no es una velocidad idéntica en todos los puntos internos. El objetivo es un perfil estable en la salida que el calibrador pueda soportar sin una corrección excesiva.
Paredes exteriores
Las caras visibles necesitan un suministro estable y una superficie adecuada en el labio del troquel. Las secciones gruesas también transportan más calor al calibrador y pueden enfriarse más lentamente que las delgadas.
Webs internas
Las costillas delgadas son vulnerables a un llenado incompleto o a un desgarro. Sus rutas de alimentación, uniones y soporte aguas abajo deben ser visibles en los planos de aceptación y herramientas.
Ranuras y esquinas
Las pequeñas características pueden amplificar el flujo local y los problemas de acabado. Marque los bordes funcionales para que la corrección de la herramienta proteja el ajuste en lugar de mejorar una superficie no crítica.



Nuestra vista de fábrica:una corrección de moho debe tener un motivo mesurado. Marcamos dónde el perfil es pesado, delgado, rápido, lento o distorsionado, luego cambiamos el área de flujo responsable en pasos controlados. Pulir el labio de un troquel porque el perfil "se ve mal" puede cambiar un defecto por otro y eliminar el registro necesario para el siguiente conjunto.
La calibración y el enfriamiento determinan el perfil de frío.
La matriz de extrusión forma una sección caliente. El calibrador establece y soporta superficies críticas mientras el calor abandona el material. El enfriamiento continúa a través de placas, tanques o secciones de aspersión, y el arrastre mueve el perfil bajo tensión controlada. Estos componentes deben compartir una línea central y una referencia de velocidad.
Nanhaiya ofrece canales de refrigeración opcionales en sus moldes de WPC. Especifique el propósito de cada circuito, tamaño de entrada y salida, requisitos de calidad del agua, temperatura de funcionamiento y flujo disponible. La planta también debe planificar el acceso para los canales de limpieza que puedan acumular sarro o desechos.
| Entrada aguas abajo | Efecto en el perfil | Datos del comprador a proporcionar |
|---|---|---|
| Contacto y soporte del calibrador | Mantiene las caras exteriores, ranuras, bordes o cavidades seleccionadas a medida que la sección se enfría | Dibujo del calibrador, longitud, número de etapas, método de vacío y rango de ajuste. |
| Condición del agua de refrigeración | Cambia la tasa de eliminación de calor y la estabilización dimensional. | Rango de temperatura de suministro, flujo, presión, calidad del agua y sistema de recirculación |
| Distancia del troquel al calibrador | Cambia el comportamiento del perfil activo no admitido antes de dimensionar | Diseño de línea, rango de ajuste y acceso de puesta en marcha |
| Tipo de arrastre y alineación | Establece la velocidad de la línea y puede tirar del perfil de manera desigual | Disposición de la correa o vía, rango de velocidad, longitud de contacto y altura central |
| Cortar y apilar | Puede revelar o crear movimiento después del enfriamiento primario. | Longitud de corte, tipo de sierra o cortadora, mesa de soporte y método de apilado |
No prometa dimensiones frías a la salida del troquel.Acuerde dónde y cuándo se medirá cada dimensión después del enfriamiento. Utilice el mismo método de acondicionamiento y medición para las muestras de aprobación y el control de producción.
La investigación sobre extrusión de perfiles del Laboratorio de Productos Forestales del USDA describe un proceso en el que se moldeaba el WPC fundido a través de una matriz, seguido de una matriz de dimensionamiento, un tanque rociador de agua y un extractor. Esa secuencia es un recordatorio útil: el resultado del conformado pertenece a toda la línea, incluso cuando el molde se compra como un solo artículo.
Especificar construcción, tratamiento e inspección del molde.
Nanhaiya fabrica sus moldes de WPC a partir de acero y describe aceros aleados de alta resistencia con superficies templadas y pulidas para las zonas de trabajo. Cada molde está mecanizado por CNC, tratado térmicamente y pulido. El acuerdo final debería convertir esos atributos generales del producto en requisitos a nivel de componente.
- Grado de material para cada componente principal
- Alcance del tratamiento térmico y endurecimiento.
- Requisito de dureza terminado y ubicación de prueba.
- Requisito de acabado de superficie de flujo
- Dimensiones y tolerancias críticas
- Registros, tacos y referencias de montaje.
- Cantidad de calentador, potencia, voltaje y conectores.
- Tipo de termopar, ubicación y detalles del cable
- Puertos de presión y temperatura de fusión
- Dibujo del canal de enfriamiento y prueba de presión.
- Material de fijación, calidad y cantidad de repuesto.
- Inserto reemplazable y definición de piezas de desgaste
- Método de protección, embalaje y almacenamiento contra la oxidación.
- Registros de materiales, tratamientos y dimensiones.
No solicites la superficie más dura posible en todas partes. El cuerpo del troquel, los insertos, los sujetadores, el adaptador y el soporte tienen diferentes funciones. La especificación debe combinar la condición de la superficie, la resistencia del sustrato, el método de reparación y la exposición a la corrosión con el contenido esperado de madera y minerales.


La calificación del proveedor puede incluir la de Nanhaiya.equipo de producción, información del certificadoysoporte de instalación y mantenimiento. Incluya los documentos y el soporte requeridos en la orden de compra en lugar de depender de una declaración de catálogo general.
Utilice el patrón de defectos para encontrar la zona responsable
Los defectos del perfil de WPC pueden comenzar en la materia prima, el mezclador, el alimentador, el tornillo y el cilindro, el molde, el calibrador, la sección de enfriamiento o el transporte. La ubicación de un defecto en la sección transversal y su cambio con el tiempo dan pistas útiles. Regístrelos antes de cambiar la temperatura, la velocidad y las herramientas juntas.
| Defecto observado | Controles de moho | Otras comprobaciones de línea | Lección de adquisiciones |
|---|---|---|---|
| El perfil se gira en una dirección repetible | Equilibrio de flujo, compensación de pared, alineación de matriz y condición de descarga | Posición del calibrador, equilibrio de enfriamiento y alineación de arrastre | Haga que la torsión sea un artículo de aceptación medida después de que se haya enfriado por completo. |
| Una pared o nervadura es delgada | Restricción local, posición del inserto, depósito, desgaste o superficie de flujo dañada | Consistencia de la fórmula, humedad, condición de la pantalla y estabilidad de salida. | Marque cada pared y nervadura crítica en el dibujo. |
| Roturas web internas | Ruta de alimentación web, diseño de cruces y soporte de salida. | Humedad, contaminación, preparación de la masa fundida, velocidad y distancia sin soporte. | Incluir una inspección de corte de sección transversal en la prueba de ejecución. |
| Superficie rugosa o rasgada | Acabado del labio, depósito, temperatura y flujo local. | Fórmula, equilibrio lubricante, humedad, dispersión y velocidad de línea. | Aprobar una muestra de superficie física bajo una fórmula nombrada |
| Burbujas o poros | Zonas de atraco y sobrecalentamiento local. | Humedad de la madera, secado, alimentación, ventilación y eliminación de volátiles. | Registre la preparación de humedad y el rendimiento de la ventilación en el plan de prueba. |
| Marcas marrones o negras | Zonas muertas, depósitos, temperatura local excesiva y daños por limpieza. | Depósitos de barriles, historial térmico, prácticas de parada y alimentación contaminada. | Solicite un procedimiento documentado de encendido, apagado y limpieza. |
| Las dimensiones se desvían durante una ejecución | Movimiento térmico, ajuste flojo, desgaste y condición del canal de enfriamiento. | Rendimiento, temperatura, presión, vacío, agua y velocidad de arrastre | Utilice muestreo cronometrado a través de una ejecución estable, no una muestra temprana |
| Alta presión y bajo rendimiento | Flujo restringido, camino bloqueado, transición inadecuada o baja temperatura del troquel | Bloqueo de la criba, tornillo desgastado, limitación de avance y viscosidad del material | Definir la ubicación de la presión y una ventana operativa utilizable |
Método de diagnóstico práctico:marque la parte superior, inferior, izquierda y derecha en el perfil extruido y final. Registre la misma orientación a través del calibrador. Si el defecto rota o cambia después de un componente de la línea, la investigación tiene un mejor punto de partida que una instrucción general para ajustar el molde.
Nuestra vista de fábrica:somos cautelosos cuando un defecto se describe sólo como "la superficie es mala". Preguntamos dónde aparece, si es continuo, cuándo comienza después del arranque, qué lote de fórmula se está ejecutando y qué sucede con la presión. Una foto cercana con orientación y una sección retenida suele ahorrar más tiempo que un mensaje largo.

Lista de verificación de RFQ para moldes de extrusión de WPC
Una solicitud de cotización completa hace que las cotizaciones sean comparables y brinda al equipo de ingeniería una condición de referencia clara. Utilice un número de revisión en el dibujo del producto, la fórmula, el diseño de líneas y el documento de aceptación.
- Identificar el producto terminado.Indique cubiertas, cercas, marcos de puertas, techos, paneles, molduras u otros perfiles. Explique la aplicación y qué superficies son visibles o funcionales.
- Coloque la sección transversal controlada.Incluya dimensiones, paredes, nervaduras, cavidades, radios, referencias, tolerancias, rectitud, torsión y masa objetivo por longitud.
- Proporcione la fórmula completa.Enumere el grado de polímero, el tipo y contenido de madera, la carga mineral, el lubricante, el agente de acoplamiento, el estabilizador, el pigmento, el contenido reciclado y cualquier sistema de espuma o capa protectora.
- Describir la preparación del material.Proporcione información sobre secado, mezcla, composición, peletización, almacenamiento, densidad aparente y control de humedad.
- Definir la ruta de extrusión.Indique tornillo simple, gemelo paralelo, gemelo cónico o tándem; diámetro del tornillo; producción; velocidad de línea; filtración; presión normal; y ventana de temperatura.
- Controla la interfaz mecánica.Coloque la brida, el registro, el círculo de pernos, la entrada de material fundido, la cara de sellado, la altura central, el soporte, la elevación y la envolvente espacial.
- Enumere los datos eléctricos y de servicios públicos.Indique voltaje, frecuencia, control del calentador, tipo de termopar, estándar de cable, temperatura del agua de refrigeración, flujo, presión y calidad.
- Muestre el diseño aguas abajo.Incluye secciones de calibrador, conexiones de vacío o agua, tanques de enfriamiento, mesas de soporte, arrastre, unidad de estampado, cortador y ajuste disponible.
- Definir trabajo de superficie.Indique si el producto deja la línea lisa, gofrada, lijada o cepillada y cuánto material elimina el proceso secundario.
- Enumere todos los componentes suministrados.Adaptador, cuerpo de matriz, insertos, calibradores, placas de enfriamiento, calentadores, sensores, sellos, sujetadores, soportes, herramientas y repuestos separados.
- Solicitar la ficha técnica.Incluya planos, lista de materiales, registros de materiales y tratamientos, informe de inspección, lista eléctrica, diagrama de enfriamiento, manual y lista de repuestos.
- Escribe la prueba de aceptación.Nombra la fórmula, el perfil, la producción, la velocidad, la duración de la ejecución, los registros del proceso, la frecuencia de muestreo, los límites dimensionales, la muestra de superficie y las pruebas del producto terminado.
Advertencia de reemplazo:No utilice un molde desgastado como única definición del nuevo conjunto. Combine los dibujos originales, las medidas de la interfaz de la máquina, un perfil bien conservado y el motivo del reemplazo. Copiar características de flujo desgastadas puede reproducir el defecto anterior.
Para una línea de tableros de PVC o WPC, revise laBarril cónico de doble tornillo de tablero de PVCcon el paquete de herramientas. Para tareas de alto rendimiento o de capitalización, compare laCilindro de doble tornillo paralelo co-rotativoy el más ampliogama de doble tornillo paralelo. Estos enlaces apoyan la selección de equipos; la elección final aún depende de la fórmula y la ruta del proceso.
Aceptar el molde con un ciclo de producción controlado.
Comience con la inspección de los componentes y luego pruebe el resultado del conformado en la línea. La fórmula de WPC acordada es importante porque un polímero, un contenido de madera, una condición de humedad o un sistema de lubricante diferentes pueden cambiar la presión, la superficie y la recuperación dimensional.
| Etapa de aceptación | Que verificar | Registro para retener |
|---|---|---|
| Revisión de documentos | Revisiones de planos, lista de componentes, alcance de materiales y tratamientos, calentadores, sensores, circuitos de refrigeración, repuestos y manuales. | Registro de documentos firmados |
| Inspección de banco | Interfaces críticas, registros, aberturas, insertos, caras de sellado, sujetadores, superficies de flujo y orientación del ensamblaje | Informe dimensional y visual vinculado a los números de pieza |
| Instalación | Altura central, ajuste de brida, soporte, acceso de elevación, cableado del calentador, sensores, conexiones de agua y alineación con los calibradores | Lista de verificación de instalación y fotografías. |
| Calentamiento | Identificación de zonas, respuesta del controlador, lectura de sensores, consumo de corriente, fugas y condición del canal de enfriamiento | Mapa de zonas y lecturas estabilizadas. |
| Ejecución de producción | Fórmula aprobada, preparación de alimento, producción, velocidad de línea, temperaturas, presión, carga del motor, enfriamiento y condiciones de transporte. | Hoja de proceso basada en el tiempo y muestra de materia prima retenida |
| Inspección de perfil | Dimensiones exteriores, secciones de pared y nervaduras, rectitud, torsión, superficie, color, masa por longitud y ajuste con componentes acoplados. | Medidas ligadas a la posición de corte y al tiempo de producción. |
| Cambio y recuperación | Ajuste acordado, parada y reinicio normal, o cambio de tamaño o color cuando sea importante para la producción diaria | Aprobación del operador y lista de acciones restantes |
Es posible que el producto terminado necesite pruebas que vayan mucho más allá de las dimensiones del perfil.Norma Norma ASTM D7031es una guía para evaluar las propiedades mecánicas y físicas de los productos WPC y establece que los usuarios deben seleccionar las pruebas apropiadas para la aplicación.Norma Norma ASTM D7032-21cubre clasificaciones de rendimiento para tablas de terraza, peldaños de escaleras, protectores y pasamanos de WPC y madera plástica.
Para tarimas de exterior compuestas reforzadas con fibras naturales,ISO 16616:2015proporciona métodos de prueba, mientrasISO 19821:2017clasificación de amplitud de direcciones. Confirme la edición aplicable, el código nacional y el alcance del producto antes de redactar el contrato. El molde no conlleva la conformidad del producto terminado.
Nuestra vista de fábrica:la mejor entrega es una ventana de proceso estable y un conjunto de muestras rastreables. Queremos saber qué fórmula se ejecutó, qué tan rápido se movió la línea, dónde se estableció la presión, cómo se estableció el enfriamiento y cuándo se cortó cada muestra. Un tablero bonito colocado sobre una mesa no explica si la línea puede repetirse.

Preguntas frecuentes
¿Qué información se requiere para cotizar un molde de extrusión de WPC?
Envíe el dibujo del perfil final con tolerancias, la fórmula completa de WPC, el método de preparación del material, los detalles del extrusor y del adaptador, la producción objetivo y la velocidad de la línea, el diseño de enfriamiento y transporte, los requisitos de superficie, el plan de cambio, los servicios públicos disponibles y una prueba de aceptación mensurable. Una muestra física del producto es útil, pero no debe reemplazar el dibujo controlado.
¿Puede un molde de WPC procesar compuestos de madera a base de PE, PP y PVC?
La misma forma acabada no hace que los materiales sean intercambiables. Las formulaciones de WPC a base de PE, PP y PVC pueden diferir en cuanto a flujo, ventana de temperatura, lubricación, reducción y respuesta de enfriamiento. Revisamos la fórmula exacta y la ruta de procesamiento antes de decidir si un cuerpo de herramienta y plaquitas separadas son prácticos o si una herramienta dedicada es más segura.
¿Un molde de extrusión de WPC incluye el calibrador?
El alcance citado debe decir. El troquel de extrusión da forma al termofusible, mientras que el calibrador, las secciones de enfriamiento y el arrastre sostienen y estabilizan el perfil a medida que se enfría. Solicite una lista de herramientas por línea que identifique la matriz, los adaptadores, los calibradores, las placas de enfriamiento, los sellos, los calentadores, los sensores y las piezas de repuesto.
¿Por qué el perfil de WPC se tuerce o se arquea después del molde?
La torsión o curvatura puede deberse a un flujo desigual del troquel, paredes o secciones de red desequilibradas, enfriamiento desigual, alineación del calibrador, salida inestable, temperatura no uniforme o un transporte desalineado. Mida la dirección y el momento de la distorsión antes de ajustar varias variables. Se debe comprobar todo el sistema de conformado y enfriamiento.
¿Qué material utiliza Nanhaiya para los moldes de WPC?
La página de moldes de WPC de Nanhaiya enumera el acero y describe el acero de aleación de alta resistencia con superficies endurecidas y pulidas. Cada molde está mecanizado por CNC y tratado térmicamente, con canales de enfriamiento opcionales. La cotización aprobada debe identificar la calidad exacta, el alcance del tratamiento, el acabado de la superficie del flujo y los registros de inspección del proyecto.
¿Cómo se debe especificar un perfil hueco para tarima de WPC?
Proporcione la sección transversal completa con dimensiones exteriores, espesores de pared y nervaduras, geometría de la cavidad, radios, tolerancias críticas, caras visibles, margen de estampado o lijado, masa objetivo por longitud y el estándar de prueba del producto final. Marque qué dimensiones son funcionales para que el fabricante de herramientas sepa dónde es más importante el ajuste.
¿Puede el molde garantizar el cumplimiento del estándar de terrazas de WPC?
No. El molde controla la formación del perfil, pero el rendimiento del producto final también depende de la fórmula, la composición, el control de la humedad, las condiciones de extrusión, el enfriamiento y el sistema de calidad de producción. El fabricante debe probar la plataforma terminada según los requisitos aplicables, como la norma ASTM, ISO o nacional seleccionada.
¿Cómo se debe aceptar un molde de extrusión de WPC?
Inspeccione primero los planos, materiales, tratamientos, interfaces, calentadores, sensores y superficies de flujo aprobados y cambie las piezas. Luego ejecute la fórmula de producción acordada con un perfil, producción y velocidad de línea determinados. Registre las condiciones del proceso y mida las dimensiones del perfil enfriado, las secciones de pared y nervaduras, la rectitud, la torsión, la superficie, la masa por longitud y cualquier prueba requerida por la especificación del producto.
Contenido técnico preparado a partir de las páginas actuales de servicio, equipos y moldes de WPC de Nanhaiya. El soporte técnico externo se limita a fuentes oficiales del USDA, ASTM e ISO. Las dimensiones finales de las herramientas, los materiales, el tratamiento, el alcance de la línea y los criterios de aceptación están controlados por los documentos del proyecto aprobados.