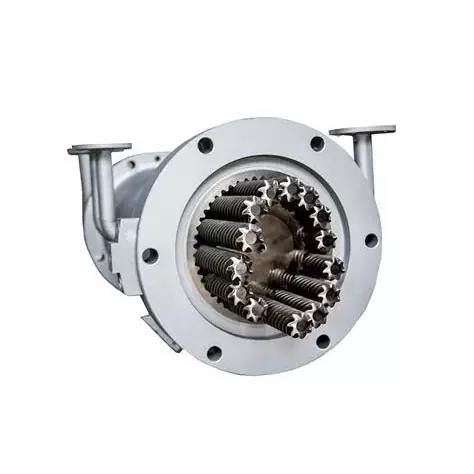
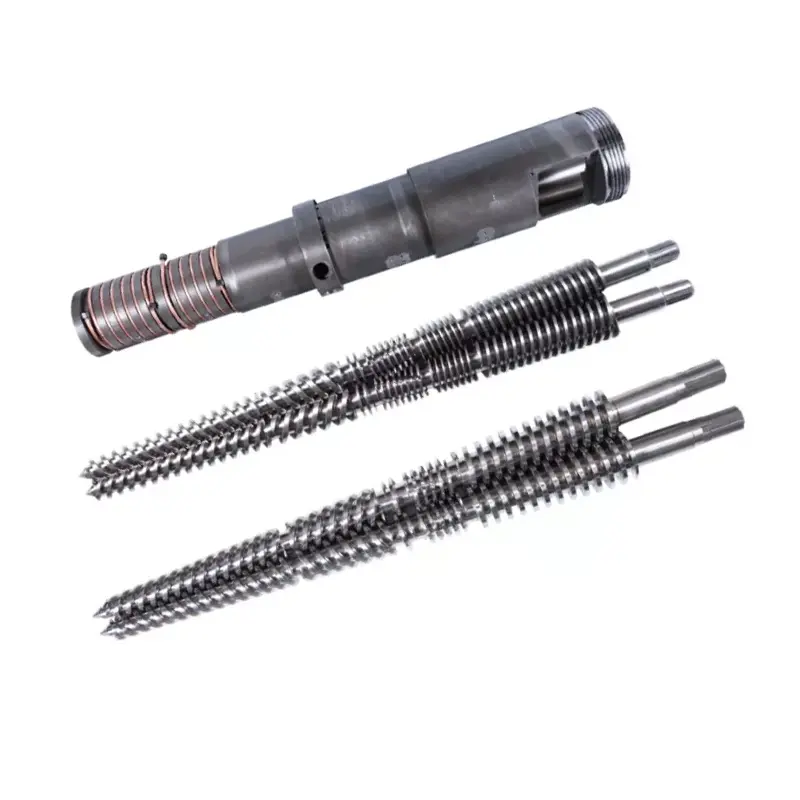
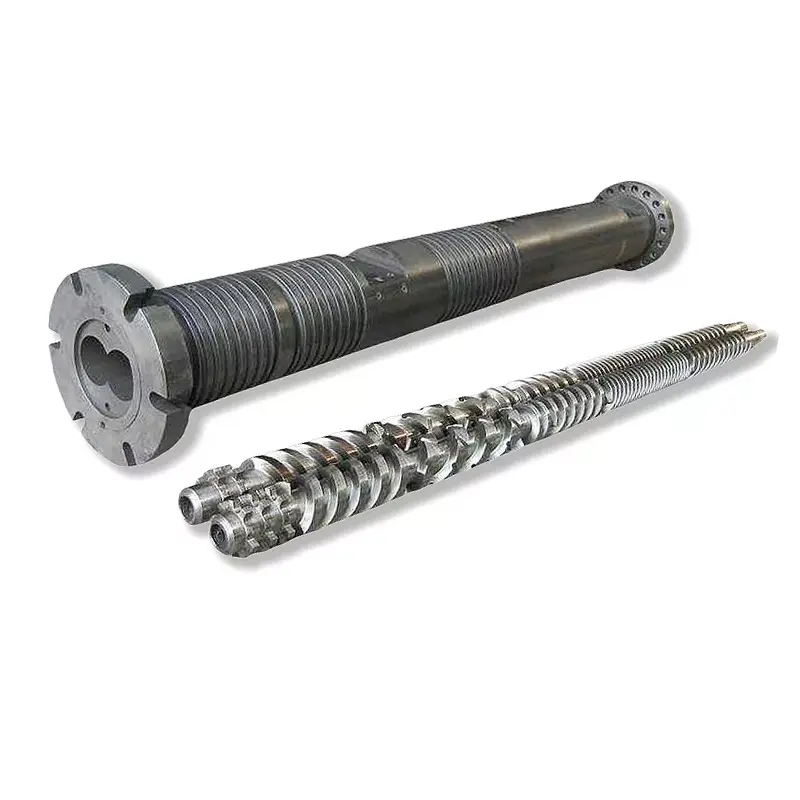
Un juego de tornillos gemelos tiene más de un espacio de trabajo. Para tomar una buena decisión de reparación o reemplazo, mapee cada tornillo, cada lóbulo del cilindro, la relación de entrelazado y las interfaces de la máquina bajo una referencia controlada.
Mida el desgaste del cilindro y del tornillo gemelo paralelo como un sistema combinado. Registre ambos tornillos en las estaciones axiales nombradas, ambos lóbulos del orificio en forma de ocho en direcciones definidas, la holgura entre tornillos, la distancia entre centros, las fases y el ajuste axial. Compare el mapa con el dibujo aprobado. Los síntomas pueden desencadenar una inspección, pero las mediciones deciden si se deben reemplazar los tornillos, el cilindro o el juego completo.

Un tornillo gemelo paralelo no tiene un juego universal
En un tornillo único convencional, la holgura diametral a menudo se expresa como el diámetro interior del cilindro menos el diámetro exterior del vuelo del tornillo. El juego radial es la mitad de esa diferencia. Nuestroguía de medición del desgaste de un solo tornilloexplica por qué las estaciones axiales y las definiciones aún tienen que coincidir.
Relación diametral local = dimensión del cilindro correspondiente menos el diámetro exterior del tornillo correspondiente
Relación radial local = relación diametral local dividida por 2
Esta aritmética no describe la geometría completa de un juego de tornillos gemelos entrelazados.
Un tornillo gemelo paralelo agrega el segundo tornillo, una región de entrelazado, una distancia entre centros y una relación angular cronometrada. El cañón normalmente tiene un perfil en forma de ocho en lugar de un solo orificio redondo. El desgaste también puede ser diferente en los lóbulos izquierdo y derecho y en las caras opuestas de los vuelos.
Por tanto, el fichero de medición debe separar al menos cinco relaciones:
- El perfil exterior de cada tornillo a su correspondiente lóbulo cilíndrico.
- Holgura entre tornillos a través de la región de entrelazado.
- Distancia central y posición de ambos lóbulos del cañón.
- Fase rotacional, lateralidad e identidad de tornillo izquierdo o derecho.
- Holguras axiales, caras de empuje, espaciadores y posiciones finales relevantes.
Nuestra vista de fábrica:un comprador que solicita un “espacio libre de 0,3 mm” sin nombrar las superficies no nos ha proporcionado un requisito ejecutable. Preguntamos si ese número es un juego diametral, radial, entre vuelos, lateral, de punta o axial, dónde se mide y en qué condiciones. Adivinar aquí puede crear contacto con el metal o dejar el nuevo conjunto suelto.


Preservar la identidad del conjunto antes de tirar de los tornillos.
Las mediciones pierden valor si los tornillos izquierdo y derecho se mezclan o la referencia de fase desaparece durante el retiro. Antes de aflojar el conjunto, fotografíe el extremo de transmisión y el extremo de descarga. Marque la dirección de visión utilizada para describir la rotación, luego etiquete ambos tornillos, ejes, espaciadores y marcas de sincronización.
Registre si la máquina utilizatornillos co-rotativosotornillos contrarrotativos. Registre también si los tornillos son de una sola pieza o están ensamblados a partir de elementos. No asuma que dos tornillos con dimensiones exteriores similares comparten la misma mano, ranura, orden o sincronización.
Utilice las instrucciones de extracción del fabricante de la máquina y conserve todas las funciones de bloqueo y sincronización. Si el par no se puede girar según el procedimiento aprobado después de volver a ensamblarlo, deténgase. Aplicar par motor para superar una interferencia desconocida puede convertir un error de identificación en daño.

Construya un sistema de coordenadas para ambos tornillos y ambos lóbulos
Limpie los componentes sin eliminar evidencia de rayaduras, pérdida de recubrimiento o picaduras. Deje que las piezas alcancen una temperatura de inspección estable. Establezca un punto cero en un extremo designado y marque las estaciones axiales que se puedan repetir en el par de tornillos y el cilindro.
Agregue estaciones antes y después de los cambios de geometría, aberturas de alimentación y ventilación, regiones de mezcla y el extremo de generación de presión. En cada estación, identifique el tornillo izquierdo, el tornillo derecho, el lóbulo izquierdo y el lóbulo derecho. Registre múltiples direcciones angulares cuando el método lo permita, porque un solo diámetro puede ocultar la ovalidad o el desgaste unilateral.
| Campo | como identificarlo | lo que revela |
|---|---|---|
| Estación axial | Distancia desde un punto de referencia de alimentación o descarga definido | Donde el desgaste se concentra a lo largo de la sección del proceso |
| Tornillo de identidad | Izquierda o derecha, con el extremo de visualización indicado | Desgaste asimétrico del vuelo e integridad del par. |
| Perfil de tornillo | Valor de OD, raíz, punta o flanco con método y posición angular | Pérdida de metal en las superficies de trabajo. |
| Lóbulo del barril | Lóbulo izquierdo o derecho, dirección y plano de medición. | Agrandamiento, ovalidad y lavado local. |
| relación entrelazada | Superficies nombradas, posición angular, condición de fase y método. | Riesgo de separación excesiva o interferencia mecánica |
| Condición de la superficie | Fotografía numerada atada al mapa de la estación. | Rayado, picaduras, pérdida de recubrimiento, depósitos y marcas de contacto. |
| Valor de referencia | Dibujo aprobado, informe de pieza nueva o línea base de diseño acordada | ¿Cuánto ha cambiado la geometría? |
Método de diagnóstico de barril publicado por Coperionrequiere que sus cañones estén limpios y fríos, luego utiliza medición del diámetro interior e inspección por video de alta resolución en ciertos tamaños ZSK y STS. Su máquina y herramientas de inspección pueden diferir, pero el enfoque demuestra por qué la evidencia dimensional y visual pertenecen al mismo informe.
No inventes la resolución añadiendo decimales más allá del instrumento y método. Registre el instrumento, el estado de calibración, la condición de soporte, la temperatura de inspección y el registro del operador o de inspección. Un mapa repetible con incertidumbre honesta es más útil que una impresionante hoja de cálculo construida a partir de puntos ambiguos.



¿Tiene un juego de tornillos gemelos retirado listo para su revisión?Enviar plano de montaje, identificación izquierda y derecha, mapa de estaciones, fotografías e historial de funcionamiento. Podemos discutir qué se debe preservar y qué áreas necesitan una medición más detallada.
Enviar el mapa de desgasteVer productos de doble tornillo paraleloUtilice el comportamiento de línea para elegir ubicaciones de inspección, no para declarar fallas
La caída de la producción a la misma velocidad del tornillo, la presión inestable, los cambios de carga, la mala dispersión, el material sin fundir y los defectos recurrentes del producto pueden justificar una inspección. También pueden provenir de la alimentación, la formulación, los calentadores, los sensores, la ventilación, una matriz restringida o un problema de transmisión.
Guarde una línea base operativa antes de cambiar varias configuraciones a la vez. Registre la velocidad de alimentación real, la velocidad del tornillo, la indicación de carga o torsión, la presión, la configuración de la zona, la temperatura de fusión medida cuando esté disponible y las verificaciones del producto terminado. Compare la misma formulación y configuración posterior.
Japan Steel Works señala que los elementos de doble tornillo desgastados pueden reducir el rendimiento y la dispersión y pueden contribuir a fallas graves en el eje del tornillo o en la caja de cambios. Esa es una buena razón para realizar una inspección temprana, pero el síntoma aún debe estar relacionado con una condición física de su máquina.
Si una línea vuelve a la normalidad después de corregir la calibración del alimentador o un respiradero bloqueado, no venderíamos desgaste como diagnóstico. Si el proceso sigue siendo inestable y el mapa de medición muestra un aumento correspondiente del espacio libre local, el caso de reemplazo es mucho más fuerte. El objetivo es resolver el problema de producción, no ganar un pedido para el juego más grande.
| Patrón observado | Verificaciones de proceso antes de la expropiación | Evidencia física a buscar |
|---|---|---|
| La producción cae a una velocidad sin cambios | Precisión de alimentación, densidad aparente, receta y restricción de matrices | Ampliación local del orificio, desgaste de las aletas y cambio de espacio libre |
| La presión o la carga se vuelven inestables | Alimentación, control de temperatura, ventilación y restricción aguas abajo | Desgaste desigual izquierdo/derecho, depósitos, daños o marcas de contacto |
| La dispersión o la calidad de la masa fundida disminuyen | Lote de material, dosificación de aditivos, configuración de mezcla e historial de temperatura. | Desgaste en las superficies de mezcla previstas o elementos mal instalados. |
| Ruido metálico o aumento repentino del par | Deténgase bajo el procedimiento de la máquina e inspeccione la transmisión y la alineación. | Marcas de contacto nuevas, piezas dobladas, error de fase o material extraño |
| Desgaste repetido rápido después del reemplazo | Contaminación de materiales, alineación, montaje, límites operativos y selección de superficies. | Ubicación y dirección repetidas del daño. |
Decida qué reemplazar del informe coincidente
Un reemplazo de tornillos únicamente es razonable cuando ambos lóbulos del cilindro permanecen dentro de la geometría aprobada, la relación central es sólida y se comprende la causa del desgaste. También se puede justificar un reemplazo del cilindro únicamente cuando el par de tornillos sigue siendo aceptable y compatible con la geometría del orificio restaurada.
Reemplace el juego combinado cuando ambos lados estén desgastados, la geometría de referencia sea incierta o un componente nuevo aún chocaría contra un compañero dañado. Si el patrón de desgaste indica desalineación, error de fase o material extraño, elimine esa causa antes de instalar piezas nuevas.
| Condición medida | Posible alcance para evaluar | Salvaguarda requerida |
|---|---|---|
| Par de tornillos desgastado; ambos lóbulos dentro de los límites aprobados | Reparar o reemplazar los tornillos. | Confirme la geometría reconstruida o nueva contra el cañón retenido |
| Lóbulos del cañón desgastados; tornillos dentro de los límites aprobados | Reparación o reemplazo de cañón calificado | Verifique la compatibilidad con los tornillos retenidos y la distancia entre centros |
| Tanto los tornillos como el cañón están desgastados. | Reemplazo de tornillo y cilindro combinados | Aprobar un conjunto de planos controlado y un plan de inspección. |
| Puntuación localizada o contacto unilateral | Investigación de causas antes de la selección de componentes. | Verifique la alineación, los cojinetes, los ejes, las fases y la contaminación. |
| Geometría aceptable pero el deber cambió. | Revisión de procesos y geometría. | Definir el nuevo material, producción, límites de la máquina y aceptación del producto. |
No utilice un multiplicador de Internet genérico como límite de reemplazo automático. El diámetro, el tipo de tornillo, el diseño de la máquina, el material y la tolerancia del producto son importantes. El plano de construcción original y los criterios de servicio del fabricante de la máquina deben controlar la decisión.
Para síntomas más amplios y opciones de reparación, consulte nuestraguía de reemplazo y desgaste del cilindro del tornillo. Esta página específica para gemelos agrega información izquierda/derecha, lóbulo, centro y fases que una inspección convencional de un solo orificio no cubre.
Utilice la ubicación de desgaste para especificar la superficie.
Nanhaiya'sproductos de doble tornillo paraleloincluyen aplicaciones de PVC, PE, PP, caucho, plástico, compuestos y granulación. El deber material varía en ese rango. La fibra de vidrio, la carga mineral, los pigmentos, la contaminación reciclada y los componentes corrosivos deben indicarse por grado y carga.
Nuestras páginas de productos corrotativos y contrarrotativos enumeran los mismos valores de referencia principales: 38CrMoAlA, dureza del tratamiento térmico de HB260 a 320, dureza de nitruración de HV950 a 1000, profundidad de nitruración de 0,50 a 0,70 mm y fragilidad de nitruración de grado 1 o inferior. También enumeran Ra0,4 y una rectitud de tornillo de 0,015 mm.
Los valores de producto disponibles también incluyen una dureza de cromo de HV 950 o superior con un espesor de 0,05 a 0,10 mm y una dureza bimetálica de HRC60 a 65 con una profundidad de 2,0 a 3,0 mm. HV y HRC utilizan escalas diferentes, por lo que el número impreso más grande no identifica la mejor opción.
| Encontrar en el mapa de desgaste | Qué definir en la nueva especificación | Que no asumir |
|---|---|---|
| Las puntas de vuelo pierden material en una zona de proceso llena | Ubicaciones de vuelo protegidas, tratamiento o aleación, profundidad de capa y geometría final. | Cada zona necesita la misma actualización |
| Un lóbulo del barril se desgasta más que el otro. | Mapa de lóbulos, verificación de alineación y centro, luego protección del cañón. | El material más duro por sí solo corregirá la desalineación |
| Picaduras o pérdida de superficie | Química del material, historial de limpieza, zona afectada y sistema de superficie compatible | Todo daño superficial es desgaste abrasivo. |
| Las marcas de contacto se repiten en una cara. | Revisión de fases, rectitud, eje, rodamientos y montaje. | El perfil del tornillo es la única causa. |
| Desgaste uniforme después de un servicio prolongado y estable. | Geometría original, cambio medido e intervalo de mantenimiento requerido | Un rediseño es automáticamente necesario |
battenfeld-cincinnati recomienda medir el desgaste una vez al año o después de 6000 horas de funcionamientoen su guía de servicio para extrusoras simples, gemelas cónicas, gemelas paralelas y planetarias. Trátelo como la referencia de planificación de un proveedor. Las líneas que procesan rellenos severos o que muestran una tendencia de desgaste rápido pueden necesitar un intervalo diferente.


Convierta el archivo de inspección en un pedido fabricable
El paquete de cotización debe contener el fabricante y modelo de la máquina, dibujos aprobados, formulación del material, registro de operación y mapa de desgaste. Identifique si desea un reemplazo fiel, una evaluación de reparación o un cambio de geometría. Si el desempeño debe mejorar, indique el objetivo mensurable y las limitaciones de la máquina.
El control del dibujo es tan importante como el tamaño nominal. Nanhaiya'spágina de equipos de producciónenumera una precisión de posicionamiento de taladrado y fresado CNC de 0,02 mm, tornos CNC para piezas de trabajo de hasta 6 metros y mecanizado de cinco ejes para vuelos irregulares y bridas especiales. Esas capacidades aún necesitan un plan de inspección y dibujo inequívoco.
Cuestionaremos un dibujo cuando el espacio libre especificado entre en conflicto con la muestra desgastada o cuando falte información izquierda y derecha. Eso es parte de la responsabilidad de fabricación. Una revisión del dibujo firmada es más barata que descubrir el desacuerdo durante la instalación.


¿Necesita un visor de repuesto antes de solicitar precios?Envíe primero el informe de la pieza antigua y el problema operativo. Podemos ayudarle a separar las preguntas sobre el dibujo, las pruebas de desgaste y la selección de materiales antes de que comience la comparación comercial.
Solicitar una revisión de reemplazoAbrir la página de consultaPrimero verifique el ajuste y luego verifique la producción.
La inspección entrante debe confirmar la identidad de la pieza, la revisión del dibujo, las etiquetas izquierda y derecha, los documentos de materiales, las dimensiones especificadas y las superficies protegidas antes de la instalación. Mantenga el registro de envío e inspección vinculado a la identificación de serie o par del componente utilizado en su planta.
Siga los procedimientos de montaje, alineación, lubricación, calentamiento y puesta en marcha del fabricante del extrusor. Confirme la libre circulación requerida del par únicamente mediante el método aprobado. No utilice la unidad para forzar una posición apretada inexplicable.
Puesta en marcha con el material acordado, disposición de alimentación y matriz. Registre la salida, la velocidad del tornillo, la indicación de carga o torque, la presión, el comportamiento de la temperatura, la condición de ventilación y la calidad del producto terminado. Compare con la condición de aceptación, no con una breve rotación sin carga o una resina más fácil.

Pídale a Nanhaiya que revise su archivo de desgaste de doble tornillo
Envíe el dibujo de la máquina, la identificación de los tornillos izquierdo y derecho, el punto de vista de rotación, la información de fases, la distancia entre centros, el mapa de desgaste, la receta del material y el registro de operación. Díganos qué síntoma motivó la inspección y si su prioridad es la restauración, una mayor vida útil o un nuevo proceso.
Dibujos y medidas por correo electrónico.Discutir en WhatsAppVer productos de doble tornillo paralelo
Maquinaria plástica Co., Ltd. de Zhoushan Nanhaiya
Productos:Cilindros de doble tornillo paralelos co-rotativos | Cilindros de doble tornillo paralelos contrarrotativos | Cilindros de doble tornillo paralelos de PVC | Tornillos gemelos paralelos de caucho y plástico
Correo electrónico:info@nhyscrew.com
Teléfono:+86-13505809643| Móvil:+86-13587082002
Bloque C, Sección Oeste No. 2, Avenida Xingzhou, Distrito Dinghai, Ciudad de Zhoushan, Provincia de Zhejiang, China.
Información de servicio | Equipo de producción | Perfil de la empresa | Contáctenos
Preguntas frecuentes
¿Cuál es la holgura del cilindro de doble tornillo paralelo?
Es un conjunto de relaciones geométricas, no una brecha universal. Una especificación útil distingue la holgura de cada tornillo con respecto a su lóbulo cilíndrico, la holgura entre tornillos a través de la región de entrelazado, la distancia entre centros, las fases y cualquier holgura axial relevante. El plano de máquina aprobado define los valores objetivo y los métodos de medición.
¿Puedo calcular la holgura del tornillo doble como el diámetro interior del cilindro menos el diámetro exterior del tornillo?
Esa resta puede describir una relación diametral local sólo cuando los dos valores se refieren a ubicaciones correspondientes y a una geometría de orificio definida. No describe la holgura entre tornillos, el engrane, las fases, la distancia entre centros o un orificio en forma de ocho no redondo. No lo utilice como único valor de aceptación de doble tornillo.
¿Cuántos lugares debo medir en un cilindro y un tornillo doble?
No existe un recuento universal. Cree suficientes estaciones axiales para cubrir las regiones de alimentación, fusión o compresión, mezcla, ventilación y generación de presión, luego agregue estaciones alrededor de daños visibles o cambios de geometría. Utilice los mismos nombres de estación en ambos tornillos y en ambos lóbulos del cilindro.
¿Qué se debe registrar antes de retirar los tornillos gemelos paralelos?
Registre las posiciones izquierda y derecha instaladas, la rotación vista desde un extremo determinado, la orientación lateral, las marcas de sincronización o fase, las conexiones del eje, los espaciadores y el orden axial. Fotografíe los extremos de transmisión y descarga, etiquete cada pieza y conserve el procedimiento de extracción del fabricante de la máquina.
¿Puedo reemplazar sólo los tornillos gemelos y conservar el cañón viejo?
Sí, cuando los orificios del cañón, la relación entre centros y la condición de la superficie permanecen dentro de los límites aprobados y se comprende la causa del desgaste del tornillo. Si el cilindro está agrandado, ovalado, rayado o desalineado, los tornillos nuevos por sí solos pueden dejar un espacio excesivo o desigual. Base la decisión en un informe de medición coincidente.
¿Con qué frecuencia se debe medir el desgaste del cilindro de doble tornillo paralelo?
Establezca el intervalo según el plan de mantenimiento del fabricante de la máquina, la severidad del material, las horas de operación y la tendencia de desgaste propia de la línea. Battenfeld-cincinnati publica un año o 6.000 horas de funcionamiento como recomendación de servicio, pero se trata de una referencia de planificación más que de un límite de sustitución universal.
¿Nanhaiya publica una distancia de trabajo estándar para cada tornillo gemelo paralelo?
Ningún valor único de espacio libre de trabajo cubre todo el rango. Nanhaiya publica valores de productos para material, tratamiento térmico, dureza de la superficie, profundidad de la capa, rugosidad y rectitud del tornillo. Las holguras funcionales aún deben definirse en el plano aprobado para la máquina específica y el par de tornillos.
¿Qué debo enviar para obtener una cotización de reemplazo de cilindro de doble tornillo paralelo?
Envíe el fabricante y modelo de la máquina, los dibujos aprobados, la identificación de los tornillos izquierdo y derecho, el punto de vista de rotación, la distancia entre centros, los detalles de conexión y brida, la formulación del material, el registro de producción y operación, el mapa de desgaste axial, las fotografías de la superficie, el historial de fallas y los documentos de inspección requeridos.
Para la selección del sistema y los principios operativos, continúe con nuestroguía extrusora de doble tornillo paraleloo el más amplioGuía de selección de extrusoras de doble tornillo..