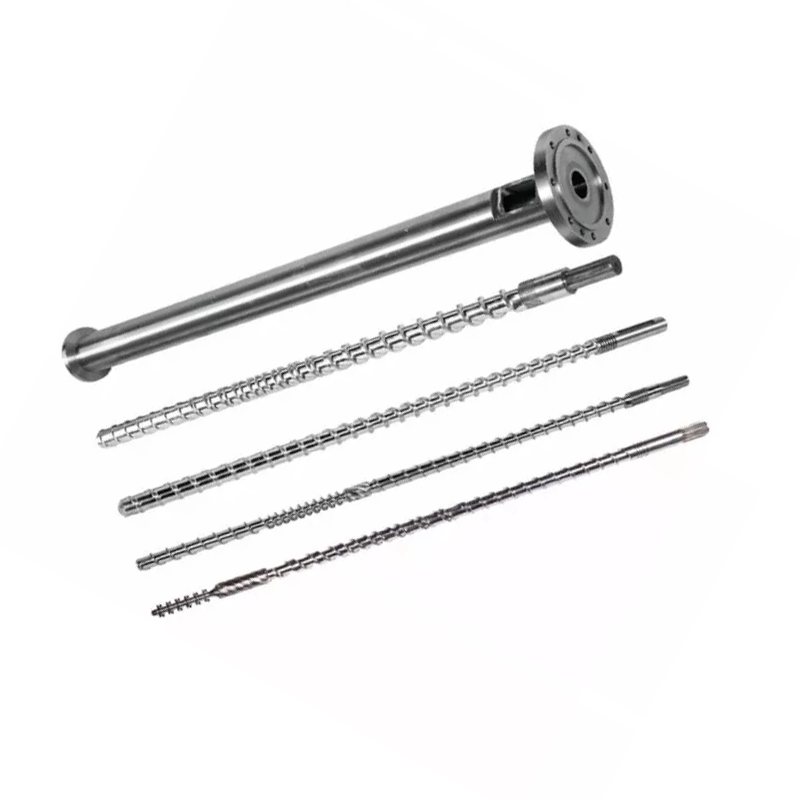
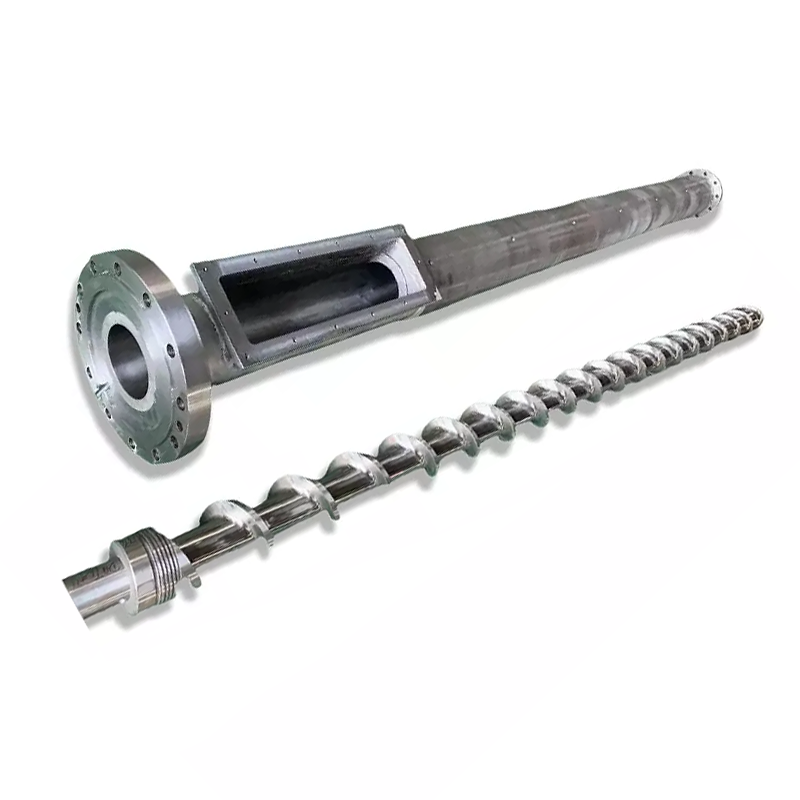
Relación L/D del tornillo de inyecciónes la longitud de trabajo dividida por el diámetro del tornillo, y la mayoría de los tornillos de inyección funcionan en una proporción de 18:1 a 25:1. Esto es lo que ninguna hoja de especificaciones le dice: no puede cambiar L/D en una máquina que ya posee. La longitud la fija el cañón. Lo que puedes cambiar esdiámetro del tornillo, y en un cañón fijo, esa opción mueve L/D, capacidad de disparo y presión de inyección juntos, en direcciones opuestas. Un tornillo más pequeño proporciona un L/D más alto, un disparo más pequeño y más presión. Haga coincidir ese comercio con su resina y su pieza, y la mayoría de las preguntas de L/D se responderán solas.
Qué significa la relación L/D en un tornillo de inyección
L/D es la longitud de trabajo del tornillo (L) dividida por su diámetro exterior (D). Un tornillo 22 veces más largo que ancho tiene un L/D de 22:1.
La proporción aumenta con el tamaño. Un tornillo de 40 mm en relación 22:1 tiene una longitud útil de 880 mm. Un tornillo de 80 mm en relación 22:1 tiene 1760 mm de largo. Misma proporción, máquinas muy diferentes.
Lo que la relación realmente describe es¿Cuánta pista tiene el tornillo para hacer su trabajo?. La alimentación, la fusión y la medición ocurren a lo largo de esa longitud. Más longitud significa más capacidad de fusión y más mezcla. Menos longitud significa menos de ambos y menos tiempo para que el material se caliente.
La mayoría de los tornillos de inyección aterrizan entre 18:1 y 25:1, siendo 20:1 a 22:1 la base común en las máquinas de uso general. La guía de pilares cubre la imagen completa en nuestraguía del cilindro del tornillo de moldeo por inyección.
Por qué la L/D de inyección es más corta que la L/D de extrusión
Los extrusores suelen funcionar en una relación de 25:1 a 33:1. Los tornillos de inyección son más cortos y la razón es el ciclo, no la tradición.
Un tornillo extrusor gira continuamente. El material entra por un extremo, avanza y sale por el otro. Nada espera.
Un tornillo de inyección funciona en ráfagas. Gira para plastificar un disparo, se retrae y luego se detiene. Se inyecta y el molde se enfría. Durante todo eso, la masa fundida que ya está en el barril permanece quieta y caliente.
Esa espera es toda la diferencia. Un cilindro más largo contiene más masa fundida y, en una máquina de inyección, más masa fundida significa más material esperando durante más ciclos. Para una resina sensible al calor, una longitud adicional no es una capacidad adicional. Es historia termal extra.
Por lo tanto, el diseño de inyección equilibra la capacidad de fusión con el tiempo de residencia, mientras que la extrusión básicamente solo compra capacidad de fusión.
Lo que nadie te dice: no puedes cambiar L/D
Los artículos sobre L/D hablan como si pudieras elegir un número. En una máquina que ya posee, no es así.
L está fijado por el cañón.El barril es un recipiente a presión mecanizado atornillado al bastidor de la máquina, con sus zonas de calentamiento, garganta de alimentación y montaje, todos construidos alrededor de una longitud. Nadie alarga un barril.
Entonces la única variable que queda en L/D es D, el diámetro del tornillo. Cambie el diámetro y la proporción cambiará con él, porque la longitud por encima de la línea nunca se mueve.
Por este motivo, los fabricantes de máquinas enumeran dos o tres diámetros de tornillo para la misma máquina. No te ofrecen tres tamaños de disparo. Le ofrecen tres puntos en una curva de compensación, y el tamaño del tiro es sólo una de las cosas en movimiento.
Diámetro del tornillo: la palanca que lo mueve todo
En un barril fijo, una elección mueve cuatro cosas a la vez. Comprenda esta tabla y comprenderá la inyección L/D.
| Si eliges un... | Diámetro de tornillo más pequeño | Mayor diámetro de tornillo |
|---|---|---|
| relación L/D | Más alto(misma L, más pequeña D) | Más bajo(misma L, mayor D) |
| Capacidad de tiro | Menor(menos volumen por mm de carrera) | Más grande |
| Presión de inyección disponible | Más alto(misma fuerza en un área más pequeña) | Más bajo |
| Capacidad de fusión por disparo | Mejor(más L/D por menos material) | menos generoso |
| Tiempo de residencia de una pieza determinada | más corto(el tiro usa más un cañón más pequeño) | Más extenso |
| Trajes | Piezas pequeñas de precisión, paredes delgadas, resinas de alta viscosidad y sensibles al calor. | Tiros grandes, resinas comerciales, secciones gruesas. |
Lea nuevamente la fila de la presión, porque decide más empleos de los que la gente espera. El accionamiento hidráulico o eléctrico de la máquina aplica una fuerza fija a la parte posterior del tornillo. La presión es la fuerza dividida por el área. Un tornillo más pequeño tiene menos área frontal, por lo que la misma fuerza produce una mayor presión de fusión.
Es por eso que el trabajo de paredes delgadas y de alta viscosidad a menudo termina en el tornillo pequeño: puede empujar la masa fundida hacia una cavidad estrecha que un tornillo grande no puede llenar. El L/D más alto que viene con él es una ventaja, no una coincidencia.
Y lea también la fila de residencia. Es el que decide silenciosamente si tu PC se pone amarillo.

Cómo afecta L/D el tamaño del disparo
Estrictamente, L/D no establece el tamaño del disparo. El diámetro y la carrera sí lo hacen: el volumen del disparo es el área de la sección transversal del tornillo multiplicada por la distancia que recorre.
Pero en una máquina real no puedes separarlos, porque el mismo diámetro que determina tu disparo también determina tu L/D. Elija el tornillo pequeño para una pieza pequeña de precisión y, al mismo tiempo, habrá elegido un L/D más alto.
La consecuencia práctica es feliz. El tornillo que le da la pequeña inyección también le brinda más longitud de fusión por gramo de material y mayor presión de inyección. Esas tres propiedades sirven para los mismos trabajos, razón por la cual el comercio resulta limpio la mayoría de las veces.
Donde deja de ser feliz es cuando fuerza una pieza en el tornillo equivocado. Ejecute un disparo muy pequeño con un tornillo de gran diámetro y obtendrá lo peor de ambos: un L/D bajo, un volumen de cañón enorme en relación con su disparo y material que circula por el calor durante demasiado tiempo.
Tiempo de residencia: el asesino de la calidad que puedes calcular
El tiempo de residencia es el tiempo que una determinada pieza de polímero permanece caliente dentro del cilindro antes de ser inyectada. Es el número más subestimado en el moldeo por inyección y se puede estimar en treinta segundos.
Tiempo de residencia ≈ (capacidad de disparo del barril ÷ tamaño de disparo) × tiempo de ciclo
Ambas capacidades en las mismas unidades. Tome la capacidad de disparo de la clasificación de la máquina.
Trabaja un ejemplo. Una máquina con una capacidad de granalla de 200 g, que procesa una pieza de 20 g en un ciclo de 30 segundos. La proporción es 10, por lo que la masa fundida permanece durante aproximadamente diez ciclos. El tiempo de residencia es de unos 300 segundos o cinco minutos.
Cinco minutos a temperatura de fusión es mucho tiempo para PC, POM, PET o PVC. No hay nada incorrecto en tu configuración. La pieza simplemente es demasiado pequeña para el barril y el material se cocina mientras espera su turno.
Ahora mueva ese trabajo a un tornillo más pequeño. La capacidad de disparo se reduce a, digamos, 80 g. La misma pieza de 20 g ahora utiliza una cuarta parte del barril, la masa fundida pasa por cuatro ciclos en lugar de diez y el tiempo de residencia se reduce a aproximadamente dos minutos.
No cambiaste ningún punto de ajuste. Cambiaste el diámetro del tornillo y el problema de degradación desapareció con él.
La banda de capacidad de disparo del 20 al 80 %
La orientación de la industria comúnmente citada es mantener la inyección entre aproximadamente el 20% y el 80% de la capacidad nominal de inyección de la máquina. Confirme la banda con el manual de su máquina, pero la lógica detrás de ella es válida en todas partes.
Debajo de la banda, el tiempo de residencia es largo. El material viaja demasiado a través del calor y las resinas sensibles al calor se degradan. Este es el error que detecta la fórmula anterior.
encima de la banda, se rompen dos cosas. No queda suficiente cañón para sostener un cojín adecuado, por lo que el embalaje se vuelve inconsistente de un disparo a otro. Y el tornillo tiene menos tiempo y longitud para fundir un barril de material casi lleno, por lo que la calidad de la fusión se ve afectada exactamente cuando se le exige el máximo.
Aterriza en medio de la banda y la máquina tiene espacio para trabajar. Si su pieza se encuentra fuera de ella, la solución correcta es un diámetro de tornillo diferente o una máquina diferente, no un conjunto heroico de configuraciones de proceso.
Cómo afecta L/D la calidad de la masa fundida
La longitud es la capacidad de fusión y la capacidad de fusión es la calidad.
Más L/D da una fusión más completa.Los perdigones sólidos tienen que viajar más lejos contra la pared caliente del cañón, por lo que menos sobreviven sin fundirse. Las manchas duras y las inclusiones lenticulares en la pieza son fallos de fusión y la longitud los combate.
Más L/D da una masa fundida más homogénea.La temperatura se iguala, el color y el relleno se distribuyen mejor y la masa fundida que llega al anillo de control es más consistente de una toma a otra. Eso se muestra como una ventana de proceso más amplia.
Más L/D también proporciona más historial térmico.La misma longitud que se funde completamente también mantiene el material por más tiempo, y para PVC, PC, POM y PET, eso es un costo, no un beneficio.
Por lo tanto, la calidad de la masa fundida no es una cuestión de que más es mejor. Es un equilibrio: suficiente longitud para fundirse por completo, no tanto volumen de barril como para que el material espere demasiado para ser utilizado. Cuando la capacidad de fusión es su limitación específica, un tornillo de barrera la eleva sin añadir un milímetro de barril.
Elección de L/D y diámetro por resina y pieza
Junte los oficios y la elección recaerá entre la resina y la pieza.
| tu situacion | inclinarse hacia | Por qué |
|---|---|---|
| Piezas de precisión pequeñas y de paredes delgadas | Tornillo más pequeño, mayor L/D | Una mayor presión de inyección llena secciones delgadas; buena fusión por gramo; residencia corta |
| Resina termosensible (PC, POM, PET, PVC) | Tornillo más pequeño para el tiro; extremo más corto de la banda L/D | El tiempo de residencia es el enemigo. Mantenga el tiro grande en relación con la capacidad del cañón. |
| Resina de ingeniería de alta viscosidad | Tornillo más pequeño, mayor L/D | Necesita presión para llenarse y longitud para derretirse completamente. |
| Grandes tiros, resina comercial (PE, PP, PS) | Tornillo más grande, L/D más bajo | Líderes de capacidad; estas resinas toleran la longitud de fusión reducida |
| Piezas de paredes gruesas, ciclos lentos | Tornillo más grande, residencia del reloj. | Los ciclos largos multiplican el tiempo de residencia. Recalcular antes de comprometerse |
| Compuesto abrasivo o relleno de vidrio | Diámetro por pieza; cambiar elsuperficie | L/D sigue el papel. La respuesta al desgaste es un orificio bimetálico, no una longitud diferente |
| Se deshace con alto rendimiento | Mismo diámetro; tornillo de barrera | Necesita capacidad de fusión, no longitud del cañón. El cañón no cambia de todos modos. |
Tenga en cuenta las dos últimas filas. Dos de los problemas más comunes que nos traen los moldeadores no son problemas de L/D en absoluto, y comprar un diámetro de tornillo diferente para resolverlos es una pérdida de dinero.
Errores comunes de L/D en el moldeo por inyección
- Copiando una extrusión L/D.Un número de 30:1 de una mesa de extrusión aplicado a un tornillo de inyección ignora el problema del tiempo de residencia que define el moldeo por inyección. Las dos máquinas realizan trabajos diferentes.
- Asumir que más tiempo es mejor.Más longitud es más fusiónyMás historia térmica. En resina termosensible, gana la segunda y el material se degrada.
- Ignorando la relación disparo-capacidad.El problema de calidad más común que vemos relacionado con la geometría es una pieza pequeña cocinándose en un barril grande. Nadie lo comprueba porque no está en ninguna pantalla de configuración.
- Creer que L/D se puede cambiar en una máquina existente.No puede. El cañón se ajusta en L. Sólo el diámetro es tuyo para elegir.
- Culpar a L/D por un problema de fusión.Si los derretidos aparecen solo a alto rendimiento, su capacidad de fusión es corta, no su barril. Un tornillo de barrera lo fija en el mismo cañón.
- Culpar a L/D por un problema de desgaste.La caída de la producción a la misma velocidad del tornillo es una holgura desgastada, no una geometría. Mídelo antes de rediseñar cualquier cosa.

Cómo pedir el tornillo correcto
Un fabricante de tornillos diseña a partir de lo que usted les dice. Envíelos y le seguirán las recomendaciones de diámetro y geometría.
- Marca de la máquina, modelo y diámetro actual del tornillo.Una foto de la placa de identificación cubre la mayor parte y nos indica la longitud del cañón en el que está trabajando.
- Capacidad nominal de disparo de la máquina,si lo sabe, y el peso real de su pieza.
- Tiempo de ciclo.Con los dos números anteriores, se puede calcular el tiempo de residencia por usted.
- Contenido de resina, calidad y relleno.Esto influye tanto en el perfil de compresión y el tratamiento superficial como en el diámetro.
- El defecto que deseas desaparecer.Puntos de coloración amarillenta en la residencia. El derretimiento alcanza su capacidad de fusión. Los disparos cortos apuntan a la presión o al anillo de retención. Cada uno tiene una respuesta diferente.
- Un dibujo o tu tornillo gastado.Cualquiera de los dos nos permite construir en su máquina. Una pieza desgastada se mide en un equipo CMM con una precisión de ±0,01 mm y se reconstruye la geometría.
¿Por qué trabajar con Nanhaiya?
Envíenos el peso de la pieza, el tiempo de ciclo y el modelo de la máquina, y ejecutaremos la aritmética del tiempo de residencia antes de cotizarle nada. A veces la respuesta es otro diámetro de tornillo. A veces es un tornillo de barrera en el cañón que ya tienes. De vez en cuando es que su trabajo pertenece a una máquina diferente, y lo diremos.
Cuando la respuesta es un nuevo tornillo, Nanhaiya ha construidotornillos de moldeo por inyeccióny barriles durante más de veinte años, en 38CrMoAlA, 42CrMo, SKD-61 y acero inoxidable, nitrurado o bimetálico con una capa de aleación con contenido de tungsteno de 2,5 a 3 mm hasta 62 HRC donde la alimentación lo requiera.
Construimos según su dibujo, modelo de máquina o muestra desgastada, conreemplazoscompatible con las principales marcas de máquinas, un pedido mínimo de un juego y una cotización dentro de las 12 horas.
¿Lucha contra amarillentos, derretidos o tiros cortos? Envíe su modelo de máquina, peso de la pieza, tiempo de ciclo y resina. Le diremos si es L/D, diámetro, capacidad de fusión o desgaste, y le cotizaremos dentro de las 12 horas.
Obtenga una recomendación de tornillosPreguntas frecuentes
¿Cuál es una relación L/D típica para un tornillo de moldeo por inyección?
La mayoría de los tornillos de inyección funcionan entre 18:1 y 25:1, siendo 20:1 a 22:1 el punto común en las máquinas de uso general. Las resinas sensibles al calor prefieren el extremo más corto porque el material pasa menos tiempo caliente. Los plásticos de ingeniería que necesitan una fusión completa favorecen el extremo más largo.
¿Puedo cambiar la relación L/D en mi máquina de moldeo por inyección?
No directamente. La longitud la fija el cañón, que se mecaniza en la máquina. Lo que se puede cambiar es el diámetro del tornillo y, como L permanece igual, un diámetro más pequeño proporciona automáticamente un L/D más alto. Esa única elección también cambia la capacidad de inyección y la presión de inyección disponible.
¿La relación L/D afecta el tamaño de la inyección?
Indirecta e inseparablemente. El volumen de disparo proviene del diámetro y la carrera del tornillo, no de L/D. Pero en un cañón fijo, el diámetro que determina el disparo también determina el L/D. Elija un tornillo más pequeño para un disparo más pequeño y obtendrá un L/D más alto y una presión de inyección más alta al mismo tiempo.
¿Cómo calculo el tiempo de residencia en el moldeo por inyección?
Divida la capacidad de disparo nominal de la máquina por el tamaño de disparo real y luego multiplíquelo por el tiempo del ciclo. Una máquina de 200 g que ejecuta una pieza de 20 g en un ciclo de 30 segundos proporciona aproximadamente 300 segundos, o cinco minutos, de residencia. Es mucho tiempo para mantener PC, POM, PET o PVC a temperatura de fusión.
¿Por qué el L/D de inyección es más corto que el L/D de extrusión?
Porque un tornillo de inyección funciona en ráfagas. Plastifica una inyección, luego se detiene mientras la máquina inyecta y el molde se enfría, y la masa fundida en el cañón permanece caliente todo el tiempo. Una extrusora funciona continuamente y nada espera. La longitud adicional del cilindro en una máquina de inyección implica un historial térmico adicional, no solo una capacidad de fusión adicional, por lo que los tornillos de inyección permanecen más cortos.
¿Qué porcentaje de la capacidad del cañón debería utilizar mi disparo?
La orientación comúnmente citada es aproximadamente del 20 % al 80 % de la capacidad de disparo nominal, y el manual de su máquina es la autoridad. Por debajo de esa banda, el tiempo de residencia es largo y el material sensible al calor se degrada. Por encima de él, no hay espacio para un colchón adecuado y menos tiempo para derretir un barril casi lleno.
¿Es mejor un L/D más alto para el moldeo por inyección?
No automáticamente. Una mayor longitud proporciona una fusión más completa y más uniforme, lo que mejora la calidad. También mantiene más material caliente durante más tiempo, lo que degrada las resinas sensibles al calor. El L/D adecuado funde el material por completo sin retenerlo más tiempo del necesario.
Mis partes se están poniendo amarillas. ¿Es eso un problema de L/D?
Generalmente es un problema de tiempo de residencia, que es un problema de tamaño de perdigones a capacidad del cañón. Primero ejecute el cálculo de residencia. Si una parte pequeña se cocina en un barril grande, ningún ajuste de temperatura ni geometría de tornillo lo arreglarán. Un diámetro de tornillo más pequeño o una máquina más pequeña lo harán.