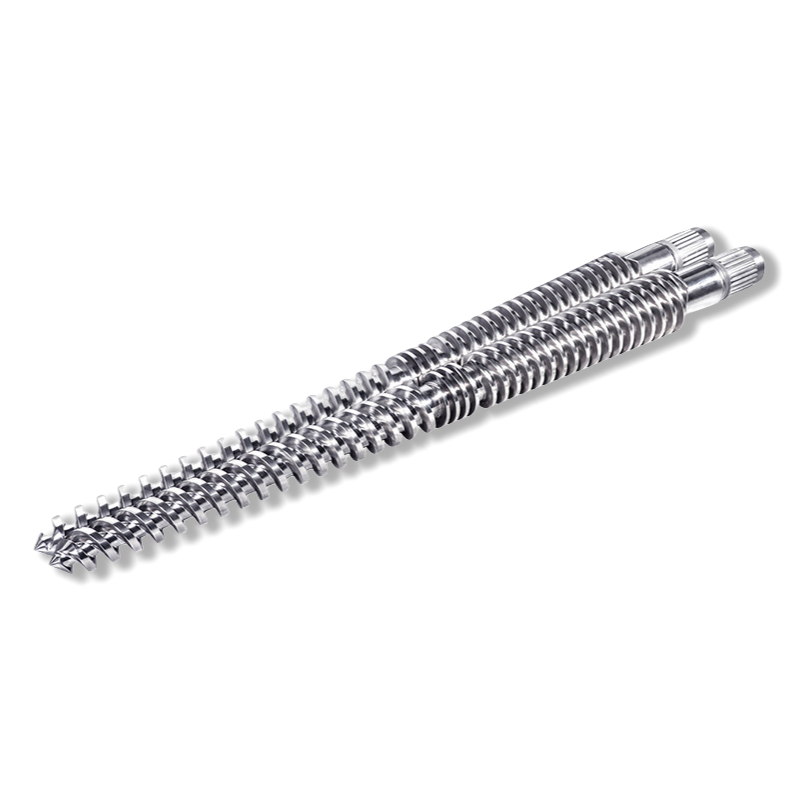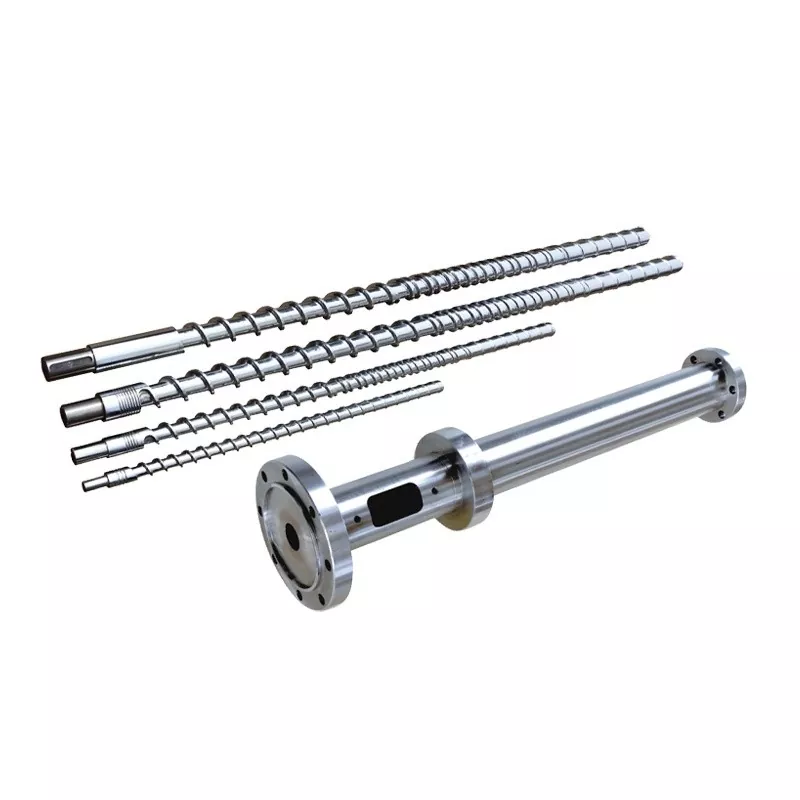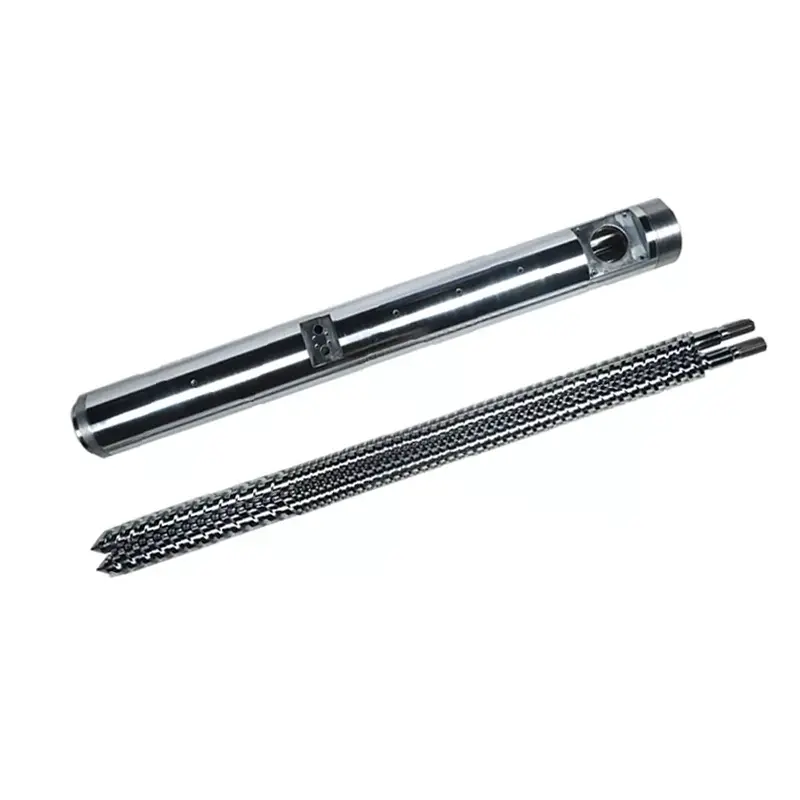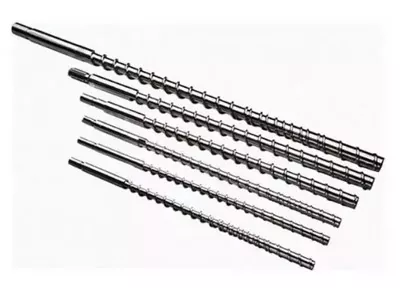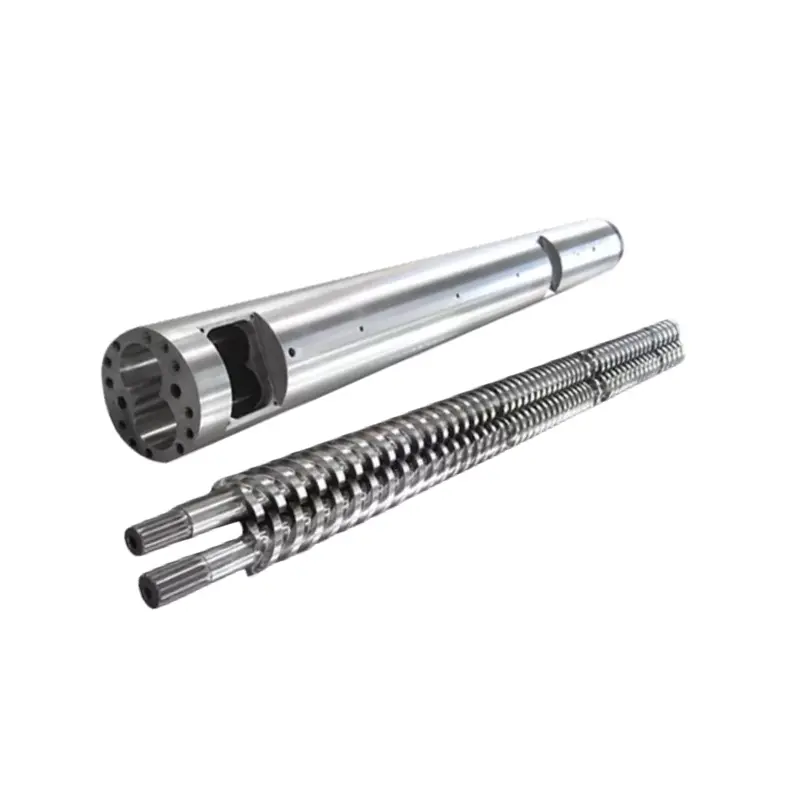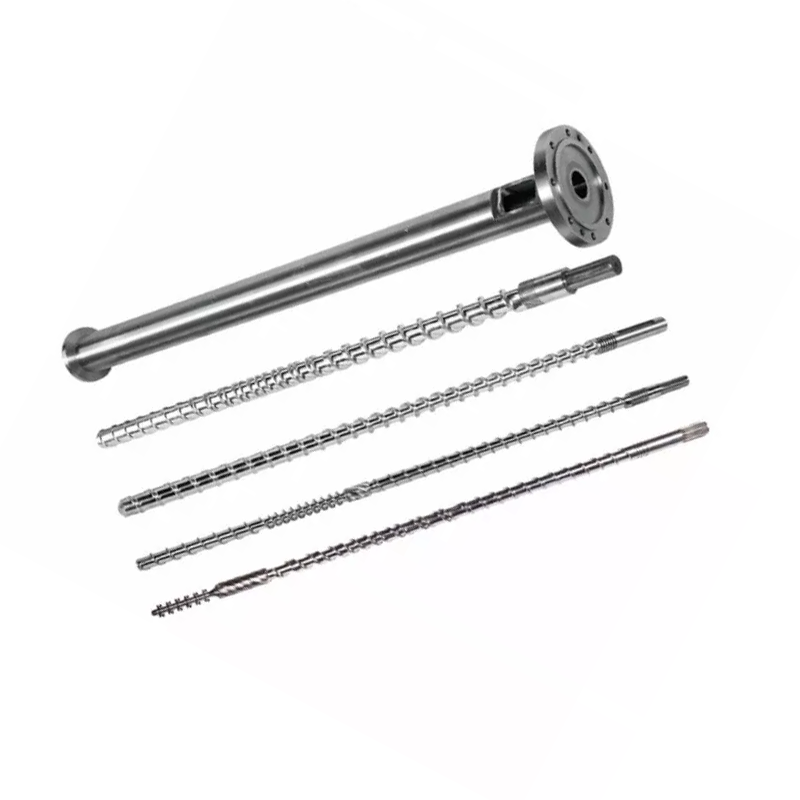

Lo que realmente hace el barril de tornillo
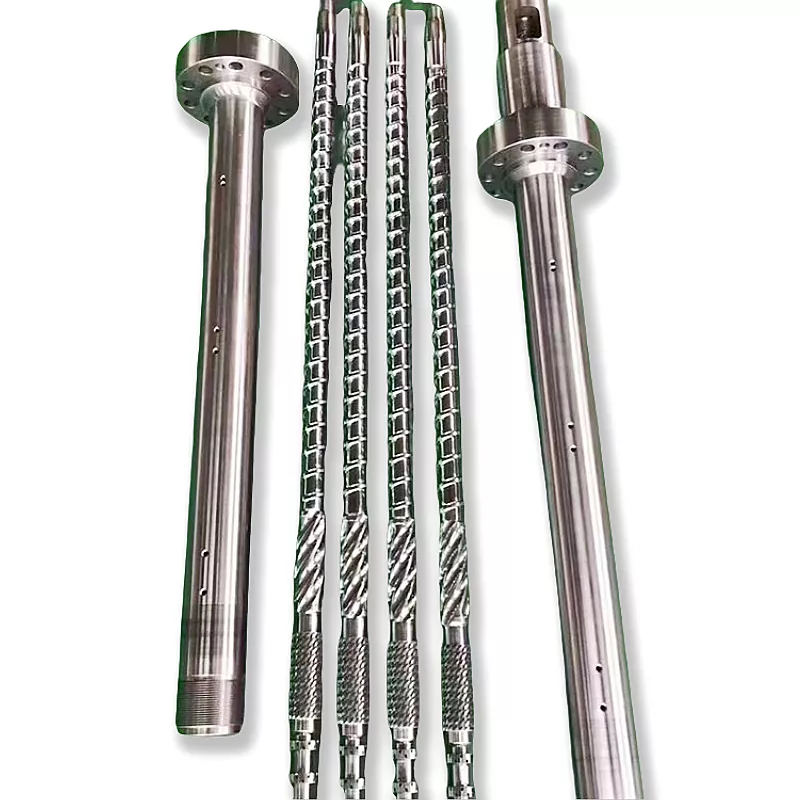
El tornillo y el cilindro funcionan como un par combinado. Aquí está la secuencia de cada ciclo:
- Alimentación— Los pellets de plástico caen desde la tolva a la zona de alimentación.
- Fusión— El tornillo giratorio genera calor cortante. Combinado con calentadores de barril, los pellets se derriten y comprimen.
- Medida— La masa fundida se vuelve uniforme en temperatura y presión antes de la inyección.
- Inyección— El tornillo avanza como un émbolo, empujando el plástico fundido hacia el interior del molde.
Cada variable de diseño (geometría, proporciones de zona, tratamiento de superficie) afecta qué tan bien se llevan a cabo esos cuatro pasos. Un desajuste en cualquiera de ellos se manifiesta como un problema de producción.
Decisión 1: Relación L/D
La relación L/D (longitud del ala del tornillo dividida por su diámetro) es el número más importante en la hoja de especificaciones. Controla el tiempo de residencia, la calidad de la mezcla y la distribución del calor.La mayoría de las aplicaciones de moldeo por inyección de uso general utilizan 20:1.
| Resina | L/D recomendado |
|---|---|
| PP, PE, PS (estándar) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (sensible al calor) | 16:1 – 20:1 |
| MASCOTA | 20:1 – 22:1 |
| Nailon (PA) | 18:1 – 20:1 |
| Materiales reforzados con GF | 20:1 – 24:1 |
Decisión 2: Relación de compresión
La relación de compresión (CR) mide cuánto se estrecha el canal del tornillo desde la zona de alimentación hasta la zona de dosificación. Una CR más alta comprime la masa fundida de manera más agresiva, lo que es bueno para resinas amorfas que se ablandan gradualmente. Un CR más bajo es más suave, que es lo que se necesita para materiales sensibles al calor o rellenos de fibra.
| Resina | Relación de compresión |
|---|---|
| ABS, PC, PMMA (amorfo) | 3,0 – 3,5:1 |
| PP, PE, nailon (semicristalino) | 2,5 – 3,0:1 |
| CLORURO DE POLIVINILO | 2,0 – 2,5:1 |
| MASCOTA | 2,3 – 2,6:1 |
| Reforzado con GF (≥15%) | 2,0 – 2,5:1 |
Decisión 3: Proporciones de zona
Un tornillo de inyección estándar se divide en tres zonas. La proporción de cada zona importa tanto como el L/D total.
- Zona de alimentación (L1):Canales profundos que aceptan pellets sólidos de la tolva. Más tiempo = más capacidad de rendimiento.
- Zona de compresión (L2):La profundidad del canal disminuye progresivamente. La mayor parte del derretimiento ocurre aquí.
- Zona de Medición (L3):Canales poco profundos y consistentes. Garantiza una temperatura y presión de fusión uniformes antes de la inyección.
| Resina | Alimentación (L1) | Compresión (L2) | Medición (L3) |
|---|---|---|---|
| PP/PE | 50% | 25% | 25% |
| ABS/ordenador personal | 40% | 40% | 20% |
| MASCOTA | 40% | 40% | 20% |
| Nailon (PA) | 35–45% | 35–40% | 20-25% |
| CLORURO DE POLIVINILO | 35% | 50% | 15% |
Decisión 4: Material del barril de tornillo
38CrMoALA: la línea de base estándar
Los tornillos de moldeo por inyección de Nanhaiya se fabrican a partir deAcero de aleación 38CrMoALA, tratado térmicamente y templado. Este material base maneja bien los termoplásticos estándar como PE, PP, PS y ABS, con una vida útil de aproximadamente10 000 a 20 000 horasen condiciones normales de funcionamiento.
nitruración
La nitruración de gas a 500–560 °C forma una capa nitrurada0,5–0,8 mm de espesorcon una dureza de950–1050 alto voltaje (~62 HRC). Esto mejora la resistencia al desgaste entre un 30% y un 40% en comparación con el acero sin tratar. Estándar para la mayoría de las aplicaciones de moldeo por inyección que ejecutan materiales sin relleno o con poco relleno.

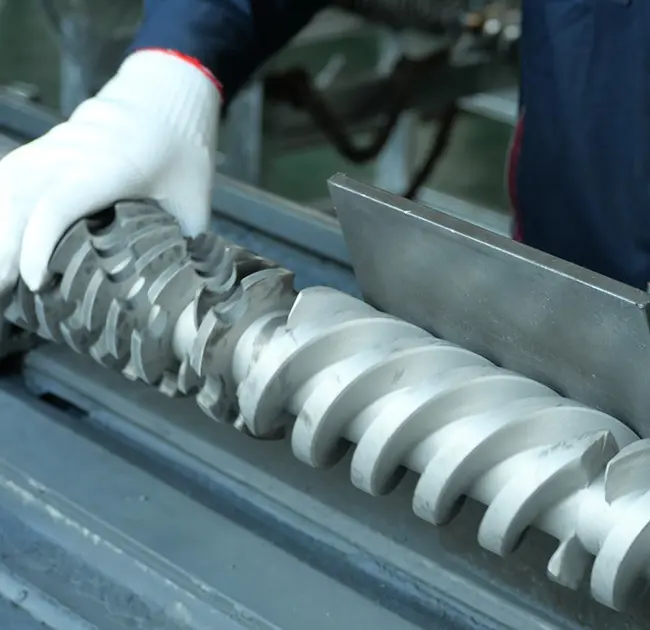
Tornillo de moldeo por inyección mutante (abrupto) de Nanhaiya: adecuado para resinas cristalinas como PP, PE y nailon.
Bimetálico: para aplicaciones abrasivas
Los cañones bimetálicos tienen un revestimiento de alta aleación resistente al desgaste adherido metalúrgicamente al orificio del cañón. El proceso bimetálico de Nanhaiya logra unaDureza del orificio interior de 62 HRC.mediante soldadura por pulverización de aleación dura alrededor de las áreas de mayor desgaste del interior del cañón.
| Solicitud | Material del tornillo | Tratamiento de barril |
|---|---|---|
| PE, PP, PS (vacío) | 38CrMoALA nitrurado | Nitrurado estándar |
| ABS, PC, nailon (sin relleno) | 38CrMoALA nitrurado | Nitrurado estándar |
| PA + FG ≤30% | 38CrMoALA, templado + revenido | Nitrurado o bimetálico |
| Contenido de FG 15–50% | Bordes de vuelo bimetálicos / TC | Bimetálico |
| PVC / resinas corrosivas | Aleación resistente a la corrosión | Bimetálico (grado CR) |
| relleno de fibra de carbono | Carburo de tungsteno | Orificio pulverizado con TC |
Decisión 5: Diámetro del tornillo y tamaño del disparo
Tu tiro real debería estar entre35% y 70%de la capacidad máxima de disparo del tornillo. Por debajo del 35 %, el material permanece en el barril durante demasiado tiempo y corre el riesgo de degradarse. Por encima del 70 %, el tornillo no puede recuperarse lo suficientemente rápido dentro del ciclo.
A continuación se muestran configuraciones comunes disponibles en Nanhaiya:
| Cantidad de inyección (g) | Tornillo Ø × Longitud (mm) | Barril Ø × Longitud (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

Tornillo de moldeo por inyección gradual Nanhaiya: mejor para resinas amorfas como ABS, PC y PMMA.
Señales de advertencia de que su tornillo actual no es adecuado para el trabajo
- Manchas negras o marcas de quemaduras.— Material que se degrada por un tiempo de residencia excesivo o un punto caliente. Verifique las zonas de temperatura del cañón y la holgura de los tornillos.
- Peso de disparo inconsistente— A menudo, una válvula de retención desgastada o un espacio excesivo entre el tornillo y el cilindro que permite el reflujo.
- Marcas de extensión en la superficie.— Humedad o gas en la masa fundida. Puede indicar un presecado inadecuado o una geometría del tornillo que no se ventila adecuadamente.
- Recuperación lenta/tiempo de ciclo largo— La capacidad plastificante es insuficiente. Es probable que sea necesario aumentar el diámetro del tornillo.
- Alto desperdicio en cambios de color— Mala mezcla en la zona de dosificación. Un elemento de mezcla Maddock o de barrera agregado al tornillo a menudo resuelve este problema.
Qué decirle a su fabricante al solicitar una cotización
- Marca y modelo de máquina.— o diámetro del agujero y dimensiones de la brida para máquinas no estándar
- Resinas primarias— incluya el tipo de relleno y el porcentaje, si corresponde
- Rango de tamaño de disparo— mínimo y máximo en gramos
- Tiempo de ciclo objetivo
- Problemas actuales que estás intentando resolver- si hay alguno
Obtenga una recomendación técnica de Nanhaiya
Respondemos en 12 horas. Nuestro equipo de ingeniería puede especificar la geometría del tornillo, el grado del material y las dimensiones correctas para su máquina y resina, antes de comprometerse con una cotización.