Noticias

Noticias de la industria

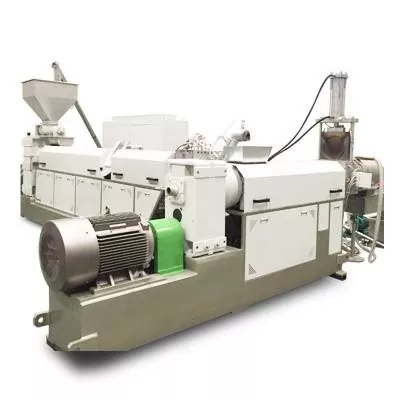
Línea de peletización de un solo tornillo o de dos tornillos paralelos: ¿cuál se adapta a su material?09 2026-09

Línea de peletización de un solo tornillo o de dos tornillos paralelos: ¿cuál se adapta a su material?

Elija una línea de peletización de un solo tornillo cuando la materia prima ya esté cerca de la formulación final y las tareas principales sean transporte estable, fusión, filtración de masa fundida, generación de presión y corte de pellets. Es un punto de partida práctico para una trituración consistente de PE o PP, una repeletización sencilla, trabajos de laboratorio y producciones pequeñas y medianas. Elija una línea de peletización de doble tornillo paralelo cuando la máquina deba combinar además de peletizar. Es más adecuado para cargas, pigmentos, mezclas de polímeros, masterbatch, plásticos modificados, múltiples corrientes de alimentación y desvolatilización más fuerte. No compre la línea de doble tornillo sólo porque su producción indicada es mayor. Cómprelo cuando sus funciones de proceso coincidan con la formulación.
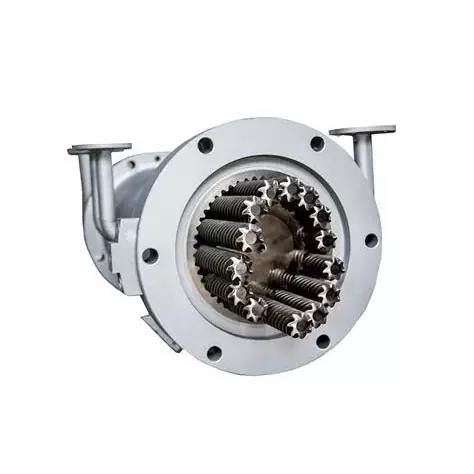
Tornillo planetario versus tornillo simple y doble: ¿cuándo vale la pena la actualización?31 2026-08

Tornillo planetario versus tornillo simple y doble: ¿cuándo vale la pena la actualización?

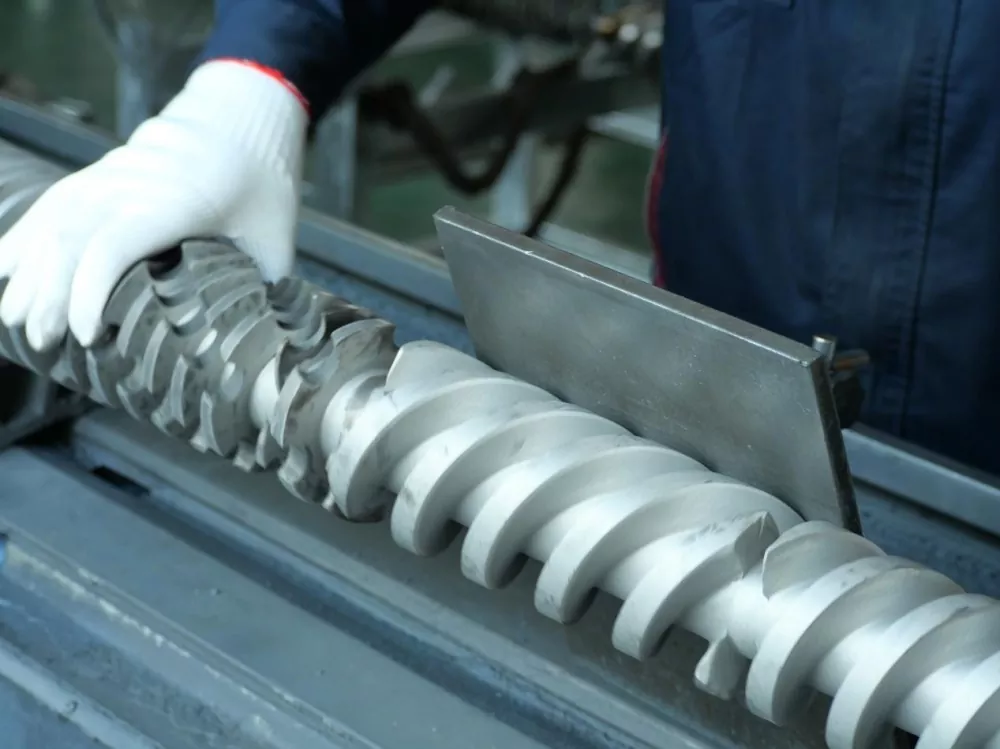
Elija un tornillo planetario cuando la formulación necesite una excelente mezcla distributiva, una amplia área de transferencia de calor, acción de limpieza automática o desgasificación por etapas, especialmente con PVC sensible al calor, compuestos con alto contenido de relleno, elastómeros, adhesivos y materiales compuestos. Utilice un solo tornillo cuando el proceso sea estable y necesite principalmente fusión, transporte y presión económicos. Elija un tornillo gemelo co-rotativo cuando la prioridad sea el compuesto de alta velocidad, la alimentación lateral flexible o un trabajo dispersivo más fuerte. Si el troquel necesita más presión de la que puede proporcionar la sección planetaria, planifique la etapa de presión aguas abajo antes de realizar el pedido.
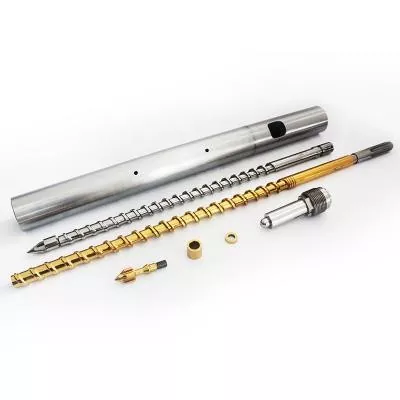
Selección de puntas de tornillos de moldeo por inyección: verifique el desgaste del anillo, el ajuste y la lista de verificación de RFQ31 2026-08

Selección de puntas de tornillos de moldeo por inyección: verifique el desgaste del anillo, el ajuste y la lista de verificación de RFQ

Elija una punta de tornillo de moldeo por inyección basándose en cuatro factores: el diseño de la válvula antirretorno, la interfaz exacta del tornillo y el cilindro, la resina y el relleno procesados, y el patrón de desgaste del conjunto existente. El modelo de máquina por sí solo no es suficiente cuando pueden existir versiones, reparaciones previas o tornillos no estándar. Para un pedido de reemplazo, envíe el dibujo original cuando esté disponible, luego verifique la rosca, el hombro, la longitud de la punta, el recorrido del anillo, el asiento, el diámetro exterior y los conductos de fusión con la máquina real. Una buena cita comienza con la geometría. A continuación viene el tratamiento de materiales y superficies.
Tornillos simples nitrurados versus bimetálicos: haga coincidir la superficie con la resina y el relleno31 2026-08

Tornillos simples nitrurados versus bimetálicos: haga coincidir la superficie con la resina y el relleno

Elija la nitruración cuando una superficie de acero tratada se ajuste al desgaste, la corrosión y las condiciones dimensionales verificadas. Elija un revestimiento duro u otra construcción bimetálica cuando el proyecto necesite una aleación diferente en el área de mayor desgaste. Para servicios severos, la mejor respuesta puede ser un tornillo de cara dura con un cilindro bimetálico compatible. Ninguna opción es automáticamente superior. Comience con el modo de falla, luego apruebe los materiales del tornillo y del cilindro, las ubicaciones de las capas, la ruta de procesamiento y los criterios de inspección juntos.
Velocidad del tornillo, temperatura de fusión y rendimiento: por qué una configuración cambia las demás31 2026-08

Velocidad del tornillo, temperatura de fusión y rendimiento: por qué una configuración cambia las demás

El aumento de la velocidad del tornillo generalmente aumenta el flujo de arrastre y la velocidad a la que el material ingresa al proceso, pero la relación no es ilimitada ni perfectamente lineal. Más rpm también pueden agregar calor de corte, acortar el tiempo de residencia y exponer una sección de alimentación o de fusión débil. Cambie una variable controlada a la vez, espere una condición estable y luego compare la salida, el perfil de temperatura de fusión, la presión, la carga del motor y la calidad del producto. Deténgase cuando uno de ellos alcance su límite aprobado, incluso si la unidad puede girar más rápido.
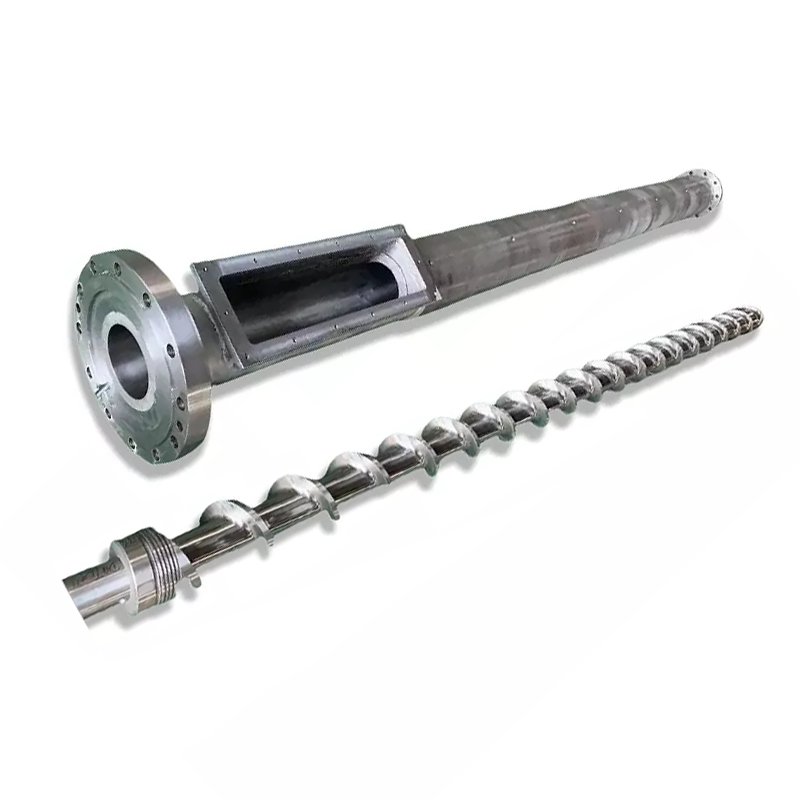
Cómo limpiar un extrusor de un solo tornillo sin dañar el tornillo ni el cilindro28 2026-08

Cómo limpiar un extrusor de un solo tornillo sin dañar el tornillo ni el cilindro

Utilice un método en capas. Comience con el procedimiento de purga aprobado por el proveedor del material y la máquina mientras el extrusor permanece bajo control operativo normal. Si regresan residuos o el tornillo debe quedar expuesto, deténgase, aísle y verifique la energía peligrosa de acuerdo con el procedimiento de la planta. Para retirar un tornillo, utilice herramientas no dañinas aprobadas por los componentes. Las directrices de la industria recomiendan herramientas de latón, gasas de cobre y telas de algodón, y advierten contra los raspadores de acero y el calentamiento localizado de la antorcha. Inspeccione las superficies limpias antes de decidir que el problema es el desgaste.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
RechazarAceptar