Noticias

Noticias de la industria

Tornillo moldeado por inyección de nailon relleno de vidrio: especifique el sistema de desgaste, no solo el diámetro30 2026-09

Tornillo moldeado por inyección de nailon relleno de vidrio: especifique el sistema de desgaste, no solo el diámetro

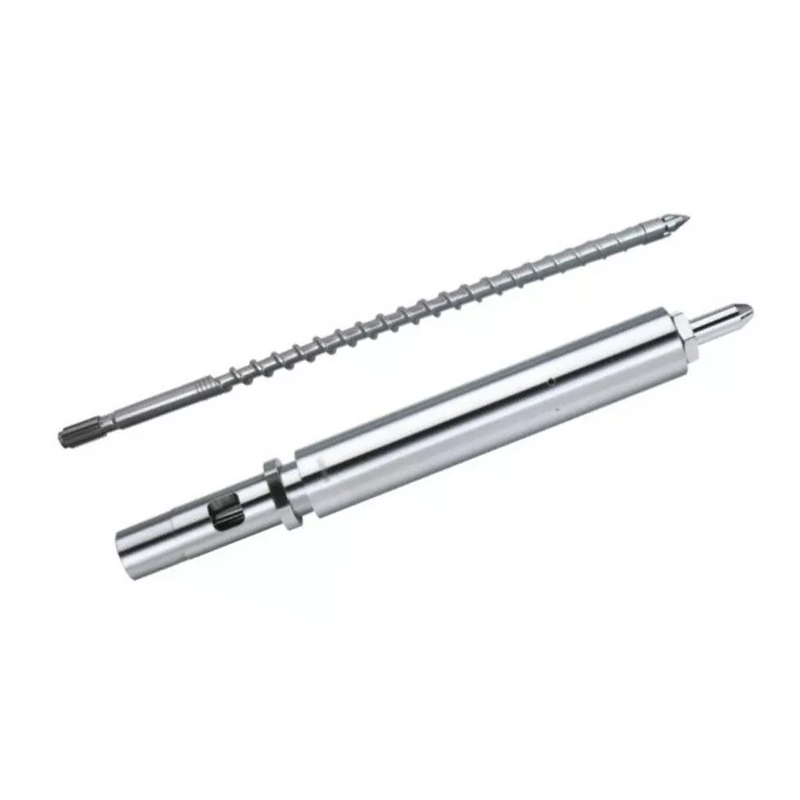
Para el moldeo por inyección de nailon relleno de vidrio, comience con el grado exacto de PA y el contenido de fibra de vidrio. Nanhaiya enumera tornillos de inyección de 38CrMoAlA templados y revenidos para plásticos reforzados que contienen hasta un 30% de fibra de vidrio, incluido PA-GF. Sus páginas de productos también describen el refuerzo de nitruración y aleación de níquel-tungsteno para áreas de cilindro y tornillo propensas al desgaste. Seleccione la geometría y el sistema de superficie en comparación con el trabajo real, luego verifique el orificio del cañón y la punta del tornillo o el anillo de verificación antes de aceptar un reemplazo. Mi regla por parte de la fábrica es simple: un valor de dureza no rescata una geometría incorrecta y un tornillo nuevo no rescata una parte delantera con fugas. Coloque las tres interfaces en el dibujo y los tres comportamientos en el plan de prueba.
Tornillo de moldeo por inyección mutante vs gradual: cómo elegir el perfil de compresión30 2026-09

Tornillo de moldeo por inyección mutante vs gradual: cómo elegir el perfil de compresión

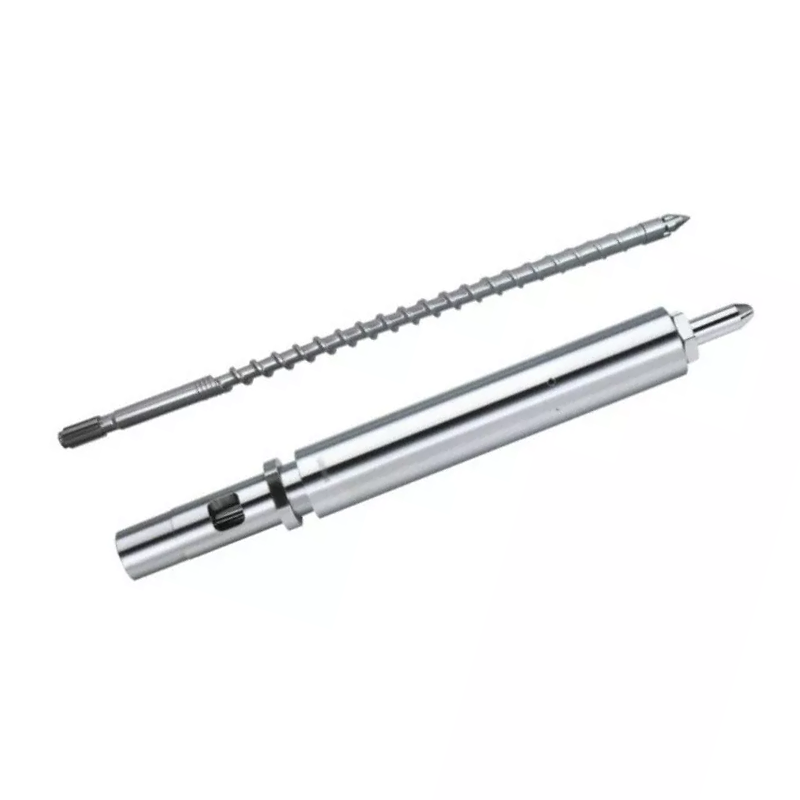
Elija un tornillo de moldeo por inyección mutante o abrupto como punto de partida para materiales cristalinos o semicristalinos que se benefician de una rápida compresión y fusión. Nanhaiya enumera PE, PP, PA, POM y PTFE. Su sección de compresión mutante ocupa aproximadamente del 5% al ​​15% de la longitud total del tornillo. Elija un tornillo gradual como punto de partida para materiales amorfos o sensibles al calor que necesitan una transición más suave. Nanhaiya enumera PVC rígido, PS, PC, PSU y ABS. Su sección de compresión gradual normalmente ocupa del 40% al 60% de la longitud total, describiéndose alrededor del 50% como típica. Confirme cualquiera de las opciones con el grado real, el relleno, la humedad, el uso de granalla, el tiempo de recuperación, la condición del material fundido y la aceptación de la pieza moldeada.
Cómo especificar un husillo único de alta velocidad para extrusión de PE y PP30 2026-09

Cómo especificar un husillo único de alta velocidad para extrusión de PE y PP

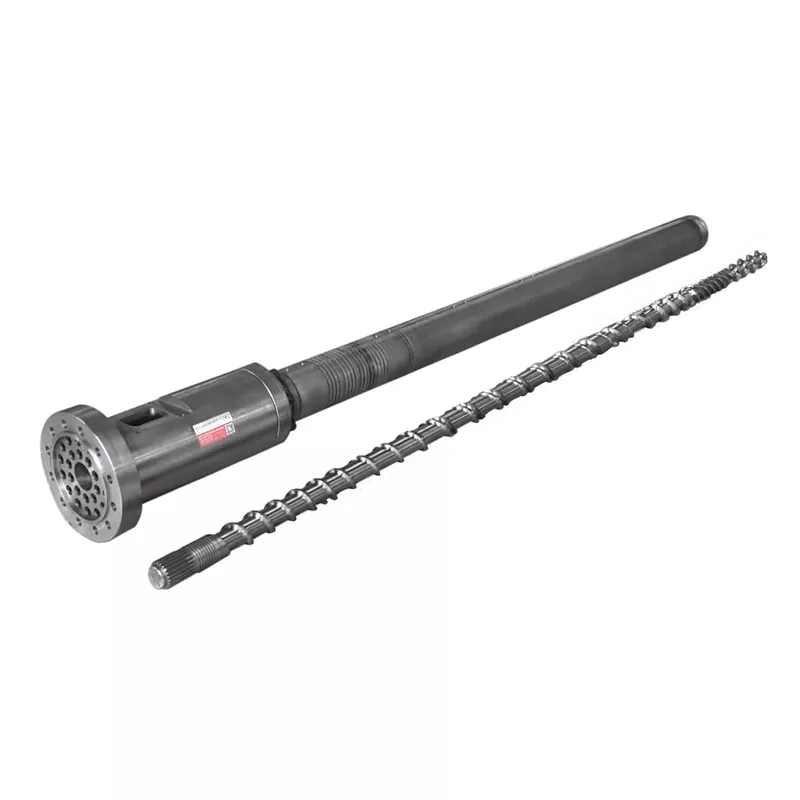
Especifique un tornillo único de alta velocidad de PE o PP según el material real, la producción vendible, el producto y la matriz, la velocidad de la superficie del tornillo, la ventana de temperatura de fusión, la presión, el funcionamiento del motor y la caja de engranajes, la capacidad de enfriamiento, el entorno de desgaste y el método de aceptación. No compre solo por el diámetro y las rpm máximas. Nanhaiya publica nueve modelos de un solo tornillo, desde NHY20 hasta NHY150, con rangos de producción de 3 a 1300 kg/h y rangos de velocidad de 10 a 150 rpm en toda la familia. Su producto de alta velocidad de PE y PP utiliza una geometría de tornillo optimizada, una caja de engranajes de alto par, cilindros con ranuras de alimentación especiales y una construcción de aleación resistente al desgaste. Convierta cada objetivo del proyecto en un punto de prueba estable utilizando la resina, el troquel, la ventana de calidad y el límite de medición eléctrica nombrados.
Cómo especificar un solo tornillo para plásticos rellenos de vidrio, minerales y reciclados30 2026-09

Cómo especificar un solo tornillo para plásticos rellenos de vidrio, minerales y reciclados

Para especificar un tornillo único resistente al desgaste, envíe la resina y el grado exactos, el tipo y porcentaje de relleno o fibra, el contenido reciclado, la contaminación, la forma de alimentación, la humedad, la condición de prueba MFR o MVR, la producción requerida, la velocidad del tornillo, la carga del motor, la presión de fusión, la temperatura, las horas de operación y el mapa de desgaste actual. Luego seleccione la superficie por ubicación del daño. Nanhaiya ofrece 38CrMoAlA, SACM645, 42CrMo y sustratos de acero forjado, con nitruración iónica profunda, protección PTA en la parte superior y los lados de los tramos, además de opciones de superficies de carburo de tungsteno y níquel. El tornillo propuesto se debe verificar con el cilindro correspondiente, porque una nueva superficie dura no puede corregir un orificio agrandado o desalineado.
Guía de compra de cajas de engranajes para extrusoras de plástico: combinación de par, relación e interfaz de la máquina30 2026-09

Guía de compra de cajas de engranajes para extrusoras de plástico: combinación de par, relación e interfaz de la máquina

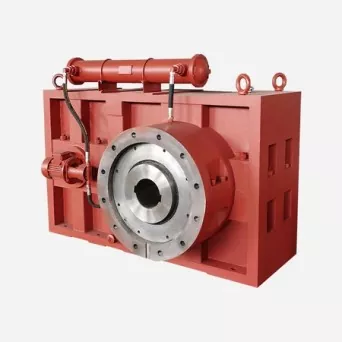
Para comprar una caja de engranajes para extrusora de plástico, especifique la potencia del motor y la velocidad nominal, el rango de velocidad del tornillo requerido, el par de torsión continuo y máximo, la cantidad y rotación del tornillo, el material y la producción, las horas de funcionamiento, las interfaces de los ejes de entrada y salida, la posición de montaje, la carga de empuje, la lubricación, el enfriamiento y la prueba de aceptación. La potencia del motor por sí sola no es una especificación de la caja de cambios. Dos líneas con el mismo motor pueden imponer diferentes funciones de par, calor, choque, sincronización y rodamientos. El plano firmado debe identificar el eje del lado del motor y del lado del tornillo, sus velocidades, direcciones de rotación, relación, datos de montaje y todas las conexiones necesarias para la instalación.
Guía de compra de bridas de barril de extrusora: especifique la interfaz antes de realizar el pedido15 2026-09

Guía de compra de bridas de barril de extrusora: especifique la interfaz antes de realizar el pedido

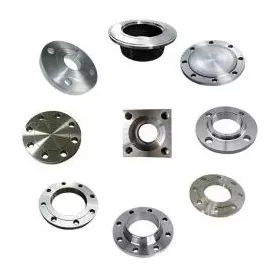
Para comprar una brida de cilindro de extrusora, envíe un dibujo controlado que identifique el orificio, el diámetro exterior, el espesor, el registro de ubicación, el patrón de pernos, la cara de sellado, el material, el tratamiento de la superficie y las piezas acopladas. Agregue la base real de temperatura y presión, el modelo de extrusora o cabezal de troquel, la cantidad y los requisitos de inspección. No solicite una brida de máquina personalizada con las palabras "ANSI", "DIN", "JIS" o "PN16" únicamente. Esas referencias pueden definir una brida de tubería estándar sólo cuando se indican la designación estándar completa y la base de servicio. Una conexión de extrusora normalmente necesita su propio dibujo de interfaz, incluso cuando un lado sigue un patrón de brida reconocido.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
RechazarAceptar