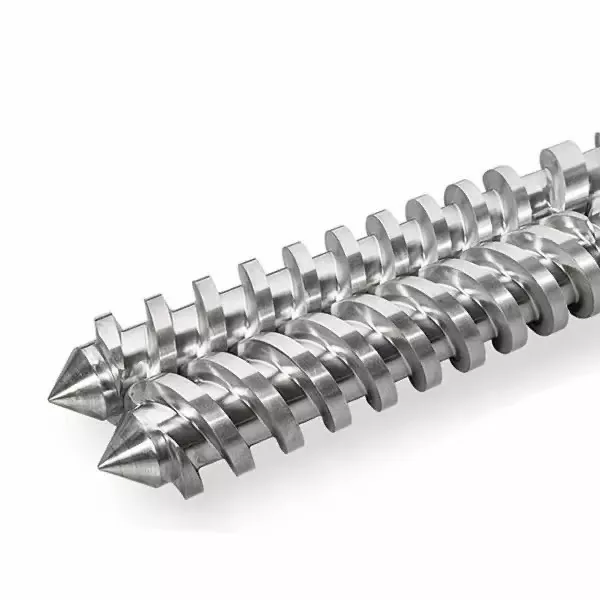
Una punta de tornillo es lo suficientemente pequeña como para ser tratada como una pieza de repuesto, pero lo suficientemente precisa como para decidir si cada disparo comienza con el mismo volumen de masa fundida. Cómprelo como un conjunto de flujo y sellado combinado, no como una punta metálica roscada.


respuesta rapida
Elija una punta de tornillo de moldeo por inyección basándose en cuatro factores: el diseño de la válvula antirretorno, la interfaz exacta del tornillo y el cilindro, la resina y el relleno procesados, y el patrón de desgaste del conjunto existente. El modelo de máquina por sí solo no es suficiente cuando pueden existir versiones, reparaciones previas o tornillos no estándar.
Para un pedido de reemplazo, envíe el dibujo original cuando esté disponible, luego verifique la rosca, el hombro, la longitud de la punta, el recorrido del anillo, el asiento, el diámetro exterior y los conductos de fusión con la máquina real. Una buena cita comienza con la geometría. A continuación viene el tratamiento de materiales y superficies.
La punta del tornillo controla el flujo en ambas direcciones.
Durante la recuperación del tornillo, la válvula antirretorno se abre y deja pasar el polímero fundido hacia el frente del tornillo. Al inicio de la inyección, se cierra para que el movimiento del tornillo y la presión actúen sobre la inyección en lugar de empujar la masa fundida hacia atrás a lo largo del tornillo.
Por eso la punta del tornillo, el anillo de retención y el asiento pertenecen al proceso, no sólo al mantenimiento.Tutorial sobre válvulas antirretorno de ENGELdescribe los mismos dos estados operativos y vincula el comportamiento de cierre directamente con la repetibilidad de la inyección.
Nuestra vista de fábrica:El error más costoso en la punta de un tornillo rara vez es la diferencia entre dos grados de material. Es una pieza que se enrosca en el tornillo pero no se desplaza, no sella ni se alinea correctamente. Una prueba de ajuste exitosa es más valiosa que una larga lista de adjetivos de venta.
Elija el conjunto según la tarea de moldeo
El diseño correcto debe abrirse libremente durante la recuperación, cerrarse de manera predecible durante la inyección y evitar una restricción excesiva en el recorrido del material fundido. También debe resistir la carga abrasiva, adhesiva y corrosiva de la resina sin dañar sus superficies de contacto.
| pregunta de compra | Por qué cambia la punta del tornillo | Que enviar al proveedor |
|---|---|---|
| ¿Qué resina se está moldeando? | La viscosidad, la lubricidad, la sensibilidad a la degradación y la corrosión afectan los conductos de flujo, el material y el tratamiento de la superficie. | Grado exacto de resina, sistema de color, retardante de llama y rango de procesamiento normal. |
| ¿La resina está reforzada o rellena? | La fibra de vidrio, el relleno mineral y la contaminación recuperada pueden acelerar el desgaste abrasivo en el anillo, el asiento y los conductos de fusión. | Tipo de relleno, porcentaje en peso y si cambia según producto. |
| ¿Qué tan preciso debe ser el disparo? | Las piezas de paredes delgadas, múltiples cavidades y de peso reducido exponen pequeños cambios en el cierre de la válvula y fugas. | Peso de la pieza, número de cavidades, tolerancia al peso del disparo y datos de tendencias recientes. |
| ¿Cuál es el estilo de válvula actual? | Los diseños de anillo deslizante, retención de bola y otros tienen diferentes áreas de flujo, comportamiento de desplazamiento y cierre. | Número de pieza original, dibujo, fotografías y conjunto completo desmontado. |
| ¿Se ha reemplazado el tornillo antes? | Es posible que un modelo de máquina ya no identifique la rosca instalada, la longitud de la punta o la geometría del asiento. | Plano de tornillo actual y medidas directas, no solo la placa de identificación de la máquina. |
| ¿Por qué se reemplaza la pieza? | Una rosca rota, una trayectoria de flujo erosionada y un anillo con fugas no indican la misma acción correctiva. | Fotos de desgaste, síntomas de proceso, historial de mantenimiento y dimensiones fallidas. |
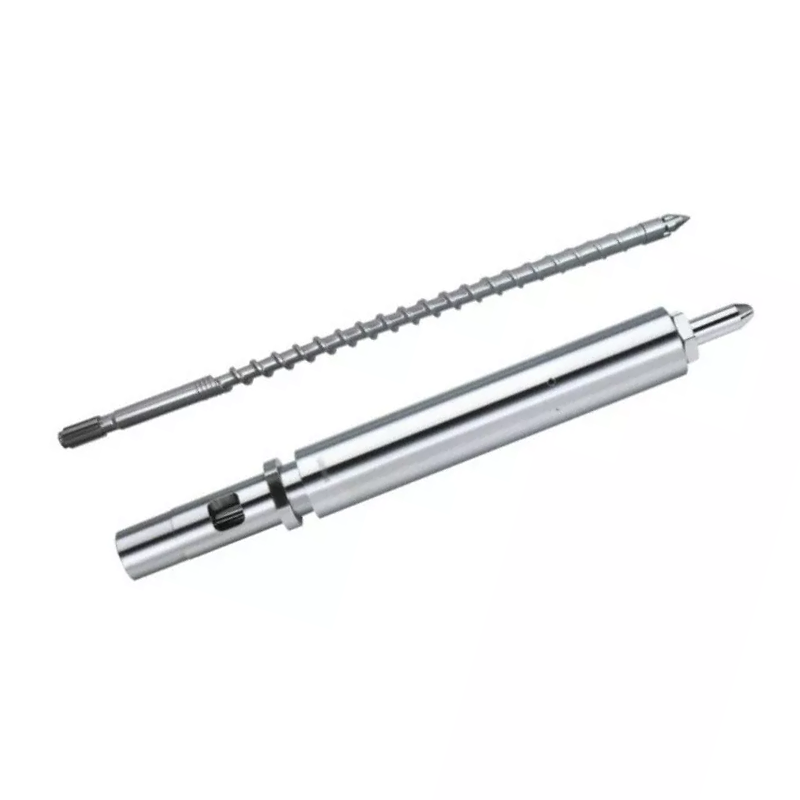
Nanhaiya ofrece patrones de hilo estándar y personalizados, además de opciones de puntas de flujo inverso para polímeros especiales. La pieza seleccionada se puede combinar con untornillo de moldeo por inyeccióno suministrado como parte de la más ampliaGama de repuestos para moldeo por inyección y extrusión..


Lea las señales del proceso antes de retirar el conjunto.
Una amortiguación variable, un peso de perdigones desviado o una mala repetibilidad de la transferencia pueden indicar una fuga en la válvula, pero ninguno de ellos lo demuestra por sí solo. Los cambios de resina, la inestabilidad de la alimentación, el control de la temperatura, el desgaste del barril, el aire en la masa fundida, los ajustes de presión y las condiciones del molde pueden crear síntomas similares.
ENGEL recomienda comprobar la válvula antirretorno, el tornillo y el cilindro de plastificación.cuando el colchón de fusión fluctúa. La misma guía de solución de problemas conecta la variación del peso del cojín y del disparo con la configuración del proceso y el desgaste de los componentes.
| Señal observada | Posible conexión con punta de tornillo | Consultar antes de realizar el pedido |
|---|---|---|
| La posición del cojín varía de un tiro a otro. | El anillo puede cerrarse en un punto diferente o tener fugas después de asentarse. | Tendencia de posición real, presión y peso del disparo bajo un proceso estable. |
| El peso de la pieza se desplaza mientras los ajustes permanecen fijos | El reflujo puede reducir el volumen efectivo entregado al molde. | Descartar causas de alimentación, temperatura, material y cavidades del molde. |
| Los planos cortos aparecen de forma intermitente. | Es posible que la válvula no selle repetidamente, especialmente después de cambios de recuperación. | Compare la respuesta de transferencia y ejecute la prueba de válvula aprobada por el fabricante de la máquina. |
| La recuperación se vuelve restringida | Un anillo dañado, un depósito o una ruta de flujo de tamaño insuficiente pueden resistir el flujo de fusión hacia adelante. | Inspeccione si hay libre movimiento, depósitos, irritaciones y obstrucciones de paso. |
| Las manchas negras siguen a un cambio de material. | Los puntos muertos o las superficies dañadas pueden retener y liberar polímero degradado. | Inspeccione la ruta completa del derretimiento, la boquilla, el frente del tornillo y el procedimiento de limpieza. |
| Ruido metálico o agarrotamiento del anillo. | Puede haber irritaciones, deformaciones, desalineaciones o materiales extraños. | Deténgase e inspeccione según el procedimiento de mantenimiento seguro del fabricante de la máquina. |
Una vez retirado el conjunto, examine el diámetro exterior del anillo de retención, ambas caras de los extremos, la superficie de asiento, el cuerpo de la punta, los conductos de fusión y la rosca. UnArtículo técnico de ARBURGidentifica la abrasión, la adhesión y la corrosión como mecanismos de desgaste y muestra que el desgaste en el diámetro del anillo, la cara del extremo y el asiento del sello puede cambiar el recorrido del anillo y la estabilidad del amortiguador.
No diagnostique un anillo de retención agregando presión de retención hasta que la pieza se llene.Un cambio de configuración puede ocultar fugas sin corregirlas. Capture una línea de base estable, siga el método de prueba aprobado por el fabricante de la máquina e inspeccione el hardware antes de cambiar la especificación de reemplazo.
Reemplace una pieza solo cuando las piezas coincidentes aún estén en buen estado.
Un anillo de retención se puede reemplazar por sí solo cuando su punta coincidente y su asiento permanecen dentro de las dimensiones aprobadas, las superficies de sellado están en buen estado y el nuevo anillo puede moverse libremente durante todo su recorrido. Esta es la reparación de menor coste, pero sólo cuando la inspección lo avala.
Reemplace la punta, el anillo y el asiento coincidentes cuando varias superficies muestren desgaste, un anillo se haya atascado o rozado contra otro componente, las piezas viejas se hayan mezclado en diferentes máquinas o no queden dimensiones originales confiables. La combinación de una nueva pieza de sellado con dos piezas desgastadas puede crear una nueva ruta de fuga.
Nuestra vista de fábrica:una muestra desgastada es una prueba, no un dibujo maestro. Si copiamos exactamente un asiento erosionado, un anillo acortado o una rosca dañada, la pieza nueva puede reproducir el problema anterior con una superficie más limpia. Reconstruimos la relación deseada a partir del dibujo, los componentes acoplados y los puntos de referencia no usados.


Datos de la punta del tornillo de moldeo por inyección de Nanhaiya
ElPunta de tornillo de moldeo por inyección Nanhaiyaestá construido como interfaz entre el tornillo y la ruta de fusión del lado de la boquilla. Está disponible para diferentes diámetros de tornillo y marcas de máquinas de inyección, con roscas y geometría de componentes personalizados para trabajos de reemplazo.
| Especificación | Datos del producto Nanhaiya | Relevancia de compra |
|---|---|---|
| Materia prima | D2 | Registre el material real en los documentos de cotización e inspección. |
| Dureza | HRC45-62 | El valor seleccionado debe coincidir con el tratamiento térmico, el desgaste y los materiales de acoplamiento. |
| Rectitud | 0,02 mm/m | La geometría y la alineación son importantes en la interfaz del frente del tornillo. |
| Cara blindada | Bimetálico | Proporciona una opción resistente al desgaste en superficies de trabajo expuestas. |
| Configuraciones de fibra de vidrio | 30% / 60% | Indique el porcentaje real de fibra de vidrio y el grado de resina en la solicitud de cotización. |
| Peso de la pieza | 1 kilogramo | Valor de referencia de la página del producto; El peso final sigue la geometría aprobada. |
| Ruta de fabricación | Mecanizado CNC, tratamiento térmico y pulido de precisión. | Estas operaciones controlan la forma, el estado de la superficie y el ajuste final. |
| Aplicaciones estándar | Moldeo termoplástico de PE, PP, ABS y PVC | También enviar datos de aditivos, colorantes, contenido reciclado y relleno. |
Para la unidad de plastificación completa, Nanhaiya también fabricatornillos de moldeo por inyección mutantes, tornillos de moldeo por inyección gradualy cañones de repuesto a juego. el adyacenteboquilla de inyecciónse puede revisar al mismo tiempo cuando los problemas de fuga, alineación o flujo de fusión se extienden más allá de la punta del tornillo.
Dimensiones que deciden si la pieza encajará
Un fabricante y un modelo de máquina pueden limitar la búsqueda, pero no pueden reemplazar un dibujo. Las familias de modelos pueden utilizar varios tamaños de unidades de inyección y es posible que una máquina ya lleve un tornillo de repuesto que difiere de su construcción original.
- Identifique el tornillo instalado.Registre el fabricante de la máquina, el modelo, la designación de la unidad de inyección, el diámetro del tornillo, la información de serie y cualquier reemplazo previo del tornillo.
- Defina el hilo por completo.Incluya el diámetro mayor y menor, el paso, la dirección de la rosca, la longitud de la rosca, la posición inicial, el relieve y la ubicación del hombro.
- Mida la pila axial.Registre la longitud total de la punta, la longitud del anillo, la longitud del asiento, el recorrido del anillo y cada hombro que controla la posición de cierre.
- Mida las interfaces radiales.Registre el diámetro del cuerpo de la punta, el diámetro exterior e interior del anillo, los diámetros del asiento, la referencia del orificio del cañón y la holgura de trabajo requerida.
- Mapee la ruta de fusión.Muestre el número de canales, el ancho y la profundidad del paso, el perfil de la nariz y cualquier radio que afecte el flujo o la limpieza.
- Marcar las superficies de sellado y desgaste.Identifique qué caras entran en contacto durante el cierre y qué dimensiones se miden a partir de referencias sin usar.
No escondas la incertidumbre dentro de una tolerancia.Si la superficie antigua está desgastada, etiquete el valor medido como una dimensión desgastada real. Mantenga separada la dimensión terminada propuesta. Esa distinción permite que la ingeniería corrija la pieza en lugar de aprobar una copia precisa del daño.
Inspeccione el reemplazo antes de que entre en producción.
La inspección entrante debe verificar la identidad, las dimensiones y el movimiento antes de que el conjunto quede expuesto al calor y la presión. Mantenga el dibujo aprobado, el registro de materiales y el resultado de la inspección bajo el mismo número de pieza.
- El número de pieza y la revisión del dibujo coinciden con la orden de compra.
- Los registros de materiales y tratamientos térmicos coinciden con la cotización.
- Los diámetros críticos y las longitudes axiales están dentro de la tolerancia del dibujo.
- Los calibres de rosca o las comprobaciones de acoplamiento confirman la conexión.
- El anillo de retención se desplaza libremente sin balanceo ni agarrotamiento visibles.
- El anillo y el asiento hacen contacto con las superficies de sellado previstas.
- Los conductos de fusión están limpios, lisos y libres de rebabas.
- Las superficies pulidas no muestran daños por manipulación ni defectos de revestimiento.
- La dirección de montaje y el orden de los componentes están documentados.
- El peso del disparo inicial y la amortiguación se registran después de la instalación.
Después de la instalación, utilice un procedimiento de inicio aprobado y compare el proceso con la línea base conservada. Una nueva punta puede cambiar la recuperación, la respuesta de descompresión o el comportamiento de cierre de la válvula, así que no asuma que todos los ajustes antiguos deben permanecer intactos.
Lo que la fábrica debe controlar
La calidad de la punta del tornillo proviene de la relación entre las piezas. La concentricidad de la rosca, la posición del hombro, el recorrido del anillo, la geometría de la cara de sellado, el acabado del recorrido del flujo y la condición del tratamiento térmico deben trabajar juntos. Un número de dureza impresionante no puede compensar una longitud de pila incorrecta o una superficie de sellado rugosa.
Nanhaiya'sequipo de producciónincluye sierras CNC con error de avance igual o inferior a 0,1 mm, tornos CNC para piezas de trabajo de hasta 6 m y equipos de taladrado y fresado con precisión de posicionamiento de 0,02 mm. El mecanizado de cinco ejes se utiliza para vuelos irregulares y estructuras de bridas especiales.

Para los compradores, la cuestión práctica no es si un proveedor posee una máquina herramienta. Pregunte cómo se revisa el dibujo, qué dimensiones se inspeccionan, cómo se rastrea el material y el tratamiento térmico y cómo se verifica el movimiento del anillo terminado. Nanhaiya proporciona revisión de planos de preventa y soporte técnico a través de suequipo de servicio.
Lista de verificación de solicitudes de presupuesto para una punta de tornillo de repuesto
Envíe un paquete claro en lugar de una serie de mensajes parciales. La siguiente información permite al proveedor decidir si el trabajo es un reemplazo estándar, un componente de ingeniería inversa o un rediseño.
- Fabricante de la máquina, modelo, número de serie y tamaño de la unidad de inyección.
- Diámetro del tornillo instalado y dibujo del tornillo
- Número de pieza original de punta de tornillo y revisión del dibujo.
- Conjunto antiguo completo con piezas mantenidas en orden.
- Fotos de las caras frontal, lateral, roscada y de sellado.
- Dimensiones de rosca, hombro, anillo, asiento y paso.
- Grado de resina, tipo de relleno y porcentaje de relleno.
- Colorantes, contenido reciclado y aditivos corrosivos.
- Temperatura de fusión normal y tamaño de disparo
- Peso de la pieza, número de cavidades y variación aceptada.
- Tendencia de amortiguación, transferencia y recuperación antes de la extracción.
- Desgaste observado, modo de falla y cantidad requerida
Si falta el dibujo, marque cada superficie medida y fotografíe la configuración de medición. No envíe un solo diámetro exterior y solicite a la fábrica que deduzca la rosca, el asiento y el recorrido a partir de él.
Preguntas frecuentes
¿Qué hace una punta de tornillo de moldeo por inyección?
El conjunto de punta de tornillo lleva una válvula antirretorno. Se abre durante la recuperación del tornillo para que la masa fundida pueda moverse delante del tornillo y luego se cierra durante la inyección para limitar el reflujo y transferir presión al molde.
¿Cuáles son los signos de un anillo de retención o una punta de tornillo desgastados?
Las señales de proceso comunes incluyen un colchón de fusión variable, peso de disparo inconsistente, mala repetibilidad de la presión, disparos cortos después de que se hayan excluido otras causas y una respuesta de transferencia más larga o menos estable. Confirme el desgaste con una prueba de fugas controlada y una inspección dimensional.
¿Puedo pedir una punta de tornillo de repuesto únicamente por modelo de máquina?
El fabricante y el modelo de la máquina son puntos de partida útiles, pero una orden de reemplazo confiable también debe incluir el diámetro del tornillo, las dimensiones de la rosca y el hombro, la longitud de la punta, las dimensiones del anillo de retención y del asiento, la trayectoria del flujo, la resina, el contenido de relleno, dibujos y fotografías claras.
¿Debo reemplazar sólo el anillo de retención o el conjunto completo de la punta del tornillo?
Reemplace solo el componente desgastado cuando la punta coincidente, el asiento y la rosca permanezcan dentro de las dimensiones y condiciones de superficie aprobadas. Reemplace el conjunto combinado cuando varias superficies de sellado estén desgastadas, las dimensiones sean inciertas o las piezas nuevas y viejas mezcladas no puedan producir un movimiento y sellado confiables.
¿Qué material utiliza Nanhaiya para las puntas de los tornillos de moldeo por inyección?
Nanhaiya ofrece puntas de tornillos de moldeo por inyección D2 con un rango de dureza publicado de HRC45-62, rectitud de 0,02 mm/m y una opción de cara blindada bimetálica. La configuración final se adapta a la resina, el relleno, la interfaz de la máquina y el desgaste.
¿Una punta de tornillo más dura siempre dura más?
No. La dureza es sólo una parte del rendimiento frente al desgaste. La química de la aleación, el tratamiento térmico, la resistencia a la corrosión, los materiales de acoplamiento, el acabado de la superficie, la alineación, la holgura y la resina procesada afectan la vida útil.
¿Qué debo enviar a Nanhaiya para obtener una cotización de punta de tornillo?
Envíe el fabricante y modelo de la máquina, el diámetro del tornillo, el porcentaje de resina y relleno, el número de pieza o dibujo original, las dimensiones de acoplamiento completas, fotografías desde varios ángulos, síntomas de desgaste, tendencia del peso del disparo y la cantidad requerida.
Divulgación comercial: Nanhaiya fabrica las puntas de los tornillos de moldeo por inyección y los componentes relacionados vinculados en esta guía. Las recomendaciones técnicas deben aplicarse con los procedimientos de seguridad del fabricante de la máquina y el plano de proyecto aprobado.