Noticias

Barril cónico de doble tornillo: guía completa de especificaciones, aplicaciones y selección

2026-08-05 0 Déjame un mensaje


respuesta rapida

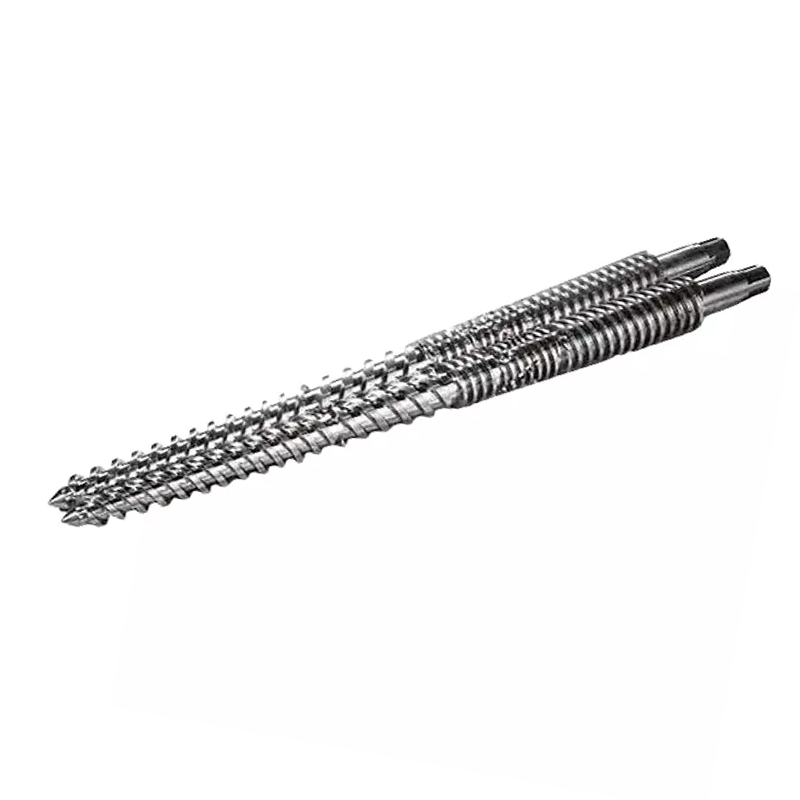
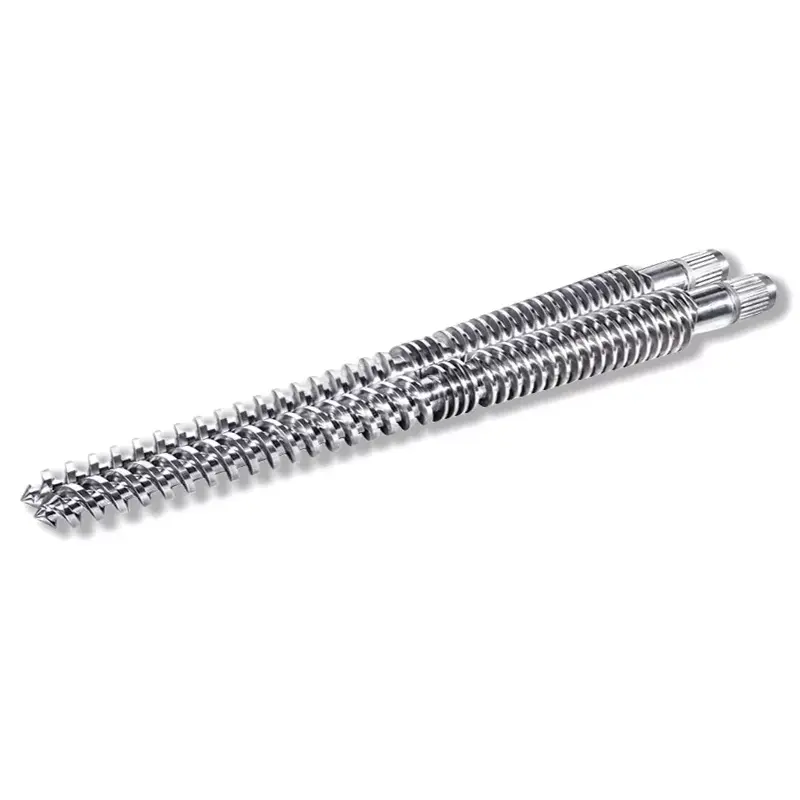
Un cilindro cónico de doble tornillo es un componente de extrusión cónico de doble orificio en el que dos tornillos cónicos giran dentro de un cilindro cónico correspondiente. La geometría cónica ofrece una alimentación fuerte y una alta compresión en una longitud corta, razón por la cual elDoble tornillo cónico y barril.es la opción estándar para extrusión de tubos, perfiles, láminas y WPC de PVC.

Si utiliza una línea de PVC o madera-plástico, elbarril cónico de doble tornilloes una de las partes que decide más directamente su producción, calidad de fusión y costo de funcionamiento. Elija el tamaño, material o espacio libre incorrecto y pagará por ello en desgaste, desperdicio y tiempo de inactividad. Esta guía cubre cómo funciona un cilindro de tornillo cónico, las especificaciones que importan al comprar, en qué se diferencia de unbarril de doble tornillo paraleloy cómo seleccionar, instalar y mantener uno, escrito desde la perspectiva de una fábrica que mecaniza estas piezas todos los días.

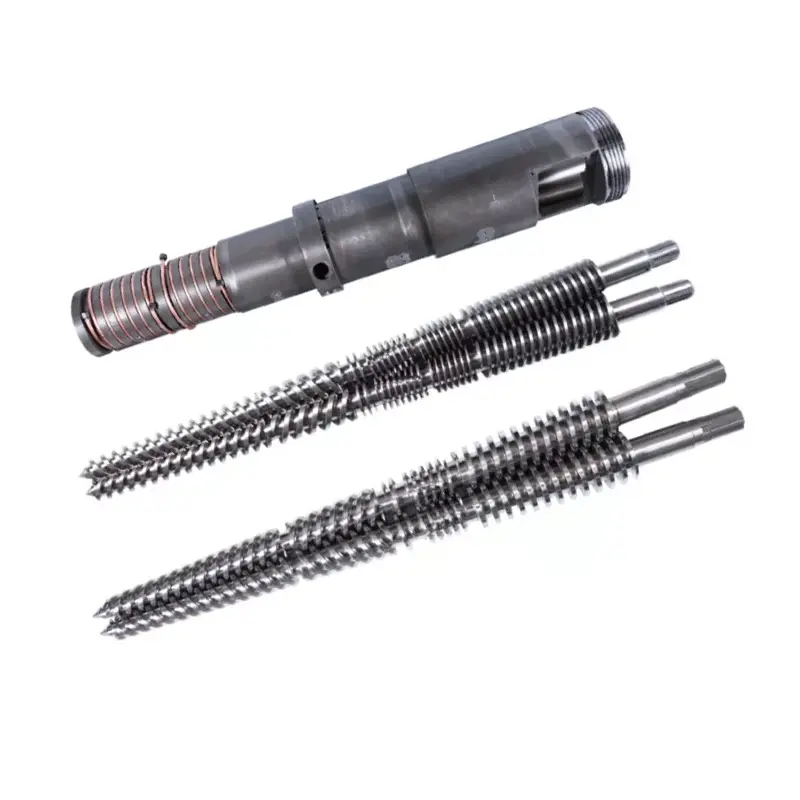
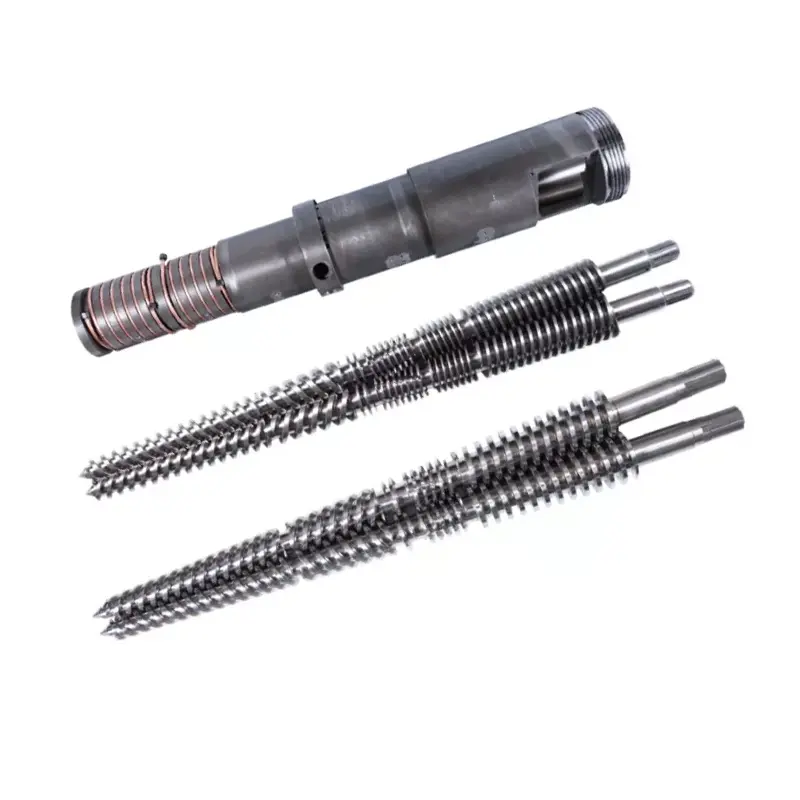
Conical twin screw barrel manufactured by Nanhaiya
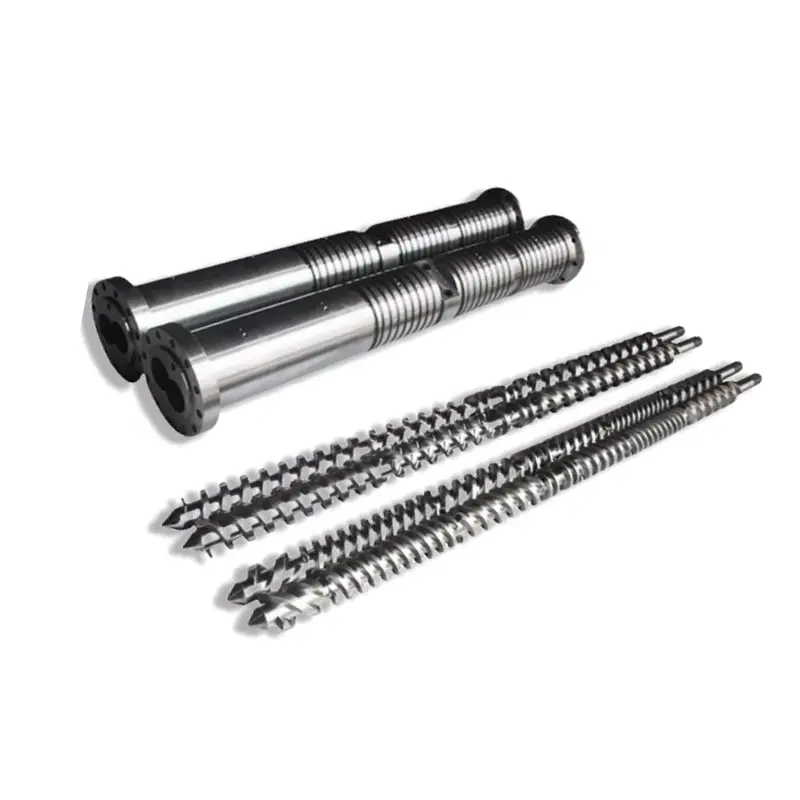
Un juego de cilindro y tornillo doble cónico: los orificios cónicos brindan una compresión de longitud corta ideal para PVC sensible al calor.

Cómo funciona un cilindro cónico de doble tornillo

en unextrusora cónica de doble tornillo, dos tornillos están uno al lado del otro en un ligero ángulo, anchos en el extremo de alimentación y estrechos en el extremo del troquel. Los orificios del cañón se estrechan a juego. A medida que la materia prima se mueve desde la zona de alimentación de gran diámetro a la zona de dosificación de diámetro pequeño, el volumen que se contrae la comprime y plastifica mientras las paletas entrelazadas la transportan y mezclan. Debido a que los dos tornillos giran en sentido contrario y se engranan completamente, el doble tornillo cónico y el cilindro actúan casi como una bomba de desplazamiento positivo: salida constante con un corte bajo y suave, que protege los polímeros sensibles al calor como el PVC.

El proceso se divide en tres etapas:

  1. Alimentación y transporte— el gran diámetro del extremo de alimentación proporciona un gran volumen de entrada, por lo que las mezclas de polvo y el material de baja densidad aparente (como la mezcla seca de PVC) se introducen de manera confiable sin formación de puentes.
  2. Compresión y plastificación— el cono reduce el volumen del canal a lo largo, compactando el material, expulsando el aire y fundiéndolo mediante una combinación de calor y trabajo mecánico.
  3. Medición y descarga— la estrecha zona de dosificación genera una presión estable y empuja una masa fundida uniforme y homogénea a través del troquel a un ritmo controlado.

El cañón hace más que albergar los tornillos. Lleva las zonas de calentamiento y enfriamiento que mantienen cada etapa a la temperatura adecuada. Los barriles Nanhaiya utilizan un diseño de calentamiento y enfriamiento de múltiples zonas (generalmente zonas de alimentación, compresión y homogeneización) con ventilación de vacío opcional para extraer la humedad y los volátiles de la masa fundida, lo cual es importante para los compuestos llenos e higroscópicos.

Especificaciones clave que debe verificar antes de comprar

Dos barriles cónicos pueden parecer idénticos y funcionar de manera muy diferente. Estas son las especificaciones que deciden el ajuste, el rendimiento y la vida útil: los números que usted debe confirmar en cualquier cotización.

Artículo de especificación lo que significa Por qué es importante
Relación de diámetro El diámetro del extremo de alimentación/del extremo de la matriz, p. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Establece la clase de máquina y la banda de salida; debe coincidir exactamente con el modelo de su extrusora.
relación L/D Longitud de procesamiento efectiva versus diámetro Mayor longitud efectiva = más tiempo de residencia para una fusión y desgasificación completas
Grado de material Acero nitrurado 38CrMoAlA, W6Mo5Cr4V2, acero en polvo HIP o bimetálico Impulsa directamente la vida útil y la resistencia a la corrosión contra compuestos rellenos/PVC
Tratamiento superficial y dureza Nitruración, cromado, aleación bimetálica o spray de carburo de tungsteno Nanhaiya rocía una capa de aleación con tungsteno añadido para alcanzar62 HRCdentro del cañón frente a un típico 58 HRC
Profundidad de la capa de aleación Grosor de la capa interior resistente al desgaste. La capa bimetálica de Nanhaiya mide entre 2,5 y 3 mm; una capa más profunda significa una ventana de servicio utilizable más larga
Espacio libre entre tornillo y cañón El espacio entre la punta de la aleta y la pared del orificio. Demasiado grande = pérdida de presión y bajo rendimiento; una brecha estrecha y precisa mantiene la eficiencia alta
Tolerancia / rectitud Precisión de mecanizado de la pieza terminada. Nanhaiya mantiene los cilindros gemelos cónicos a ±0,0005 mm para un ajuste consistente y repetible
Capacidad de producción (kg/h) Rendimiento nominal para el tamaño El número final del comprador: combínelo con la velocidad de su línea y el producto
Nota general de la industria:Las designaciones de tamaño cónico como 45/90 o 65/132 (diámetro de alimentación/matriz en mm) son comunes en las máquinas cónicas tipo SJZ, por lo que un cilindro especificado de esta manera a menudo se puede combinar con una extrusora existente. Confirme siempre con un dibujo o muestra antes de realizar el pedido. Puedes ver tamaños estándar en nuestrobarril cónico de doble tornillopágina.

Cilindro de doble tornillo cónico versus paralelo

La pregunta más común que hacen los compradores es si necesitan un tubo cónico o unobarril de doble tornillo paralelo. Ambos son de doble tornillo, ambos entrelazados, pero la geometría se adapta a diferentes trabajos. En resumen: cónico destaca en la extrusión directa de tubos, perfiles y tableros de PVC/WPC; paralelo es más fuerte para formulaciones de compuestos, masterbatch y muy alto contenido de relleno.

Factor Cilindro cónico de doble tornillo Cilindro de doble tornillo paralelo
Comportamiento de alimentación Gran abertura de alimentación: mejor entrada de polvo de baja densidad aparente Alimentación más uniforme para piensos compuestos y pellets
Compresión Alta compresión integrada en la geometría cónica Compresión más constante a lo largo de un diámetro fijo
Calor/cizallamiento Procesamiento más suave y controlado: bueno para PVC sensible al calor Mayor cizallamiento: mejor para mezcla y dispersión intensivas
Uso típico Tubería de PVC, perfil, lámina, WPC, loseta de resina. Trabajos con masterbatch, compuestos, alto contenido de CaCO₃ y rellenos de vidrio
Mantenimiento El desgaste y la holgura necesitan una estrecha vigilancia en el cono Estandarización de la geometría y sustitución de elementos suelen ser más sencillas.

Una regla práctica útil: si su producto finalesPara el extruido (un tubo o una tabla recién salida de la matriz), un cilindro cónico de doble tornillo suele ser la herramienta adecuada. Si está fabricando gránulos o dispersando un paquete de aditivos exigente, busque un cilindro de doble tornillo paralelo, especialmente el tipo contrarrotativo para cargas de carbonato muy altas. ¿No estás seguro de cuál se adapta a tu línea? Nuestrotornillo único, los rangos cónicos y paralelos se muestran en lapagina de productos.

Aplicaciones comunes

Debido a que combina una alimentación fuerte, una alta compresión y un corte suave, el cilindro y el tornillo gemelo cónico es el caballo de batalla de la extrusión de PVC rígido y madera-plástico. Funciona mejor para:

  • tubo de PVC— Tuberías de suministro de agua, drenaje y conducción de PVC mezclado en seco.
  • perfil de PVC— perfiles de puertas y ventanas, cantos y molduras.
  • Tablero y lámina de PVC— tableros de espuma, láminas de aspecto mármol y tableros sin espuma (consulte nuestraBarril cónico de doble tornillo de tablero de PVC).
  • WPC (compuesto de madera y plástico)— tarimas, paneles de pared y perfiles de compuestos rellenos de fibra de madera.
  • Productos a base de PE y resina— incluyendo tejas onduladas de resina y perfiles rellenos de PE.
  • peletización de PVC— convertir la mezcla seca de PVC en gránulos para uso posterior.
PVC board conical twin screw barrel for foam and marble sheet extrusion
Cilindro cónico de doble tornillo configurado para extrusión de tableros de PVC y láminas de espuma.

Cómo elegir el cilindro cónico de doble tornillo adecuado

La selección se reduce a tres preguntas: ¿qué material está utilizando, qué rendimiento necesita y qué tan abrasiva es su formulación? Utilice la siguiente matriz como punto de partida y luego confirme el tamaño exacto con su máquina.

Tu material/necesidad Configuración sugerida Elección de superficie/material
Tubo y perfil de PVC rígido Geometría cónica estándar adaptada a su extrusora (por ejemplo, 55/110, 65/132) 38CrMoAlA nitrurado para PVC limpio y con bajo contenido de relleno
PVC + relleno con alto contenido de CaCO₃ Cónico con zona de desgaste reforzada, o paso a paralelo contrarrotativo Capa bimetálica/carburo de tungsteno (62 HRC) para abrasión
WPC / compuestos de fibra de madera Cónico con fuerte ventilación y protección contra el desgaste. Bimetálico: fibra de madera + masillas son muy abrasivas
Tablero/lámina de espuma de PVC Cónico ajustado para temperatura de fusión controlada y presión estable. Nitrurado o bimetálico según nivel de relleno
Alto rendimiento en el mismo espacio Mayor relación de diámetro y/o longitud efectiva más larga Haga coincidir la dureza con las horas de funcionamiento y la carga de relleno

Cualquiera que sea la respuesta, el paso más importante es hacer coincidir el cañón con su máquina existente. Las piezas cónicas están efectivamente personalizadas para el extrusor en el que se ejecutan, por lo que un dibujo, o una muestra con las dimensiones clave (diámetro de alimentación/matriz, distancia entre centros, longitud total y detalles de la brida), nos permite cotizar un reemplazo de ajuste exacto en lugar de una pieza "lo suficientemente cercana". Si necesita toda la línea en lugar del componente, también construimosmaquinas extrusoras completas.

Conceptos básicos de instalación y cableado.

Un cañón de precisión sólo funciona si está instalado en escuadra, limpio y correctamente calentado. Los pasos a continuación son una descripción general: siga siempre el manual del fabricante de su máquina y los procedimientos de bloqueo.

  1. Apagar y bloquear.Aísle la unidad y todos los calentadores antes de retirar el barril viejo. Confirma energía cero antes de comenzar.
  2. Limpie las caras de contacto.Retire el sellador viejo, el carbón y las rebabas de las bridas y las caras de ubicación para que el nuevo cilindro se asiente sin distorsión.
  3. Montar y alinear.Coloque el cilindro cónico en la caja de engranajes/carcasa de alimentación, verificando la concentricidad y que los tornillos giren libremente con la mano antes de aplicar energía.
  4. Cablee las zonas del calentador.Vuelva a conectar los calentadores de banda y el enfriamiento por zona (alimentación → compresión → medición) y empareje cada termopar con el canal del controlador correcto para que ninguna zona tenga cables cruzados.
  5. Establezca un perfil de remojo.Haga que el cañón alcance la temperatura lentamente y déjelo en remojo para que el acero y el derretimiento se igualen antes de comenzar a atornillar; comenzar en frío corre el riesgo de sufrir daños por torsión.
Consejo para la zona calefactora:mantenga la zona de alimentación más fría y aumente las temperaturas hacia el troquel. Las zonas desiguales o mal mapeadas son una de las causas más comunes de rayas negras y oleadas; vale la pena verificarlas dos veces después de cualquier cambio de cañón.

Solución de problemas y desgaste

La mayoría de los problemas del barril cónico se anuncian como producción inestable, sobrecalentamiento o producto degradado. Utilice esta tabla para pasar rápidamente del síntoma a la posible causa a solucionar.

Síntoma causa probable Arreglar
La producción fluctúa/aumenta Inconsistencia en la alimentación, aletas desgastadas o variación de temperatura Verifique la alimentación, verifique las temperaturas de la zona, mida la holgura entre el tornillo y el cilindro
Calentamiento excesivo Desequilibrio del calentador, exceso de fricción o enfriamiento bloqueado Inspeccionar cada zona y circuito de refrigeración; reasignar termopares
Mala plastificación Configuración incorrecta del tornillo o orificio del cañón desgastado Verificar la configuración; comprobar si hay mayor holgura por desgaste
Líneas/rayas negras Puntos muertos que contienen material degradado o orificios rayados Purgar y limpiar a fondo; inspeccionar el orificio y la superficie del tornillo
Desgaste excesivo/rápido Relleno abrasivo, mantenimiento deficiente o dureza inferior a las especificaciones Actualice a un cilindro bimetálico/carburo de tungsteno; reforzar el mantenimiento

El desgaste es normal; el objetivo es hacerlo lento y predecible. Las cargas abrasivas (CaCO₃, fibra de madera, vidrio) atacan el orificio y los vuelos más rápidamente, razón por la cual una capa interna más profunda y dura se amortiza por sí sola. Una superficie con tungsteno añadido de 62 HRC simplemente dura más contra esos compuestos que un acabado estándar de 58 HRC, lo que alarga el intervalo entre reconstrucciones.

Lista de verificación de mantenimiento

Los controles breves y periódicos evitan averías costosas. Incorpora estos a tu rutina:

Intervalo Controlar Acción
cada turno Temperaturas y amperios de zona Lecturas de registro; investigar cualquier desviación respecto de la línea de base
Semanalmente Calidad de fusión y acabado superficial Esté atento a nuevas rayas, geles o cambios de producción.
Mensual Purga y control visual de orificios/tornillos Limpiar los puntos muertos; busque marcas o decoloración
Trimestral Espacio libre entre tornillo y cañón Mida la brecha; comparar con las especificaciones para realizar un seguimiento de la tasa de desgaste
Según sea necesario Integridad del calentador y termopar Reemplace las bandas/sensores defectuosos antes de que causen un producto defectuoso

Preguntas frecuentes

¿Qué es un cilindro cónico de doble tornillo?

Es un componente de extrusión cónico de doble orificio en el que dos tornillos cónicos giran dentro de un cilindro cónico correspondiente. El cono comprime y plastifica el material en una longitud corta, lo que hace que el cilindro de tornillo cónico sea ideal para extrusión de tubos, perfiles, láminas y WPC de PVC.

¿Para qué materiales se utiliza mejor?

PVC rígido (tubo, perfil, tablero y chapa), composite madera-plástico, perfiles en base PE y teja de resina, además de granulación de PVC. Maneja especialmente bien polvos de mezcla seca de baja densidad aparente gracias a su gran entrada en el extremo de alimentación.

¿En qué se diferencia de un cilindro de doble tornillo paralelo?

Un cilindro cónico se estrecha y genera una alta compresión con un corte suave, adecuado para la extrusión directa de PVC/WPC. Abarril de doble tornillo paralelomantiene un diámetro constante y un corte más alto, lo que se adapta a formulaciones de compuestos, masterbatch y muy alto contenido de relleno.

¿Cuál es la holgura típica entre el tornillo y el cilindro?

El espacio libre es el pequeño espacio entre la punta de la aleta y la pared del orificio. Se fija de forma firme y precisa en una pieza nueva; a medida que se abre por el desgaste, el rendimiento y la caída de presión. Medirlo periódicamente es la forma más clara de realizar un seguimiento del desgaste del cañón.

¿Cómo instalo un cilindro cónico de doble tornillo?

Apague y bloquee, limpie las caras de acoplamiento, monte y alinee para que los tornillos giren libremente, cablee cada zona del calentador y termopar correctamente, luego aumente la temperatura del cilindro lentamente y sumérjalo antes de comenzar a atornillar.

¿Qué causa el desgaste en los cilindros cónicos de doble tornillo?

Principalmente cargas abrasivas como carbonato de calcio, fibra de madera y vidrio, agravadas por la corrosión del procesamiento del PVC, el mantenimiento deficiente y la dureza no especificada. Una capa bimetálica o de carburo de tungsteno más profunda resiste mucho mejor a los tres.

¿Con qué frecuencia se debe inspeccionar o reemplazar el cañón?

Realice comprobaciones visuales y de purga mensualmente y mida la limpieza trimestralmente. El tiempo de reemplazo depende de la carga de llenado y las horas de funcionamiento: realice un seguimiento de la tendencia de desgaste en lugar de esperar a que se produzca una falla, y reconstruya o reemplace una vez que el espacio libre supere las especificaciones.

¿Cómo elijo el tamaño correcto para mi línea de extrusión?

Haga coincidir la relación de diámetro y la longitud con su modelo de extrusora y la producción objetivo, luego elija un tratamiento de superficie según cuán abrasiva sea su formulación. Envíe un dibujo o una muestra con las dimensiones clave para que el cañón encaje exactamente, no una aproximación.

¿Necesita un cilindro cónico de doble tornillo que se adapte a su máquina?

Envíenos su dibujo, o una muestra con las dimensiones clave, y nuestros ingenieros especificarán un cilindro y un tornillo doble cónico de ajuste exacto con la dureza adecuada para su material. Con procesamiento interno de nitruración, bimetálico y carburo de tungsteno, construimos piezas que alcanzan 62 HRC dentro del orificio para una larga vida útil.

Obtenga una cotización dentro de 12 horas →
Maquinaria plástica Nanhaiya (Zhoushan) · Más de 500 clientes globales ·soltero, gemelo cónico & gemelo paralelobarriles de tornillo
Noticias relacionadas
Déjame un mensaje
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
RechazarAceptar