Un temporizador de recuperación lento puede indicar un problema de alimentación, un proceso modificado o hardware desgastado. El útil diagnóstico le indica cuál y si realmente le está costando tiempo de ciclo.
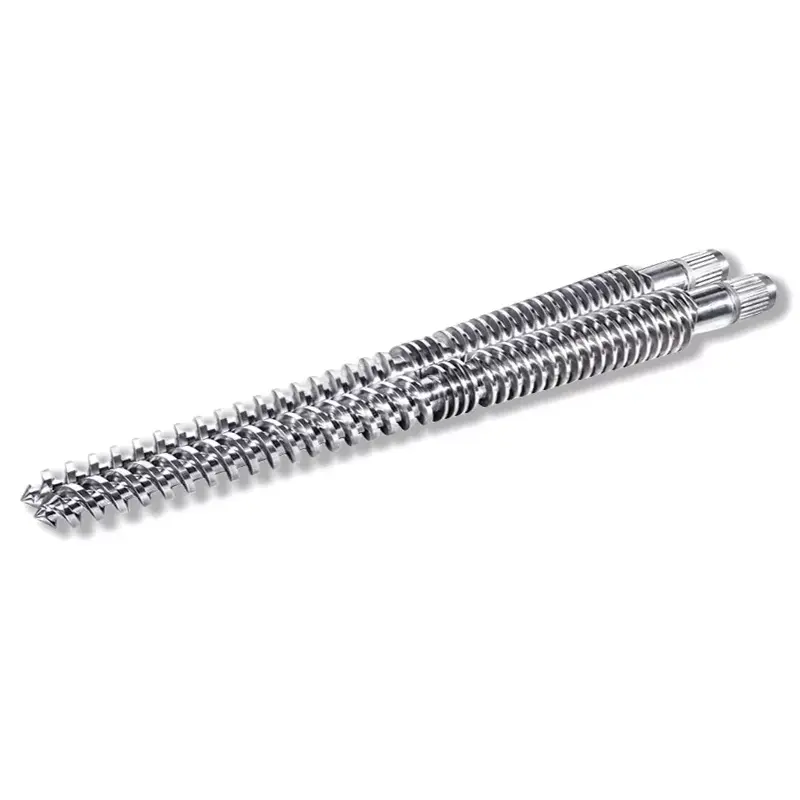
Si la recuperación del tornillo de moldeo por inyección tarda demasiado, primero confirme que retrasa el ciclo. Luego verifique la continuidad de la alimentación, la velocidad real del tornillo, la contrapresión y la temperatura con respecto a un recorrido de referencia estable. Inspeccionar la geometría y el desgaste cuando esas comprobaciones no expliquen la pérdida. Reemplace los componentes solo después de identificar la función limitadora.

Primero, establecer si la recuperación se encuentra en la ruta crítica del ciclo.
La recuperación del tornillo es la etapa de plastificación y dosificación: el tornillo gira, prepara el siguiente disparo y se retrae a medida que la masa fundida se acumula frente a él. Es diferente de la inyección, cuando el tornillo avanza para aplicar ese disparo. Verifique la definición del temporizador de su controlador, especialmente si incluye un retraso o descompresión.
La recuperación a menudo se superpone con parte de la secuencia de enfriamiento. Por lo tanto, su efecto sobre el tiempo total del ciclo depende de cuándo comienza la recuperación y qué acción de la máquina debe esperar hasta que finalice. Lea el seguimiento de la secuencia en lugar de asumir que cada segundo eliminado de la recuperación elimina un segundo del ciclo.
| Duración de la recuperación | Espera más allá de la ventana | ¿Qué significa el cambio? |
|---|---|---|
| 12 segundos | 2 segundos | La recuperación está retrasando la siguiente acción. |
| 9 segundos | 0 segundos | La mejora de recuperación de 3 segundos elimina 2 segundos de espera. |
| 7 segundos | 0 segundos | Otros 2 segundos de recuperación no generan más reducción del ciclo en este ejemplo. |
Nuestra primera pregunta es si la máquina está esperando que se derrita o simplemente informa un número que le gustaría reducir. Si la recuperación ya encaja cómodamente dentro de la ventana disponible, nos centraríamos en la consistencia y la calidad de la masa fundida antes de recomendar un tornillo de mayor rendimiento.
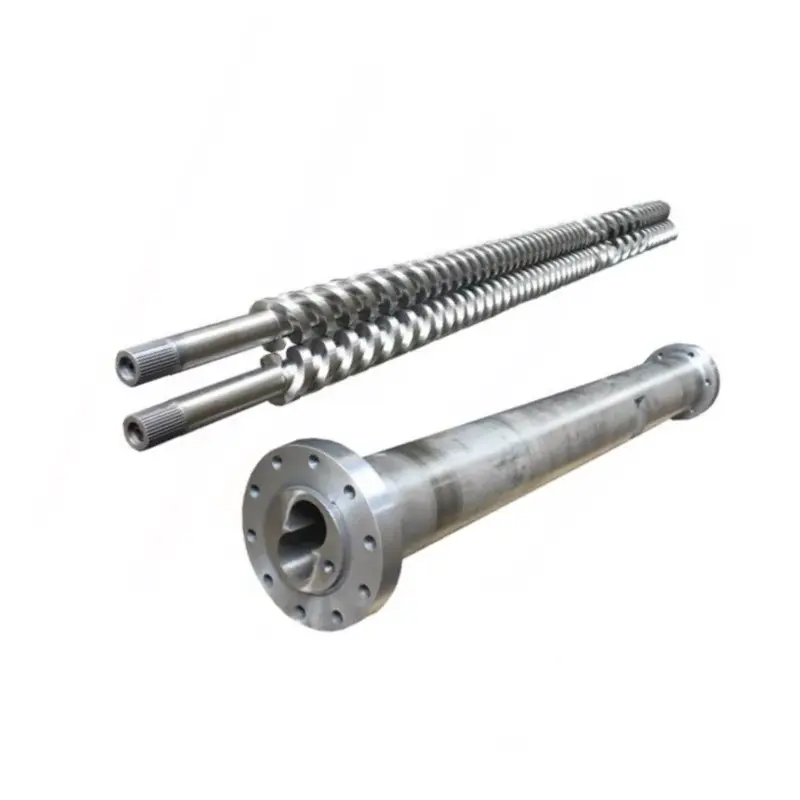
Para una explicación más amplia del montaje, consulte nuestraguía del cilindro del tornillo de moldeo por inyección. Aquí, el objetivo es más limitado: establecer por qué cambió la recuperación y qué acción respalda la evidencia.
Un cambio repentino y un declive gradual necesitan puntos de partida diferentes
Guarde una referencia antes de ajustar la máquina. Compare el mismo grado de resina, proporción de triturado, ajuste de granalla, molde y condición de temperatura. Registre los ciclos individuales y el promedio; una recuperación ocasional muy lenta puede perturbar la producción incluso cuando el promedio parece aceptable.
| Patrón observado | comprobar primero | Evidencia que vale la pena registrar |
|---|---|---|
| Aumento repentino después de un cambio de material o receta. | Forma de alimentación, triturado, condiciones de secado y ajustes transferidos. | Lote de material, proporción de mezcla, condición de las partículas y registros del proceso antes/después |
| Ciclos lentos intermitentes con ciclos normales entre ellos. | Interrupción de alimentación, puenteo y variación de velocidad real. | Seguimiento de recuperación, actividad del cargador y RPM reales para los mismos ciclos |
| La recuperación empeora gradualmente bajo un régimen estable | Verifique las condiciones de operación, luego inspeccione el desgaste. | Datos históricos de recuperación y dimensiones medidas de tornillo/barril. |
| Carga alta y RPM reales por debajo del comando | Accionamiento de la máquina, límite de par y condición térmica. | RPM reales versus comandadas, tendencia de carga y alarmas de la máquina |
| El problema comienza inmediatamente después del reemplazo de un componente. | Identidad, dimensiones, geometría y ensamblaje de las piezas instaladas. | Revisión de planos aprobada, componentes instalados y configuración de puesta en marcha. |
Estos patrones deciden el orden de la investigación; ninguno es prueba por sí solo. Una falla abrupta con ruido, rayado o carga anormal requiere atención inmediata del servicio de la máquina, incluso si el tiempo inicialmente parece un problema de proceso.
Confirmar que los pellets lleguen al tornillo continuamente
Una tolva llena no establece que se esté alimentando el tornillo. Verifique el cargador, la corredera de cierre, la ruta del material y el enfriamiento de la garganta de alimentación. Busque una interrupción que coincida con los ciclos lentos antes de cambiar la sección de compresión o pedir un tornillo nuevo.
Asahi KaseiGuía de Asaclean sobre el puente entre la garganta y el alimentoexplica cómo el calor cerca de la zona trasera del cañón puede ablandar los perdigones prematuramente. Los gránulos pueden aglomerarse y obstruir el paso, dejando al tornillo sin material aunque quede resina encima.
Compruebe qué cambió en el propio feed. Una proporción de triturado diferente, más finos o partículas irregulares merecen atención. Celanese vincula específicamente la calidad de las partículas trituradas con problemas de alimentación y recuperación en suGuía de procesamiento Vectra® LCP. Sus recomendaciones son específicas del material, pero brindan una razón concreta para registrar la condición de las partículas en lugar de solo el nombre de la resina.
Si la recuperación se deteriora después de un cambio de triturado, la compararíamos con una alimentación de referencia aprobada antes de cambiar el hardware. Si vuelve el antiguo comportamiento de recuperación, la investigación del feed ha ganado prioridad. Ese resultado le da a la fábrica una dirección mucho mejor que una solicitud de un "tornillo más rápido".
El secado aún debe cumplir con los requisitos del proveedor de resina. No asuma que la humedad es la explicación de todos los problemas de sincronización, o que una recuperación aceptable demuestra que la resina está lo suficientemente seca. La procesabilidad y la calidad de la pieza final necesitan controles separados.
Verifique la velocidad real, la contrapresión y la temperatura de fusión juntas
Lea las RPM reales, no solo el punto de ajuste
Si el comando no cambia pero el tornillo gira más lentamente, inspeccione los límites operativos de la máquina y el comportamiento de conducción. Una recomendación de geometría no puede resolver una brecha inexplicable entre la velocidad solicitada y la entregada. Registre la velocidad real durante el recorrido de recuperación, especialmente donde comienza la desaceleración.
Las RPM también necesitan que el diámetro del tornillo signifique mucho. Nuestrogama de tornillos de moldeo por inyecciónIncluye diámetros de 30 a 170 mm. La transferencia de un ajuste de velocidad de rotación entre diferentes diámetros cambia la velocidad periférica en la superficie del tornillo.
Velocidad periférica, m/s = π × diámetro, mm × RPM ÷ 60.000
A 100 RPM, un tornillo de 40 mm tiene una velocidad periférica de aproximadamente 0,209 m/s; un tornillo de 60 mm alcanza aproximadamente 0,314 m/s. Estos son ejemplos calculados, configuraciones no recomendadas o cálculos directos de la velocidad de corte en fusión.
Utilice la guía de procesamiento del grado de resina real y los límites de la máquina para juzgar la velocidad. Aumentar las RPM es útil sólo si la máquina puede entregarlas y la masa fundida resultante sigue siendo aceptable.
Descubra por qué la contrapresión se establece donde está
La contrapresión resiste la retirada del tornillo durante la recuperación y afecta la forma en que se plastifica el material. Si se aumentó para corregir un problema de mezcla o medición, reducirlo simplemente para mejorar el cronómetro puede traer nuevamente ese problema de calidad. Confirme si la presión mostrada es hidráulica o presión plástica específica antes de comparar máquinas.
Una recomendación universal de contrapresión es particularmente inútil. Para Vectra LCP,Celanese especifica una contrapresión mínima, específica de 5 a 15 bar, y advierte sobre el sobrecalentamiento y el daño de la fibra con una presión excesiva. Esa es una guía para Vectra, no una configuración para copiar en un proceso de PP, ABS o PC.
Verifique el derretimiento antes de aceptar la configuración más rápida.
Los puntos de ajuste del barril no describen completamente la condición térmica de la masa fundida. Siga un procedimiento aprobado de medición de la temperatura de fusión, verifique el sistema de calentador y sensor y compare la calidad de las piezas después de un cambio controlado. Un tiempo de recuperación más corto con decoloración, material no derretido o peor consistencia no es un ajuste exitoso.
Cambie una variable relevante a la vez y permita que el proceso se estabilice. ElGuía de solución de problemas de Vectrautiliza este mismo enfoque por etapas. Mantenga la prueba dentro de la ventana operativa aprobada para el material que realmente ejecuta.
Separe una sección de transporte desgastada de un anillo de retención con fugas
Cuando las condiciones de alimentación y operación son comparables pero la recuperación sigue deteriorándose, el estado del tornillo y del cilindro merece una inspección. Mida el diámetro exterior del vuelo y el diámetro interior del cañón en posiciones definidas en comparación con el dibujo o los límites de inspección establecidos. Inspeccione los daños superficiales y las dimensiones.
El conjunto del frente del tornillo necesita una prueba diferente. Durante la recuperación, la válvula antirretorno permite que la masa fundida avance; Durante la inyección, debe sellar contra el reflujo. Una válvula con fugas puede afectar la consistencia del disparo, pero eso no establece que la sección plastificante del tornillo se haya desgastado.


Si el peso del cojín o del disparo también varía, incluya en la investigación la prueba de la válvula antirretorno del fabricante de la máquina. Nuestroguía de selección de puntas de tornilloCubre las dimensiones del anillo, el asiento y el acoplamiento con más detalle.
No autorizaríamos un reemplazo completo del tornillo y el cilindro sólo con un temporizador lento. Por el contrario, no se debe colocar un tornillo nuevo en un cilindro desgastado sin comprobar el ajuste resultante. Solicite un informe dimensional que identifique las posiciones de medición y los límites de desgaste utilizados para llegar a la recomendación.
¿Cuándo tiene sentido un diseño de tornillo diferente?
Una revisión del diseño resulta útil cuando la geometría actual no puede cumplir con el servicio previsto dentro de condiciones operativas aceptables. Esto puede deberse a un cambio de resina, un requisito de inyección mayor o una ventana de recuperación disponible más corta. Manténgalo separado de la restauración de un proceso previamente exitoso que simplemente se ha deteriorado.
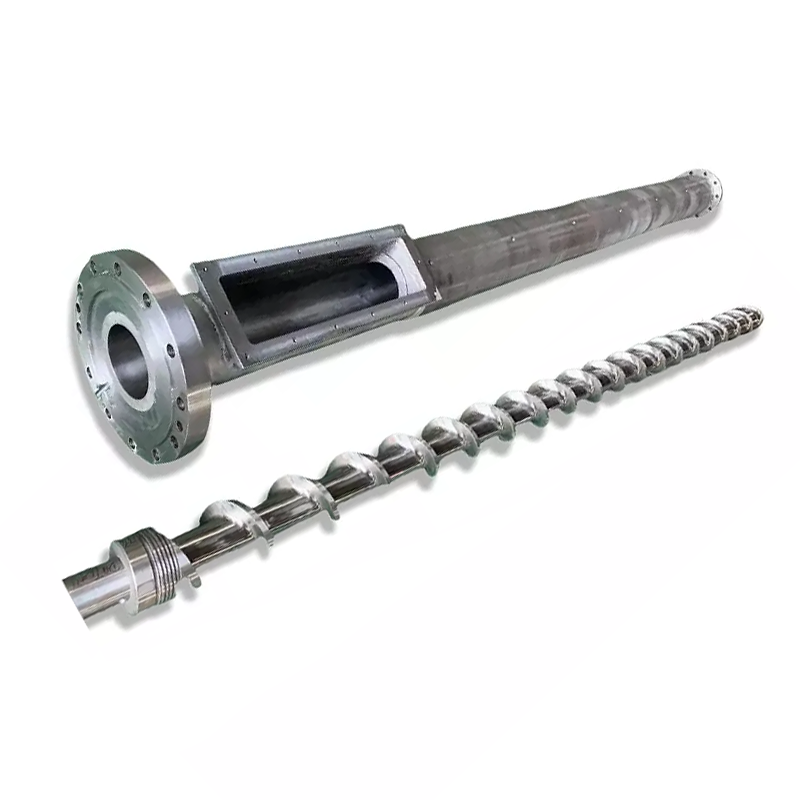
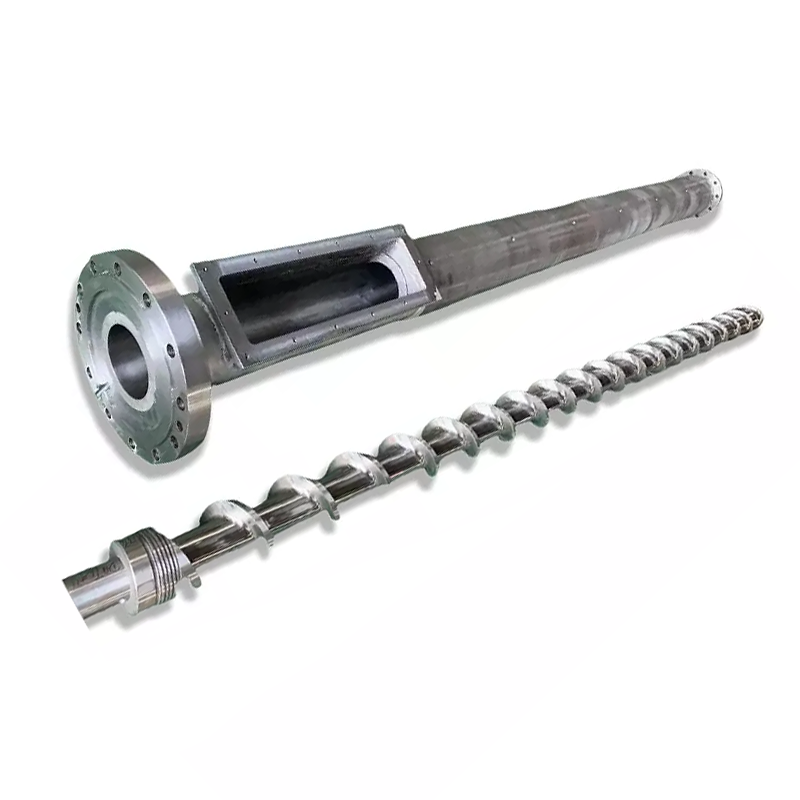
Nuestras dos familias de productos de tornillos de inyección ilustran una elección de diseño relevante:
| Diseño Nanhaiya | Sección de compresión | Cómo lo usaríamos en la revisión |
|---|---|---|
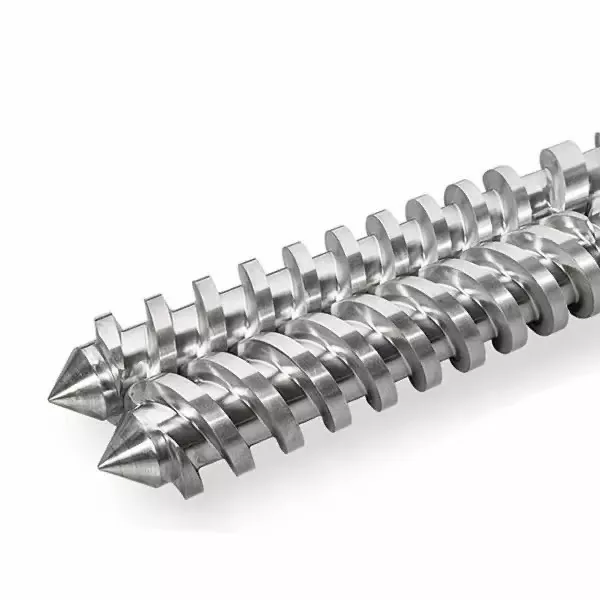
| Tornillo de moldeo por inyección gradual | Normalmente entre el 40% y el 60% de la longitud total del tornillo, aproximadamente el 50% en la descripción del producto. | Una reducción más prolongada y gradual de la profundidad del canal para tareas que necesitan una plastificación controlada. Evaluar el comportamiento exacto de la resina, el granallado y el térmico. |
| Tornillo de moldeo por inyección mutante(diseño de compresión abrupta) | Aproximadamente entre el 5 % y el 15 % de la longitud total del tornillo | Una transición más corta con una reducción más pronunciada en la profundidad del canal. Evalúe el servicio de fusión y la uniformidad térmica antes de seleccionarlo para abordar una limitación de capacidad. |
Nuestro diseño gradual cubre aplicaciones que incluyen PS, PC y ABS; la familia de compresión abrupta incluye aplicaciones como PE y PP. Estas rutas de productos ayudan a iniciar la discusión. No reemplazan la revisión de la calidad de la resina y de la máquina, especialmente con rellenos, remolidos o una especificación de calidad exigente.

El tratamiento de la superficie aborda el desgaste, no la garganta de alimentación bloqueada.
Ambas familias de productos utilizan acero 38CrMoAlA. Sus especificaciones detalladas del producto incluyen las siguientes opciones de tratamiento, que pertenecen a la discusión sobre reemplazo cuando la inspección identifica desgaste:
| Propiedad | Valor de detalle del producto | Qué significa para la consulta |
|---|---|---|
| Dureza de nitruración | HV900-1100 | Especificar las superficies tratadas y los requisitos de inspección. |
| Profundidad de nitruración | 0,5-0,8mm | Identificar el tratamiento seleccionado; No infiera la vida útil únicamente a partir de la profundidad. |
| Dureza de la aleación de níquel-tungsteno | HRC55-62 | Revise la aleación con la resina, el relleno y el patrón de desgaste reales. |
| Profundidad de la capa de aleación | 0,8-2,0 milímetros | Defina las áreas reforzadas en la especificación de componentes acordada. |
NuestroDetalles del producto de tornillo gradual.describir el refuerzo de áreas vulnerables con una aleación de níquel-tungsteno. Desde la perspectiva de la fábrica, queremos que la protección propuesta corresponda al desgaste medido. Una superficie más cara no repara una alimentación inadecuada ni establece que la geometría del tornillo se adapta a la resina.


Convertir el diagnóstico en una acción específica
Mantenga la recomendación tan limitada como lo permita la evidencia. Una interrupción de la alimentación requiere una corrección del sistema de alimentación. Un comando de velocidad que la máquina no puede mantener requiere una revisión de la máquina. La fuga confirmada de la válvula requiere una evaluación de la válvula y la interfaz. El desgaste medido del tornillo o del cilindro respalda el reemplazo de componentes o una evaluación de reacondicionamiento calificada.
Si el conjunto está en condiciones aceptables pero el nuevo trabajo de producción excede su capacidad práctica de plastificación, enviar el resumen de diseño. Nanhaiya ofrece diseño de tornillos, mecanizado y soldadura por pulverización de aleaciones personalizados. Nuestroequipo de producciónincluye tornos CNC para piezas de hasta 6 metros de largo y mecanizado de cinco ejes para tramos complejos y estructuras de bridas.

Enviar el expediente que explica el problema.
- Fabricante y modelo de la máquina, diámetro del tornillo, plano de montaje y detalles de la punta del tornillo montada.
- Grado de resina, carga de relleno, proporción de triturado y condición de las partículas.
- Tiempo de recuperación por ciclo, RPM reales y comandadas, contrapresión con su base de presión y registros de carga o alarma.
- Configuración del tiro, peso del cojín, de la parte y del corredor, registros de temperatura y la ventana de recuperación disponible.
- Cambios ya probados, su efecto en la calidad de la pieza y cualquier informe de desgaste dimensional.
Para la puesta en servicio, acuerde la resina, el granallado, la ventana operativa y la calidad aceptable de la pieza. Luego compare la repetibilidad de la recuperación y el tiempo total real del ciclo. Una prueba de plastificación aislada más rápida es insuficiente si el molde de producción aún espera o las piezas no pasan la inspección.

¿Necesita una propuesta de tornillo o barril para una limitación de recuperación confirmada?
Envíe a Nanhaiya el registro de dibujo y operación, incluido lo que cambió y lo que su línea debe lograr. Díganos si está restaurando el servicio original o preparándose para un requisito de ciclo o material diferente.
Envía tus datos de dibujo y procesoVer tornillos de moldeo por inyecciónDiscutir en WhatsApp
Maquinaria plástica Co., Ltd. de Zhoushan Nanhaiya
Correo electrónico:info@nhyscrew.com
Teléfono:+86-13505809643| Móvil:+86-13587082002
Bloque C, Sección Oeste No. 2, Avenida Xingzhou, Distrito Dinghai, Ciudad de Zhoushan, Provincia de Zhejiang, China.
Contacto Nanhaiya
Preguntas frecuentes
¿Cuál es el tiempo normal de recuperación de un tornillo de moldeo por inyección?
No existe un número universal. El tiempo de recuperación depende de la resina, los requisitos de granalla, la geometría del tornillo, la capacidad de la máquina y la configuración operativa. Compárelo con el tiempo disponible en la secuencia real de la máquina y con un recorrido de referencia estable utilizando el mismo material y granalla.
¿La recuperación más rápida del tornillo siempre acorta el tiempo del ciclo?
No. Acorta el ciclo solo cuando una recuperación inconclusa retrasa la siguiente acción permitida de la máquina. Si la recuperación ya finaliza dentro de la ventana de superposición disponible, acelerarla puede dejar el tiempo total del ciclo sin cambios.
¿Por qué el tornillo gira pero se retrae muy lentamente?
Compruebe si la resina llega al tornillo, si la contrapresión cambió y si la velocidad real del tornillo coincide con el comando. Los puentes de alimentación, el triturado inconsistente, las condiciones del proceso y los componentes desgastados son posibles ramas a investigar. La rotación por sí sola no prueba que el tornillo esté transportando suficiente material.
¿Debo aumentar las RPM para solucionar la recuperación lenta?
Sólo después de verificar la alimentación, la velocidad real, la contrapresión y los límites de procesamiento de la resina. Juzgue cualquier cambio según la calidad de la masa fundida, la temperatura real de la masa fundida y la repetibilidad, así como el tiempo de recuperación. No utilice más velocidad para ocultar un problema de alimentación o desgaste no resuelto.
¿Un anillo de retención con fugas prueba que todo el tornillo está desgastado?
No. El sellado con anillo de retención y el transporte con barril roscado son funciones diferentes. Investigue la variación del peso del cojín o del disparo con la prueba de válvula del fabricante de la máquina y utilice la inspección dimensional para establecer el desgaste del tornillo y del cilindro.
¿Qué necesita Nanhaiya para valorar un sustituto?
Envíe el modelo de la máquina, el diámetro y el dibujo del tornillo, el grado de resina y el relleno, los detalles del reamolado, los registros de recuperación reales, la velocidad del tornillo y los ajustes de contrapresión, los registros de temperatura y cualquier medida de desgaste. Incluya el ciclo requerido y los criterios de calidad de la pieza para que el reemplazo tenga un trabajo definido.
Continuar con elguía de selección de barriles de tornillos de moldeo por inyección, o examinar elLista de verificación para reemplazar la punta del tornillo y el anillo de retenciónsi la evidencia apunta al ensamblaje frontal.