La línea correcta no se decide únicamente con el número de tornillos. Se decide por lo que debe suceder entre una materia prima desigual y un pellet aceptable: alimentarlo, fundirlo, mezclarlo, eliminar el gas, filtrar la contaminación, aumentar la presión, cortarlo y secarlo.


Elige unlínea de peletización de un solo tornillocuando la materia prima ya está cerca de la formulación final y las tareas principales son el transporte estable, la fusión, la filtración de la masa fundida, la generación de presión y el corte de pellets. Es un punto de partida práctico para una trituración consistente de PE o PP, una repeletización sencilla, trabajos de laboratorio y producciones pequeñas y medianas.
Elige unlínea de peletización de doble tornillo paralelocuando la máquina debe componer y granular. Es más adecuado para cargas, pigmentos, mezclas de polímeros, masterbatch, plásticos modificados, múltiples corrientes de alimentación y desvolatilización más fuerte. No compre la línea de doble tornillo sólo porque su producción indicada es mayor. Cómprelo cuando sus funciones de proceso coincidan con la formulación.
Comience con la transformación del material, no con el nombre de la máquina.
Un comprador a menudo nos pide una línea de doble tornillo después de ver las palabras "alto rendimiento" o "mejor mezcla". Esto omite la pregunta más importante: ¿qué entra en la tolva y qué tan diferente debe ser antes de llegar a la bolsa?
Si sólo es necesario fundir y cortar gránulos limpios y uniformes, una compleja máquina mezcladora añade controles, trabajos de limpieza y puntos de desgaste sin mejorar necesariamente el pellet comercializable. Si varios polvos, colorantes y polímeros deben convertirse en un compuesto consistente, un simple tornillo transportador puede dejar intacto el verdadero problema de calidad.
| Deber de producción | El mejor punto de partida | Por qué | ¿Qué puede cambiar la respuesta? |
|---|---|---|---|
| Repeletización de una corriente estable y clasificada de PE o PP | Un solo tornillo | Fusión directa, generación de presión y filtración con menor complejidad de línea. | Humedad, olor, impresión, flujo de fusión mixto, aditivos o contaminación intensa |
| Escamas de película reciclada con baja densidad aparente | Un solo tornillo con alimentación diseñada | El primer obstáculo puede ser la consistencia del alimento, no la mezcla. | Los volátiles severos, los polímeros mixtos o la corrección de recetas pueden favorecer el doble tornillo |
| Masterbatch de color o aditivo | Doble tornillo paralelo | Los elementos de mezcla modulares y la adición controlada de ingredientes favorecen la dispersión. | Una receta premezclada probada con una demanda de dispersión modesta puede funcionar con un solo tornillo especializado. |
| Carbonato de calcio u otro compuesto relleno | Doble tornillo paralelo | Alimentación separada y zonas distributivas y dispersivas configurables. | Carga de relleno, forma de partículas, abrasividad y uniformidad de propiedades requeridas. |
| Aleación de polímero o modificación reactiva. | Doble tornillo paralelo | La residencia, la mezcla y la ventilación se pueden organizar por zona de proceso. | Cinética de reacción, sensibilidad al calor y requisitos de presión aguas abajo. |
| Repeletización en laboratorio o piloto | Un solo tornillo | Diseño compacto, funcionamiento más sencillo y mantenimiento más sencillo | El experimento en sí puede requerir una composición modular flexible |
| compuesto de PVC | Defina la receta primero | Ambas familias de líneas Nanhaiya incluyen PVC, pero cumplen diferentes funciones de proceso. | Método de alimentación de polvo, sensibilidad térmica, relleno, plastificante, mezcla y corte de pellets. |
| Plástico modificado de alto rendimiento | Doble tornillo paralelo | Mayor capacidad de línea publicada más opciones de mezcla, alimentación lateral y desvolatilización | No dimensionar únicamente a partir de kg/h; El torque, la densidad aparente y las especificaciones del producto establecen la tasa utilizable. |
Nuestra vista de fábrica:la máquina más barata es la línea que completa la transformación requerida sin agregar etapas innecesarias. A veces ese es el único tornillo. A veces, el doble tornillo evita la mezcla repetida, la doble extrusión o los gránulos fuera de especificaciones. Preferiríamos ver la receta completa que el número de tornillos preseleccionados por el comprador.
Una línea de peletización es una cadena de etapas de proceso interconectadas.
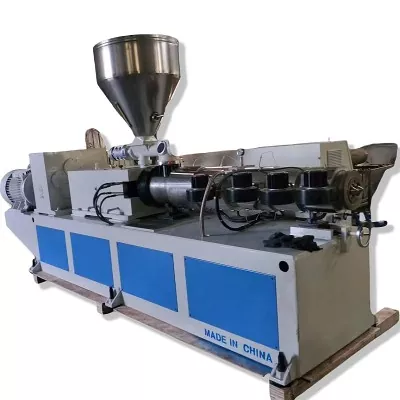
Ambos tipos de líneas necesitan más que una extrusora. Nanhaiya'sgama de máquinas extrusoras de plásticodescribe cinco sistemas centrales: alimentación; plastificación con tornillo, barril, calentamiento y enfriamiento; transmisión; cabezal de troquel; y conformación, enfriamiento y tracción. En un proyecto de peletización, la filtración, el corte, el secado o cribado y la recogida completan la cadena.
1. Preparar y alimentar
Defina si el insumo es pellet, polvo, escamas, película, aglomerado o una mezcla. La densidad aparente, la formación de puentes y la estabilidad de la velocidad de alimentación determinan si se necesita una tolva por gravedad, un alimentador forzado o dos alimentadores por pérdida de peso separados.
2. Derretir y transformar
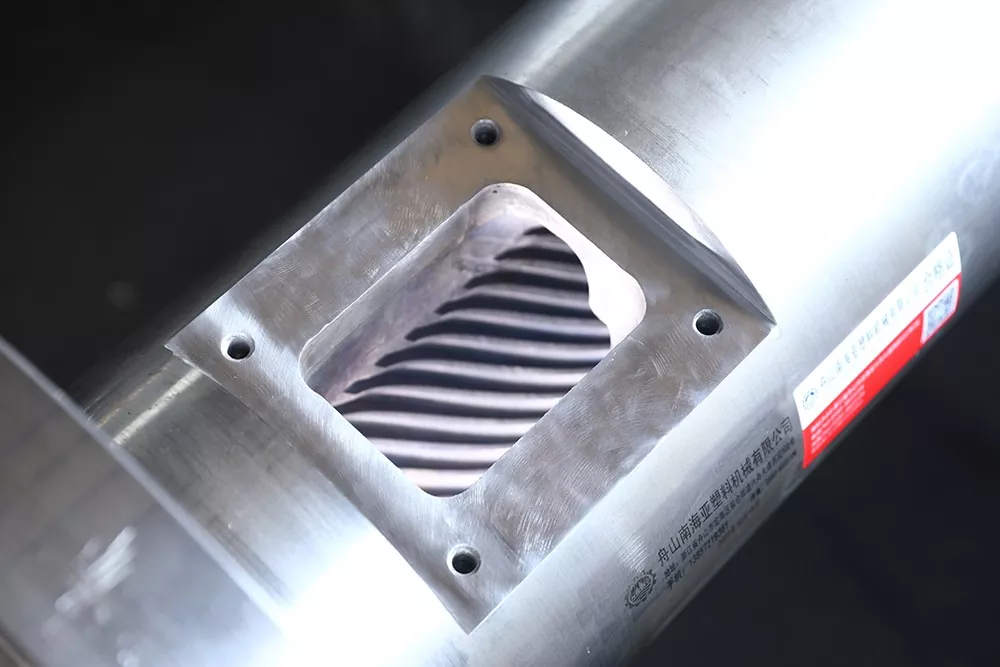
El tornillo y el cilindro deben fundirse, transportarse y mezclarse sin exceder la temperatura del material o el límite de corte. Para la composición, la línea también puede necesitar alimentación lateral, secciones de amasado y respiraderos atmosféricos o de vacío.
3. Filtrar y generar presión.
Un cambiador de malla elimina la contaminación física no fundida. Un troquel necesita presión y flujo estables, por lo que la descarga del tornillo, la opción de bomba de fusión y el área de filtración deben dimensionarse como una sola sección.
4. Cortar el derretido
Los sistemas de hebras, anillos de agua y submarinos crean gránulos de diferentes maneras. La fuerza del derretimiento, la pegajosidad, la sensibilidad al agua, el rendimiento y la rutina de cambio importan más que el hábito.
5. Enfriar, secar y clasificar
La temperatura del agua, el tiempo de residencia, la deshidratación y el cribado influyen en la temperatura, la humedad, los finos y la forma del pellet antes del almacenamiento.
6. Controla la línea
Las zonas de temperatura, velocidad, protección del motor, presión, tasa de alimentación, vacío y alarmas deben indicarle al operador si cada etapa es estable. Una pantalla por sí sola no controla el proceso.

Cuando una línea de peletización de un solo tornillo es suficiente
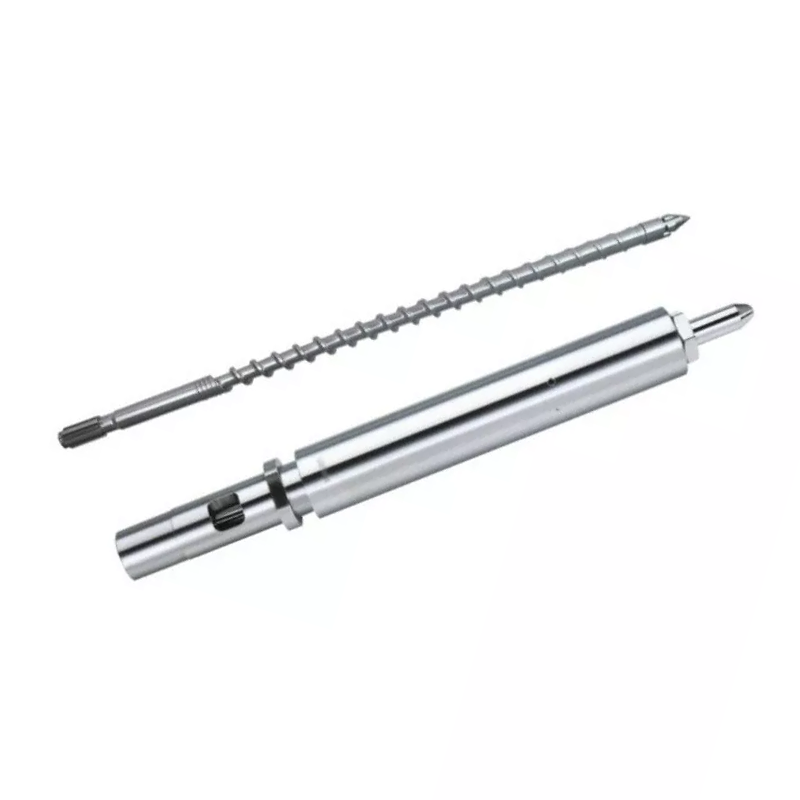
A extrusora de un solo tornilloes fundamentalmente fuerte en el transporte continuo, la fusión y la generación de presión. También puede proporcionar una mezcla distributiva útil cuando la geometría del tornillo, el mezclador y el punto de operación coinciden con el material. Eso lo convierte en una base sensata para volver a peletizar una materia prima que ya está clasificada, mezclada o formulada.
La línea de peletización de un solo tornillo de Nanhaiya combina una extrusora de un solo tornillo, filtración de material fundido, cabezal de matriz, refrigeración por agua, peletizadora y unidad de recolección. Entre sus aplicaciones enumeradas se incluyen plásticos vírgenes o reciclados, laboratorios, producción piloto y pellets para moldeo por inyección, soplado de películas o extrusión. El cambio automático de pantalla, la desgasificación al vacío y la alimentación auxiliar opcionales permiten que la línea básica maneje condiciones de alimentación más difíciles sin convertirla en una plataforma de composición completa.
Utilice un solo tornillo como base cuando:la receta del pienso se fija antes de la extrusión; la familia de polímeros y el comportamiento en estado fundido son consistentes; la dispersión no es la principal afirmación del producto; la contaminación puede ser manejada por el filtro especificado; la eliminación de volátiles es moderada; y la salida se puede mantener sin forzar una alimentación inestable o una temperatura de fusión excesiva.


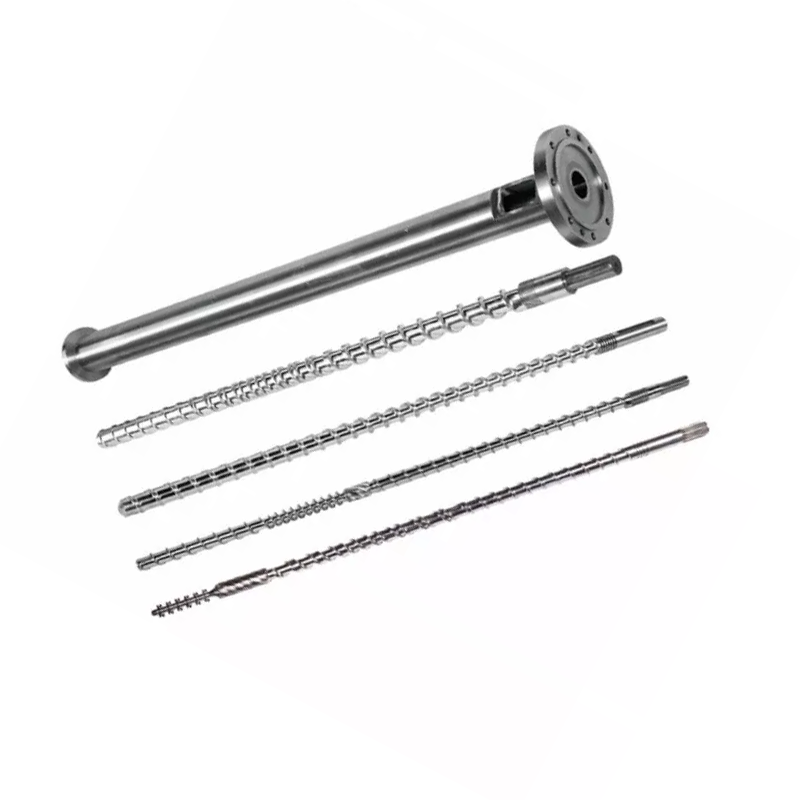
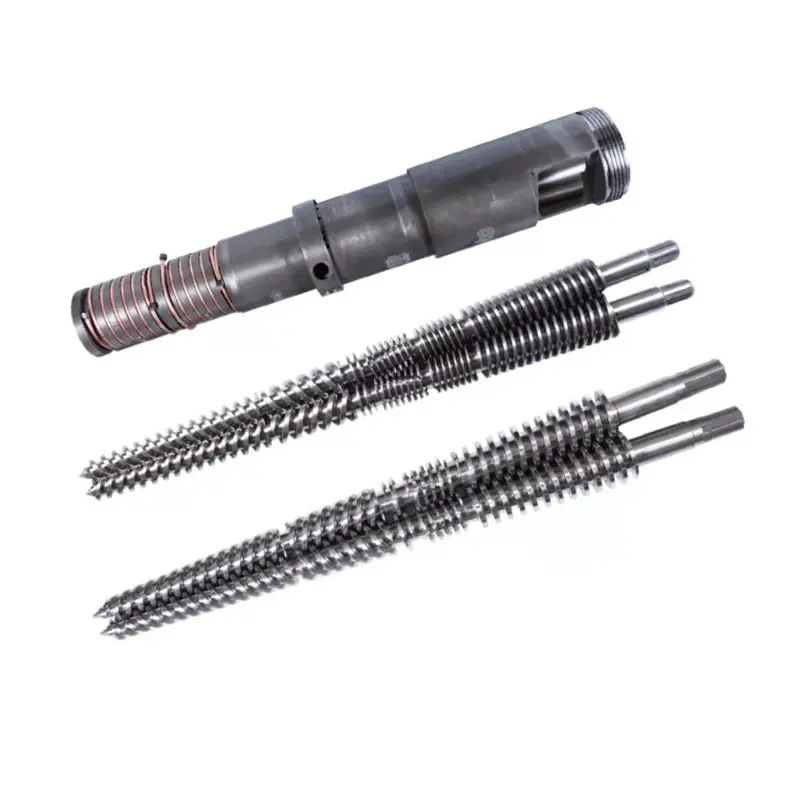
Un solo tornillo no significa "sin ingeniería". Eldiseño de tornillo de granulacióntodavía cambia con la alimentación de escamas, la longitud de fusión, la posición de ventilación, la resistencia de la pantalla y el método de peletización. Una línea puede tener suficiente potencia instalada y aún así sobrevolar porque la tolva entrega material de manera desigual o el tornillo pierde su sello de fusión cerca del respiradero.
Cuando una línea paralela de doble tornillo genera un coste adicional
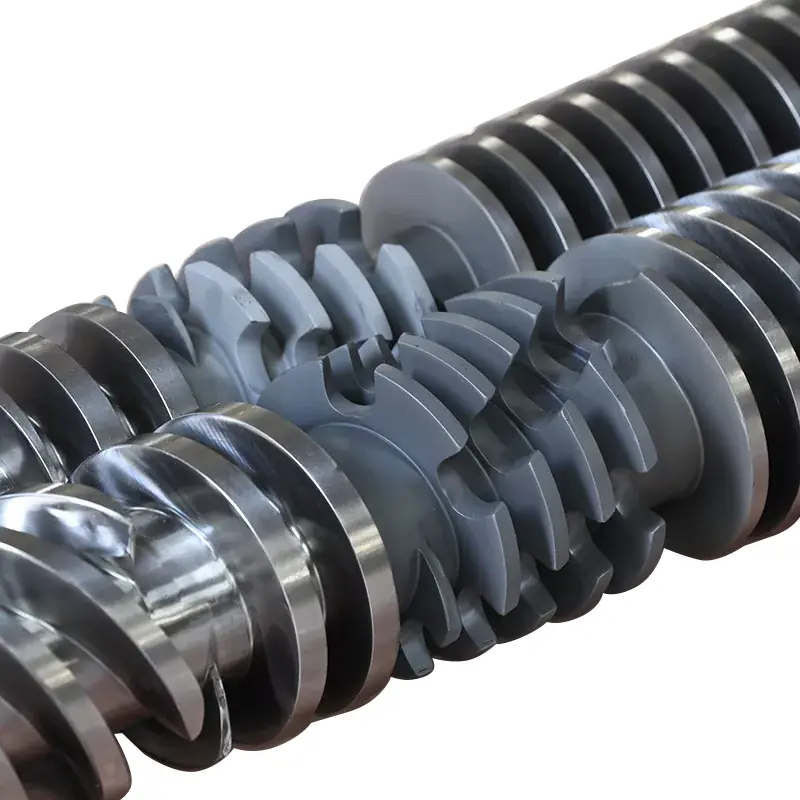
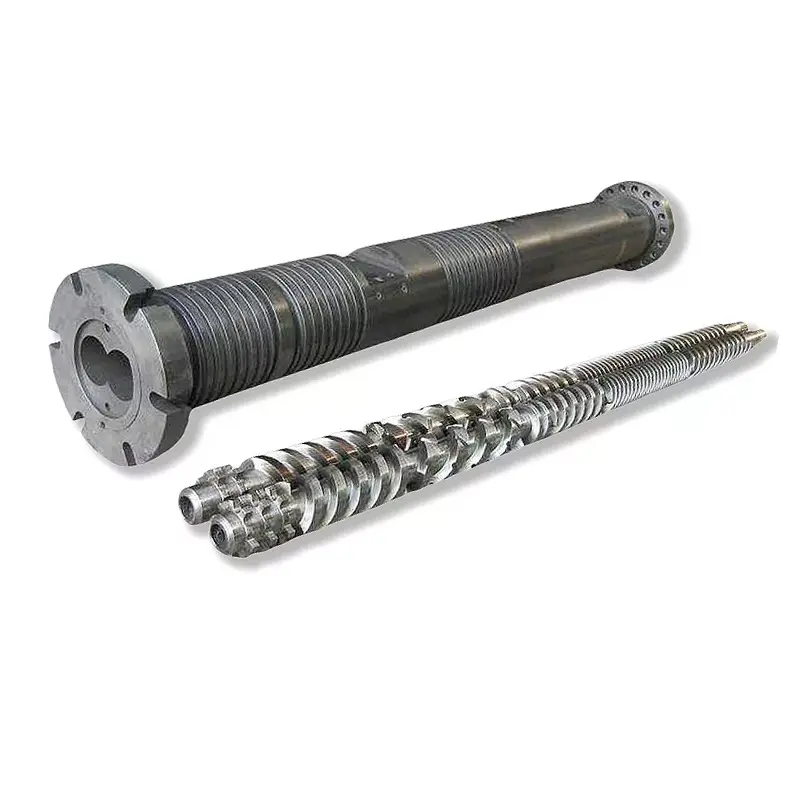
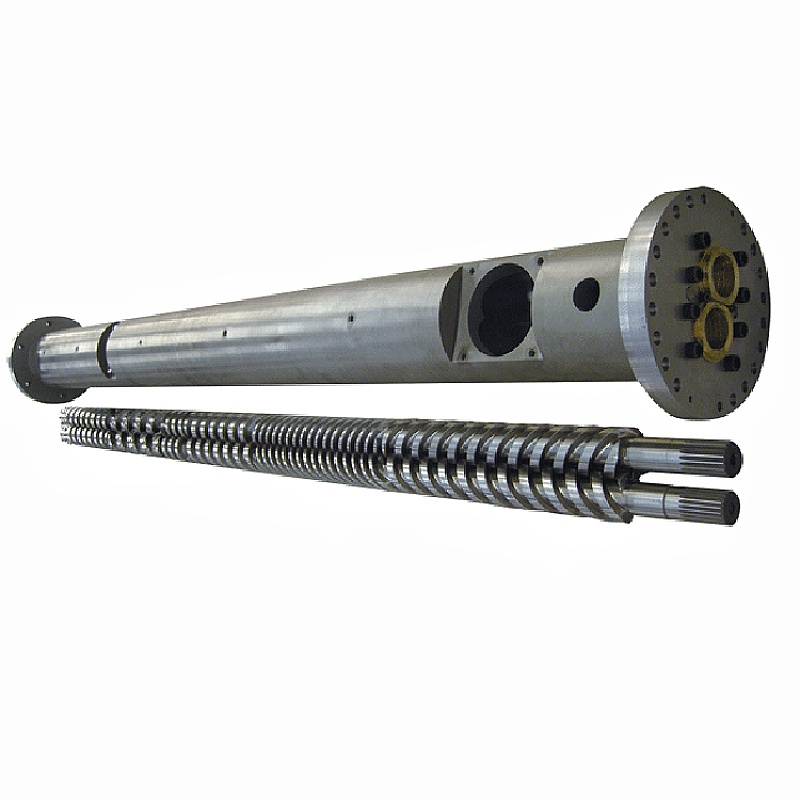
Una línea de doble tornillo paralela resulta valiosa cuando la extrusión debe cambiar la formulación, no simplemente remodelarla. La línea de Nanhaiya utiliza una extrusora de doble tornillo paralelo de alto par con elementos de tornillo modulares. El alcance de su proceso incluye mezclar y dispersar aditivos, cargas y colorantes, además de alimentación doble opcional, desgasificación al vacío y cambio automático de pantalla.
El cilindro modular y el tren de tornillo permiten que el diseño asigne diferentes trabajos a lo largo de la máquina: transportar una alimentación, fundir el polímero, agregar un relleno aguas abajo, aplicar trabajo distributivo o dispersivo, abrir la superficie fundida para desvolatilización, construir un sello de fusión y estabilizar la descarga. La investigación sobre extrusión de doble tornillo también vincula la geometría con una fusión más rápida y una mezcla mejorada, mientras que las referencias de compuestos industriales organizan el transporte, la plastificación, la mezcla, la desvolatilización y la acumulación de presión como zonas de proceso separadas.
Utilice tornillos gemelos paralelos como base cuando:varios ingredientes deben dosificarse por separado; valor de controles de dispersión de pigmento o relleno; la ingesta de polvo es difícil; la formulación necesita una o más etapas de ventilación; los cambios de producto requieren una receta de tornillo modular; o la línea debe componer y peletizar en una sola pasada controlada.


Nuestra vista de fábrica:una compra de doble tornillo fracasa tempranamente cuando el proveedor solo recibe el nombre de la resina y el objetivo de kg/h. "PP plus filler" no es una especificación de proceso. Necesitamos el porcentaje de relleno, la forma de las partículas, la densidad aparente, la humedad, la abrasividad, el plan de alimentación, el objetivo de dispersión y la temperatura de fusión permitida. Esos detalles deciden los elementos y secciones del cañón por los que realmente paga el comprador.
Para material reciclado, separe cuatro problemas.
Las consultas sobre reciclaje a menudo combinan la inestabilidad del alimento, la humedad, la contaminación y la mala mezcla bajo una sola etiqueta: "material reciclado". Cada problema necesita una característica de línea diferente. Aumentar la velocidad del tornillo no puede solucionarlos todos.
| Problema observado | Posible pregunta sobre el proceso | Característica de línea para especificar | Prueba de aceptación |
|---|---|---|---|
| La producción sube y baja | ¿Las escamas de baja densidad forman puentes o se alimentan de manera desigual? | Alimentación forzada, aglomeración o densificación, geometría estable de la tolva y control del alimentador | Tendencia de salida y carga del motor durante un funcionamiento continuo definido |
| Burbujas, olor o bolitas porosas. | ¿Qué humedad y carga volátil ingresa a la masa fundida? | Secado cuando corresponda, ubicación de ventilación, sellos fundidos, capacidad de vacío y renovación de superficies. | Resultado de humedad o volátil más límite visual de pellets |
| La presión sigue subiendo | ¿Cuánta contaminación sin derretir llega al filtro? | Área de filtrado, secuencia de malla, tipo de cambiador de malla, sensores de presión e intervalo de cambio | Aumento de presión y frecuencia de cambio de pantalla en la salida objetivo |
| El color o las propiedades varían. | ¿Está cambiando la composición del alimento o la mezcla es inadecuada? | Primero, clasificar y mezclar aguas arriba; composición de doble tornillo si se requiere corrección o dispersión de la receta | Variación acordada de color, flujo de fusión o propiedades mecánicas |
La Asociación de Recicladores de Plástico define la filtración por fusión como forzar el plástico fundido a través de una pantalla fina para eliminar metales, madera, papel, termoestables y otra contaminación física no fundida. La filtración no puede eliminar todos los polímeros, olores o volátiles disueltos. También agrega resistencia al flujo, por lo que el paquete de malla, el área de filtración, la presión de descarga y el método de cambio deben especificarse juntos.


Elija el método de peletización como parte de la línea
La selección de tornillos recibe la mayor atención, pero el corte inestable puede hacer que una masa fundida bien plastificada no se pueda vender. La línea de un solo tornillo de Nanhaiya incluye refrigeración por agua y un peletizador. Su línea paralela de doble tornillo puede utilizar un peletizador de anillo de agua o de hebras e incluye las secciones pertinentes de enfriamiento, cribado y recolección.
| Método | Proceso | Buen punto de partida | Preguntas antes de realizar el pedido |
|---|---|---|---|
| Hilo al baño maría | Extruir las hebras, enfriarlas en una cubeta, retirar el agua de la superficie, tirar y cortar. | Trabajo flexible de composición y reciclaje donde los operadores pueden gestionar los hilos iniciales. | ¿Tiene la masa fundida suficiente resistencia en las hebras? ¿Cada cuanto son los cambios de color? ¿Cómo se manejarán los hilos rotos? |
| Hilo cortado en seco o enfriado con cinta | Llevar hebras calientes en un cinturón con aire, agua o enfriamiento combinado antes de cortar. | Formulaciones sensibles al agua, frágiles, elásticas o con alto contenido de relleno. | Longitud requerida de la correa, carga de enfriamiento, velocidad del hilo, fragilidad y espacio en el piso |
| Cara de matriz con anillo de agua | Corte en la cara del troquel y transporte los gránulos en un anillo de agua en circulación. | Granulación compacta y continua cuando la masa fundida corta limpiamente en la matriz | Congelación del orificio de la matriz, desgaste de las cuchillas, temperatura del agua, forma de los pellets y deshidratación |
| Submarino | Corte en la cara del troquel dentro de una cámara llena de agua, luego escurra y seque | Operación automatizada y amplias tareas de peletización industrial. | Tasa mínima estable, desperdicio de arranque, calentamiento de la matriz, sistema de agua, secadora y limpieza |
Los sistemas de cinta de corte en seco de MAAG están diseñados para productos frágiles, altamente cargados o sensibles al agua, mientras que sus sistemas submarinos cubren compuestos, masterbatch, reciclaje y polímeros vírgenes. Eso no hace que un método sea universalmente superior. Muestra por qué el comportamiento del material después del troquel debe ser parte de la decisión de compra.

Datos de líneas de doble tornillo simple y paralelo de Nanhaiya
Los siguientes valores provienen de las páginas de productos actuales de Nanhaiya. Son útiles para comparar las configuraciones publicadas. Un contrato de compra debe repetir los valores finales para el material, auxiliares y condiciones de prueba aprobados.
| Artículo | Línea de peletización de un solo tornillo Nanhaiya | Línea de peletización de doble tornillo paralelo Nanhaiya |
|---|---|---|
| Capacidad publicada | 100 kilos por hora | 300 a 600 kg/h |
| poder principal | motor principal de 75kW | 160 kilovatios |
| Potencia de calefacción | 120 kilovatios | No listado por separado |
| Tipo de tornillo | Un solo tornillo | Doble tornillo paralelo |
| Longitud y diámetro del tornillo | Personalizado | Personalizado |
| Material de tornillo publicado | 38CrMoAlA | 38CrMoAlA |
| Gama de materiales publicados | Masterbatch de PVC, CaCO3, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV y PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP y PPR |
| Equipos de línea central | Extrusora, filtración de masa fundida, cabezal de troquel, refrigeración por agua, peletizadora y recolectora. | Extrusora de alto torque, filtración de material fundido, cabezal de matriz, peletizadora de anillo de agua, enfriamiento y recolección automatizada |
| Detalles del producto | Tornillo y barril de nitruración, peletizadora, tanque de agua, criba vibratoria, silo y control PLC | Tornillo y cilindro de aleación de alta dureza, elementos modulares, bomba de fusión, matriz, peletizadora de anillo de agua o de hebras, artesa, criba vibratoria y silo |
| Opciones | Cambiador de malla automático, desgasificación al vacío y alimentación auxiliar. | Desgasificación al vacío, cambio de malla automático, alimentación doble para llenadoras y monitorización remota |
| Relación de caja de cambios publicada | No listado | 2,5:1 o 3:1 |
| Apoyo | Instalación remota, puesta en servicio y guía de operación | Guía de instalación, soporte para la puesta en servicio y capacitación del operador |


Nanhaiya tiene su sede en Zhoushan, Zhejiang, y fabrica tornillos, barriles y equipos de extrusión de plástico. Los compradores pueden revisar la fábrica.equipo de producción, certificadosyproceso de servicioantes de la discusión técnica.
Convierta la comparación en una especificación de compra
Una solicitud de cotización útil hace que las cotizaciones de la competencia sean comparables. También evita que la línea se diseñe alrededor de una muestra limpia mientras la producción recibe posteriormente alimentación húmeda, polvorienta o de baja densidad.
- Cada grado de polímero y porcentaje en peso.
- Origen virgen, postindustrial o postconsumo
- En forma de pellets, polvo, escamas, películas o aglomerados.
- Densidad aparente mínima y máxima
- Humedad, volátiles, olor y condiciones de lavado.
- Tipo de contaminación, tamaño y porcentaje esperado.
- Detalles de relleno, pigmento, fibra y aditivos.
- Método de alimentación requerido para cada ingrediente.
- Producción actual y objetivo de producción neta vendible
- Ventana de temperatura de fusión permitida
- Finura de filtración y plan de cambio de pantalla.
- Preferencia de peletización en hebra, en anillo de agua o bajo el agua
- Límites de tamaño, forma, humedad y finos del pellet
- Pruebas mecánicas, de flujo de fusión o de color requeridas
- Tensión disponible, frecuencia, agua y aire comprimido.
- Disposición de la planta, altura libre y dirección del flujo de materiales.
- Idioma de control, registro de datos y estándar de seguridad.
- Recambios, puesta en marcha y alcance de la formación.
No escriba "producción: 500 kg/h" solo.Indique la formulación exacta, la condición de alimentación, la tasa de rechazo permitida y la duración de la prueba. La descarga bruta de la extrusora no es lo mismo que los gránulos secos, tamizados y vendibles entregados al sistema de recolección.
La protección contra el desgaste también pertenece a esta etapa. Los rellenos abrasivos, la fibra de vidrio y el material reciclado contaminado pueden cambiar la estrategia de materiales del tornillo y del cilindro. Danos tu opinión de Nanhaiya'scomponentes paralelos de doble tornillo, tornillos individualesypiezas de repuestocon la alimentación esperada, en lugar de agregar una opción genérica de superficie dura al final.
Aceptar la línea con resultados materiales y medibles.
Una prueba de rotación sin carga verifica el ensamblaje, pero no prueba el rendimiento de granulación. La prueba de aceptación en fábrica debe utilizar un material acordado o un equivalente claramente documentado y debe realizarse durante un tiempo suficiente para exponer la inestabilidad de la alimentación, la presión, la ventilación y el corte.
- Confirme el material de prueba.Registre lote, fórmula, forma de alimento, densidad aparente, humedad y preparación. Mantenga una muestra retenida.
- Verificar el alcance y la seguridad de la línea.Verifique los motores, calentadores, guardas, enclavamientos, paradas de emergencia, servicios públicos, instrumentos y rotación antes de alimentar el polímero.
- Alcance un funcionamiento estable.Registre la velocidad del alimentador, la velocidad del tornillo, la configuración de la zona, la temperatura de fusión medida, la presión, el par o la carga del motor, el vacío y las condiciones del agua de refrigeración.
- Medir la producción vendible.Pesar los pellets secos después del tamizado durante un tiempo definido. Registrar por separado los residuos de arranque, roturas de hebras, aglomerados y cambios de pantalla.
- Pruebe la calidad del pellet.Utilice las pruebas de tamaño de pellet, finos, humedad, densidad aparente, color, flujo de fusión, dispersión o moldeo posteriores acordados.
- Desafía un evento de rutina.Demuestre el cambio de pantalla, un reinicio normal, la recuperación del alimentador o el cambio de color si es importante para la producción diaria.
- Inspeccionar la máquina.Verifique el arrastre de ventilación, los depósitos del troquel, el estado del cortador, el ruido anormal, las fugas y los puntos de limpieza accesibles después del análisis.
Nuestra vista de fábrica:no acepte una línea porque llega brevemente al resultado del título. Buscamos una ventana estable: el alimentador permanece lleno, la presión no disminuye, el respiradero se mantiene limpio, el cortador no crea finos excesivos y los pellets cumplen con la prueba posterior del comprador. La producción vendible estable es la cifra que importa.
Preguntas frecuentes
¿Es siempre mejor una línea de peletización de doble tornillo que una línea de un solo tornillo?
No. Una línea paralela de doble tornillo es más fuerte cuando el proceso debe mezclar polímeros, dispersar rellenos o pigmentos, agregar ingredientes a través de alimentadores laterales o eliminar volátiles significativos. Una línea de un solo tornillo suele ser la opción más directa cuando una materia prima preparada y estable necesita principalmente fusión, filtración, generación de presión y corte de pellets.
¿Qué línea de peletización es mejor para PE o PP reciclado?
Depende del estado del triturado. Una corriente de PE o PP clasificada, lavada y razonablemente consistente puede adaptarse a una línea de un solo tornillo con la alimentación, desgasificación y filtración de material fundido adecuadas. Las formulaciones mixtas, la adición de rellenos, la eliminación de olores o volátiles y la homogeneización exigente pueden justificar una línea paralela de doble tornillo.
¿Qué línea debo elegir para masterbatch o compuestos altamente cargados?
Comience la evaluación con una línea de doble tornillo paralela porque los elementos de tornillo modulares y las zonas de alimentación separadas brindan más control sobre la mezcla distributiva y dispersiva. El tipo de relleno, la carga, la densidad aparente, la abrasividad y la dispersión requerida aún determinan el alimentador, la configuración del tornillo y el paquete de desgaste.
¿Puede una línea de peletización de un solo tornillo utilizar desgasificación al vacío?
Sí. Nanhaiya ofrece desgasificación al vacío como opción en su línea de peletización de un solo tornillo. La posición del respiradero, el nivel de llenado del tornillo, la humedad de alimentación, el sello de fusión y la capacidad de vacío deben trabajar juntos para que el material no inunde el respiradero.
¿Cuál es la diferencia entre la peletización en hebras y en anillos de agua?
Un sistema de hebras extruye hebras continuas, las enfría y luego las corta en bolitas cilíndricas. Un sistema de anillo de agua corta la masa fundida en la cara de la matriz y arrastra los pellets en agua. El comportamiento del material, el rendimiento, las necesidades de cambio, la forma del pellet y la participación del operador deberían decidir el método.
¿Cuánta producción pueden producir las líneas de peletización de Nanhaiya?
Nanhaiya enumera 100 kg/h para su línea de peletización de un solo tornillo y de 300 a 600 kg/h para su línea de peletización de doble tornillo paralelo. Estas son configuraciones de productos publicadas, por lo que la cotización final debe indicar la formulación exacta, la condición de alimentación y la base de aceptación para la máquina seleccionada.
¿Qué información debo enviar con una solicitud de cotización para una línea de peletización?
Envíe los grados y porcentajes de polímero, forma de alimentación, densidad aparente, humedad, contaminación y niveles volátiles, aditivos y rellenos, producción actual y objetivo, tamaño de pellet, requisitos de filtración, condiciones de servicios públicos, diseño de la planta, estándar de control y una prueba de aceptación mensurable.
Divulgación comercial: Nanhaiya fabrica las líneas de peletización, tornillos, barriles y componentes de extrusión vinculados en esta guía. La selección final depende del material del comprador, el alcance de la línea aprobada, el acuerdo técnico y la prueba de aceptación.