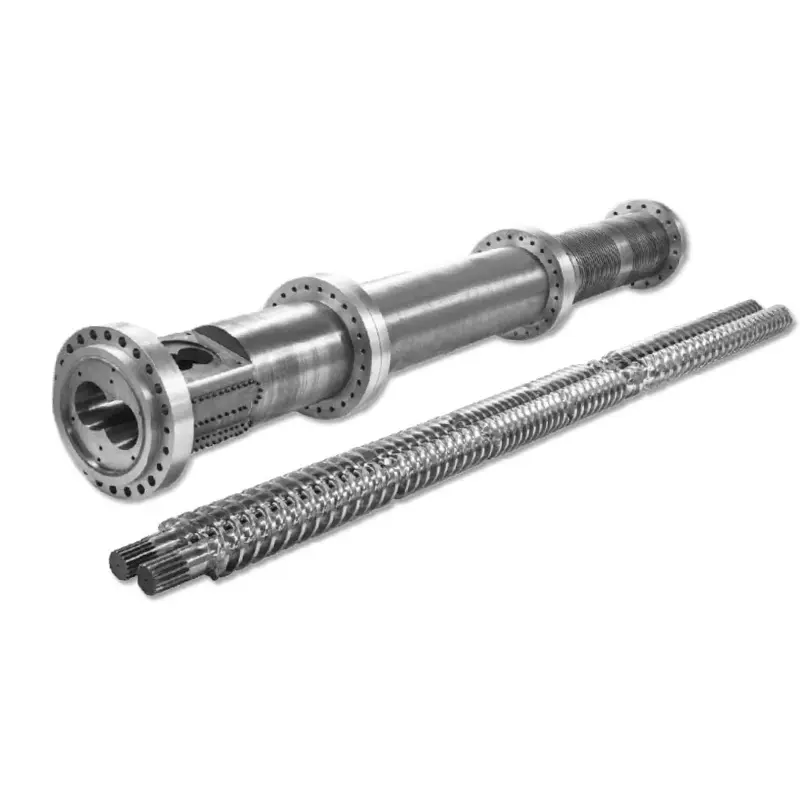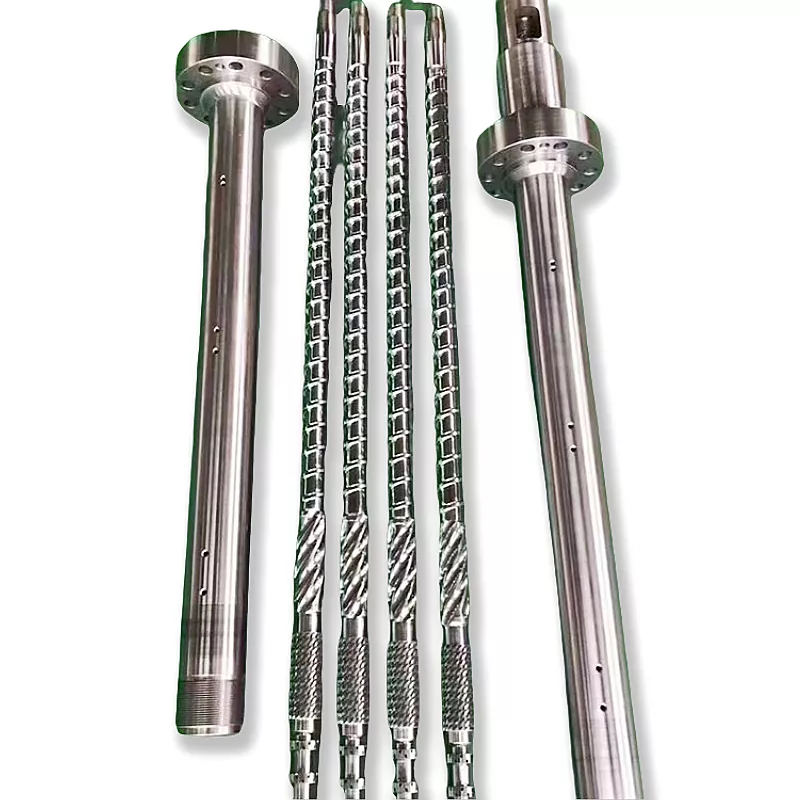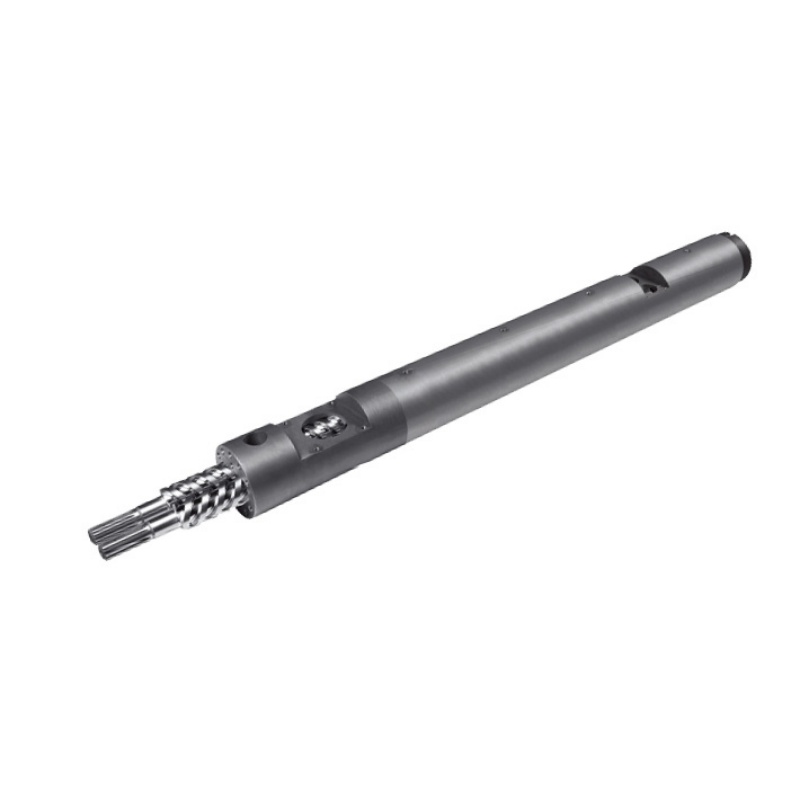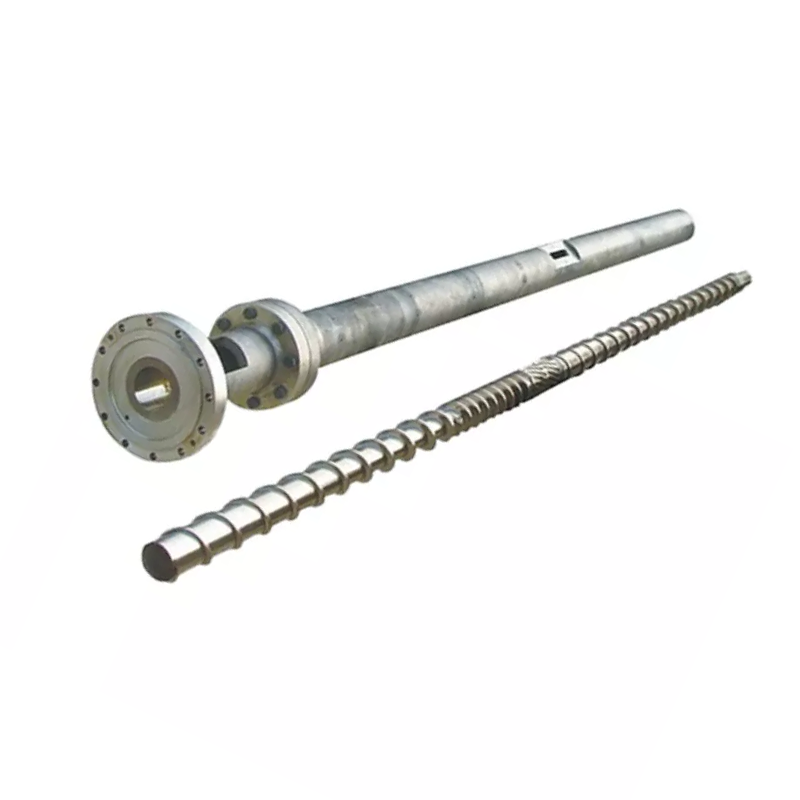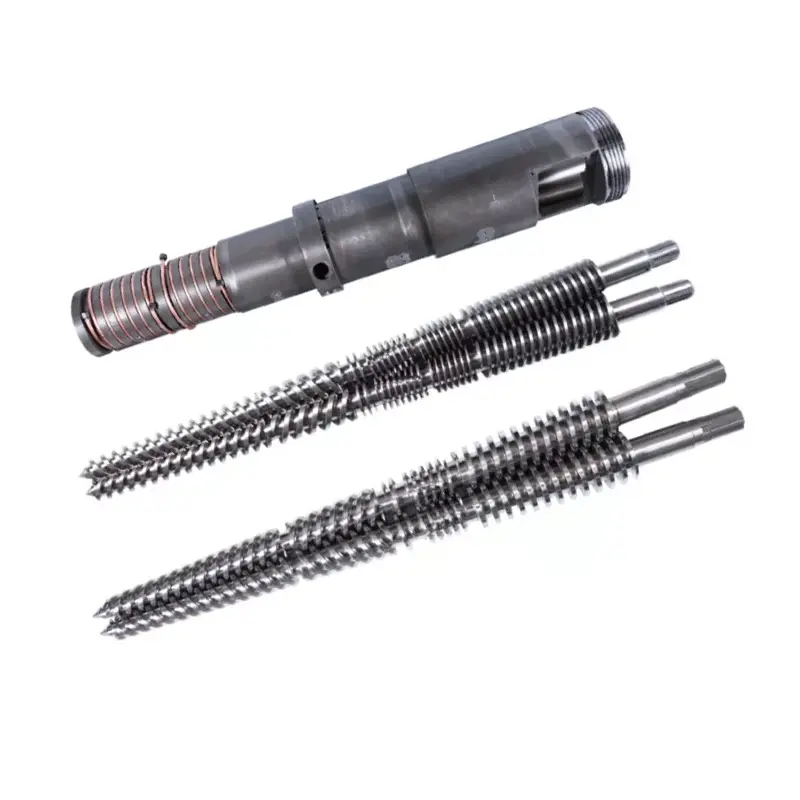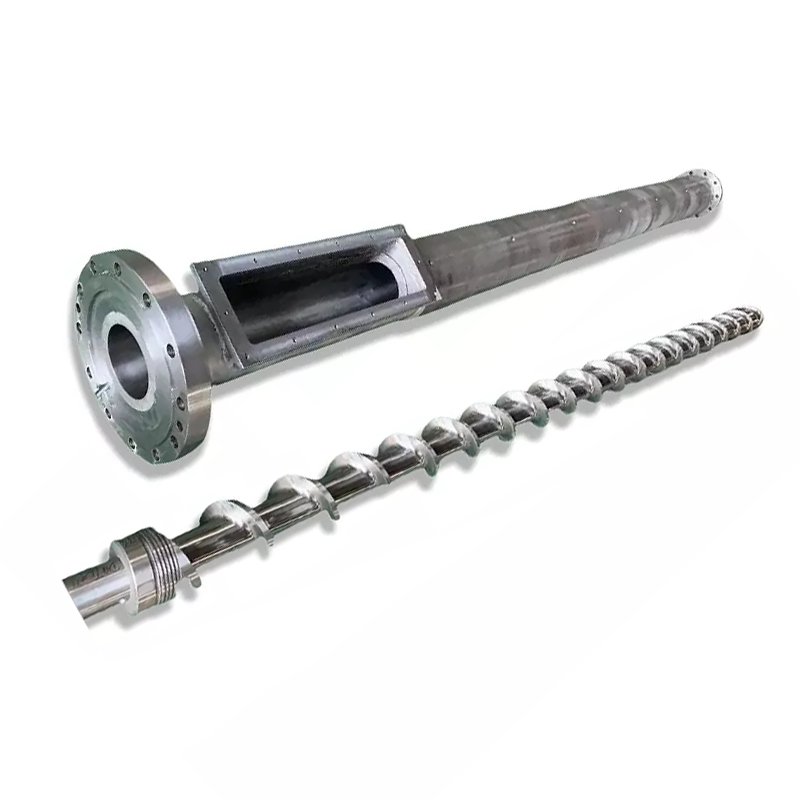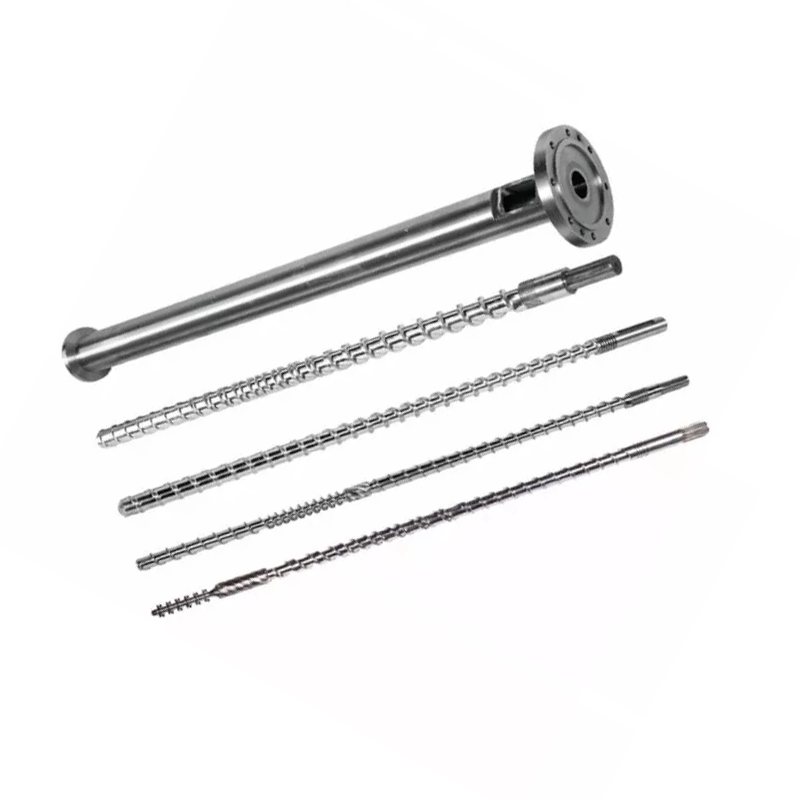
Subarril de tornillo de moldeo por inyeccióndecide la calidad del fundido, la consistencia del disparo y el tiempo del ciclo. A continuación: cómo seleccionar la geometría y el tratamiento de la superficie de su resina, cómo mantener el conjunto y cómo rastrear un defecto hasta el tornillo, el cilindro o el anillo de retención en lugar de perseguirlo a través de los ajustes de la máquina. Nuestros tornillos de inyección nitrurados de 38CrMoAlA llevan una capa de nitrurado de 0,5 a 0,8 mm a 950 a 1050 HV, son aptos para PE, PP, PS y ABS, y soportan hasta un 30 % de fibra de vidrio. Más allá de eso, o sobre resina corrosiva, el orificio necesita una pulverización de aleación dura a 62 HRC. Si la salida cayó y los ciclos se alargaron, lea la tabla de solución de problemas antes de tocar otro punto de ajuste.

¿Qué es un barril de tornillo de moldeo por inyección?
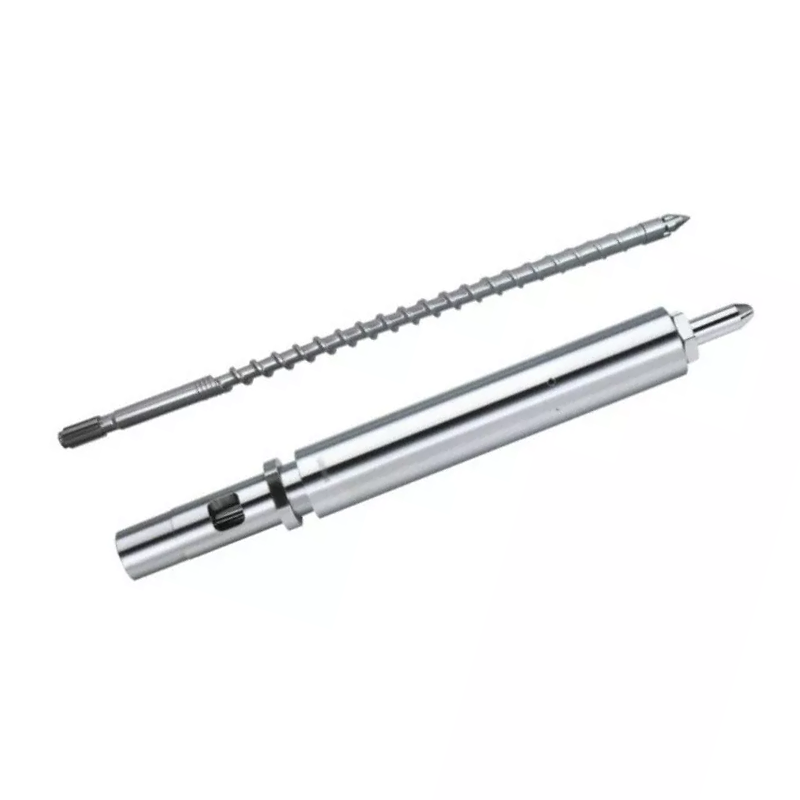
El tornillo y el cilindro forman la unidad de plastificación de la máquina de moldeo por inyección. Juntos, toman gránulos sólidos de la tolva, los derriten, los mezclan hasta obtener una masa fundida uniforme, miden una dosis exacta y la inyectan en el molde. Cada pieza que produce su máquina pasa por este par.
Los moldeadores reemplazan las boquillas, ajustan los moldes y ajustan las temperaturas durante semanas antes de examinar la unidad de plastificación. Ese orden es al revés. Cuando el tornillo o el cilindro se desgastan, ningún punto de ajuste en el controlador devuelve el proceso.
El papel del tornillo en la plastificación
El tornillo hace la mayor parte de la fusión y no con las bandas calentadoras. El calor del barril contribuye, pero el mecanismo de fusión dominante escalor cortante: el tornillo arrastra el polímero contra la pared caliente del barril y la fricción genera calor dentro del propio material. Es por eso que la geometría del tornillo cambia la temperatura de fusión incluso cuando sus puntos de ajuste no se mueven.
El tornillo también mide el tiro. Gira para plastificar, se retrae cuando la masa fundida se acumula frente a la punta y luego se detiene. La distancia a la que se retrae es el tamaño de su disparo. Cualquier material fundido que se filtre hacia atrás sobre los vuelos o más allá del anillo de retención corrompe esa medición.
Finalmente, el tornillo inyecta. Deja de girar y avanza como un émbolo, forzando el derretimiento a través de la boquilla. Esta doble función, giratoria y alternativa, separa un tornillo de inyección de un tornillo de extrusión.
El papel del barril en la transferencia y contención del calor
El cañón es un recipiente a presión de precisión con un orificio calentado. Contiene presión de inyección, transfiere calor de las bandas al polímero y proporciona la pared dura contra la cual el tornillo corta el material.
Su orificio debe permanecer redondo, recto y dimensionalmente ajustado. Cuando el calibre se sobredimensiona, aumenta el espacio libre entre la hélice y la pared del cañón. Luego, la masa fundida se filtra hacia atrás sobre los tramos en lugar de avanzar, y la tasa de plastificación disminuye.
El calentamiento del barril se realiza por zonas, generalmente alimentación, compresión y medición, cada una con su propio controlador y termopar. Un termopar desviado en una zona puede cocinar material durante meses mientras la pantalla indica normal.
Cómo funcionan juntos el tornillo y el barril como un sistema
Las dos partes funcionan como un par coincidente y el número que describe el par esjuego radial: la mitad de la diferencia entre el diámetro del cañón y el diámetro de la hélice.
El espacio libre es pequeño por diseño. La regla general de la industria para un juego nuevo es aproximadamente 0,001 pulgada de espacio libre por lado por cada pulgada de diámetro de tornillo. En un tornillo de 60 mm (aproximadamente 2,36 pulgadas), eso aterriza cerca de 0,06 mm por lado. Su dibujo de construcción es la autoridad y siempre debe ser el número con el que lo compara.
Esa pequeña brecha realmente funciona. Obliga al polímero a cortarse contra la pared del cañón en lugar de deslizarse. Si se duplica el espacio libre, el corte se debilita, la fusión se ralentiza, la producción disminuye y la máquina intenta compensar con calor que no debería necesitar.
Reemplazar una sola pieza rara vez repara un par desgastado. Un tornillo nuevo dentro de un cilindro desgastado restaura sólo la mitad del espacio perdido y el desajuste desgasta la pieza nueva más rápido de lo debido.
Anatomía de un tornillo de moldeo por inyección
Un tornillo de inyección estándar se divide en tres zonas más un conjunto de punta. Cada zona tiene un trabajo y cada una falla de una manera que puedes reconocer.
| Zona | Profundidad del canal | Trabajo | ¿Cómo se ve el fracaso? |
|---|---|---|---|
| Alimentar | Profundo | Recoja los pellets y llévelos hacia delante. | Puente, hambre, alimentación errática, recuperación inconsistente |
| Compresión (transición) | superficial | Compactar y fundir el polímero contra la pared del barril. | No se funde, se mezcla mal, esta zona se desgasta primero |
| Medida | Poco profundo | Homogeneizar y bombear una masa fundida consistente | Variación de disparo, picos de temperatura. |
| Anillo de punta y control | — | Sello contra reflujo durante la inyección. | Deriva del tamaño del tiro, tiros cortos, pérdida de amortiguación |
Zona de alimentación
Los canales profundos recogen los pellets de la garganta de la tolva y los mueven hacia adelante como sólidos. Esta zona no se derrite mucho. Transmite.
Los problemas de alimentación se disfrazan de problemas de fusión. Si los gránulos se acumulan en la garganta o la sección de alimentación se calienta demasiado y los gránulos se ablandan y se pegan antes de tiempo, el tornillo se muere de hambre. El tiempo de recuperación varía y el tamaño del tiro sigue. Verifique el enfriamiento de la garganta de alimentación antes de culpar a la geometría.
Zona de compresión (transición)
El canal se vuelve menos profundo en este tramo. Esa profundidad presiona el polímero contra la pared caliente del barril y genera el calor cortante que provoca la fusión.
La zona de compresión es donde se concentra el desgaste. La presión alcanza su punto máximo aquí y las cargas abrasivas se muelen con más fuerza aquí. Cuando mides un tornillo desgastado, aquí es donde primero encuentras los números.
Zona de medición
Los canales poco profundos y de profundidad constante homogeneizan la masa fundida y la bombean hacia adelante a una presión constante. Esta zona determina la consistencia entre disparos.
El desgaste de la zona de medición se manifiesta como variación de disparo y aumento de la temperatura de fusión en los mismos puntos de ajuste. El tornillo trabaja más para mover el mismo material.
Punta de tornillo, anillo de retención y válvula antirretorno
El conjunto del anillo de retención, a veces llamado válvula de retención, merece más atención de la que recibe. Se asienta en la punta del tornillo y hace un trabajo: durante la inyección sella, por lo que la masa fundida ingresa al molde en lugar de regresar al tornillo.
Cuando deja de sellar, obtienes variaciones en el tamaño de los disparos, disparos cortos y una amortiguación que desaparece. Los moldeadores pasan semanas ajustando la presión de inyección, el tiempo de espera y la temperatura para lograr esto. Nada de esto funciona, porque la masa fundida se escapa hacia atrás a través de un anillo desgastado.
Tres señales apuntan específicamente al anillo de control. La amortiguación varía de un disparo a otro en lugar de permanecer constante. El peso del disparo se desplaza mientras la máquina informa de una recuperación normal. Y un proceso repetible de repente se vuelve errático sin ningún cambio en la resina o el fraguado.
Parámetros clave de geometría del tornillo
Cuatro números describen un tornillo de inyección. Entiéndalos y la cotización de un proveedor dejará de ser una caja negra.
Relación L/D: definición, fórmula y valores recomendados por resina
relación L/Des la longitud de trabajo del tornillo dividida por su diámetro exterior. Un tornillo 22 veces más largo que ancho tiene un L/D de 22:1. La fórmula es simplemente L dividida por D, y la relación aumenta con el tamaño: un tornillo de 50 mm en proporción 22:1 tiene una longitud útil de 1100 mm.
L/D controla cuánto espacio tiene el tornillo para fundir, mezclar y homogeneizar. Más tiempo proporciona más capacidad de fusión y mejor mezcla. Más corto da menos tiempo de residencia, lo que protege las resinas sensibles al calor.
Los tornillos de inyección son más cortos que los tornillos de extrusión. El tornillo prepara un disparo a la vez en lugar de bombear continuamente, y el material se deposita en el cañón entre disparos. EnMoldeo por inyección de relación L/DEn la práctica, la mayoría de las máquinas se encuentran entre 18:1 y 25:1, siendo común entre 20:1 y 22:1 en máquinas de uso general.
Las resinas sensibles al calor, como el PVC, favorecen el extremo más corto, por lo que el material pasa menos tiempo caliente. Los plásticos de ingeniería que necesitan una fusión completa favorecen el extremo más largo. Nuestra guía de relación L/D cubre las compensaciones en profundidad.
Relación de compresión: cómo afecta el calor cortante y la calidad de la fusión
Relación de compresióncompara la profundidad del canal en la zona de alimentación con la profundidad del canal en la zona de medición. Un tornillo con un canal de alimentación tres veces más profundo que su canal de dosificación tiene una relación de compresión de 3:1.
La relación de compresión establece la fuerza con la que el tornillo trabaja el material. Una mayor compresión significa más cizallamiento, más calor mecánico y una fusión más agresiva. Una compresión más baja trata el polímero con suavidad.
Combínelo con la resina, no con la preferencia por un número mayor. Las poliolefinas de baja viscosidad necesitan un corte positivo para fundirse limpiamente. Las resinas sensibles al calor, como el PVC, el PC y el POM, se degradan bajo el efecto de cizallamiento que el PE ignoraría. Nuestra guía de relación de compresión funciona en todos los rangos.
Profundidad de vuelo, ancho del canal y su impacto en la producción
La relación de compresión es una relación y dos tornillos con la misma relación pueden comportarse de manera diferente. Las profundidades absolutas importan.
Un canal de medición profundo mueve más material por revolución, lo que aumenta la tasa de plastificación, pero se mezcla menos completamente y produce una masa fundida menos uniforme. Un canal de medición poco profundo se mezcla mejor y ofrece una temperatura más constante, con una menor producción por vuelta.
El ancho del vuelo y el ángulo de la hélice afectan la eficiencia del transporte y el corte que el material ve en el aterrizaje del vuelo. Estos son detalles de diseño que usted especifica al describir su proceso a un diseñador de tornillos, no números que debe elegir de una tabla.
Relación entre el diámetro del tornillo y el tamaño del disparo
El diámetro del tornillo determina la capacidad de disparo de la máquina. Un tornillo más grande desplaza más volumen por milímetro de recorrido hacia adelante, por lo que ofrece un mayor disparo.
La regla práctica es una banda de comodidad, no un límite estricto. Si se realiza una inyección que utiliza una pequeña fracción de la capacidad del cañón, el material permanece en el cañón durante demasiado tiempo, circulando por el calor y degradándose. Si funciona casi a plena capacidad, perderá la protección necesaria para empacar de manera consistente.
La mayoría de los moldeadores apuntan a un tiro en algún lugar en el medio del alcance utilizable del cañón. Si su pieza queda fuera de esa banda, la solución correcta es un diámetro de tornillo diferente, no un ajuste de máquina más duro.
Aquí está nuestra tabla de dimensiones publicada, que muestra cómo la capacidad de disparo sigue el tamaño del tornillo y del cañón en toda la gama que construimos. Úselo para ubicar su máquina o para verificar el diámetro que le cotiza un proveedor.
| Disparo (g) | Tornillo Ø × longitud (mm) | Barril Ø × longitud (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
Dos cosas para leer. La capacidad de disparo aumenta con el diámetro, como exige la física. Y el diámetro exterior del cilindro crece con él, por lo que un tornillo más grande nunca es una mejora gratuita: es una clase de tamaño de máquina diferente.
Tipos de tornillos de moldeo por inyección: ¿cuál necesita?
Cinco familias de tornillos cubren casi todas las aplicaciones de inyección. El correcto depende de su resina y de lo que exige su pieza.
| Tipo de tornillo | que hace | Lo mejor para | Debilidad |
|---|---|---|---|
| Propósito general (GP) | Vuelo único, tres zonas estándar. | PE, PP, PS, ABS, la mayoría de las resinas comerciales | Geometría comprometida; lucha con resinas exigentes |
| Barrera | El segundo tramo separa el lecho sólido del estanque derretido | Mejor fusión, mayor rendimiento, piezas sensibles a la fusión | Cuesta más; exagerar con resinas fáciles |
| Mezclado/compuesto | Agrega secciones de mezcla Maddock o pin. | Masterbatch de color, compuestos cargados, piezas sensibles a las rayas | cizallamiento adicional; incorrecto para resinas sensibles al calor |
| Ventilado (dos etapas) | La zona de descompresión más el puerto de ventilación eliminan los volátiles | Resinas higroscópicas donde el secado no es práctico. | Complejo; El respiradero puede babear si no coincide. |
| específico de PVC | Baja compresión, superficies pulidas, sin puntos muertos | PVC rígido y flexible | Diseñado específicamente; no es un tornillo de uso general |
Tornillo de uso general (GP): ¿el más común, el mejor para?
El tornillo GP es un compromiso, y bueno. Funciona con PE, PP, PS y ABS de manera aceptable, lo que cubre la mayoría de las molduras de productos básicos. Los fabricantes de máquinas lo envían como estándar porque es el valor predeterminado más seguro cuando no saben qué ejecutará.
El compromiso le cuesta cuando la resina se vuelve exigente. Un tornillo GP sobre nailon relleno de vidrio se desgasta rápidamente. Un tornillo GP sobre PVC rígido degrada el material. Un tornillo GP empujado para obtener el máximo rendimiento en una pieza de pared delgada proporciona un derretimiento. Cuando cualquiera de estos describe su proceso, un tornillo diseñado específicamente se amortiza solo con chatarra.
Tornillo de barrera: mejor separación y homogeneidad del material fundido
Un tornillo de barrera añade un segundo tramo a través de la zona de fusión. Ese vuelo separa físicamente los gránulos sólidos restantes de la masa fundida ya formada y mantiene los sólidos presionados contra la pared caliente del barril donde continúan derritiéndose.
Sin una barrera, las partículas sólidas se esconden dentro del baño de fusión, aisladas de la pared, y pueden sobrevivir hasta la boquilla sin derretirse. Con uno, la fusión termina de manera más completa y consistente.
La recompensa es una mejor uniformidad de la masa fundida con la misma o mayor producción, lo que se traduce en menos derretidos, un control de disparo más estricto y una ventana de proceso más amplia. Los moldeadores que procesan empaques de paredes delgadas, piezas ópticas o cualquier cosa sensible a la fusión deben solicitar uno por su nombre.
Tornillo de mezcla/composición: para materiales Masterbatch de color y rellenos
Los tornillos mezcladores agregan una sección de mezcla dedicada, generalmente cerca de la punta. Las secciones Maddock (estriadas) fuerzan la fusión a través de espacios estrechos, rompiendo las partículas no fundidas mediante cizallamiento. Los mezcladores de pasadores dividen y recombinan el flujo, distribuyendo color y relleno.
Utilice uno cuando las rayas de color sean un problema de calidad, cuando la dispersión del masterbatch sea importante o cuando la distribución del relleno impulse el rendimiento de la pieza. La contrapartida es el cizallamiento añadido, lo que hace que las secciones de mezcla sean la elección equivocada para resinas sensibles al calor que ya están cerca de su límite de degradación.
Tornillo ventilado/desgasificador: para resinas higroscópicas
Un tornillo ventilado ejecuta dos etapas. La primera etapa se funde, luego el canal se profundiza abruptamente, haciendo caer la presión de fusión a casi cero en un puerto de ventilación cortado en el barril. Allí se escapan la humedad y los volátiles, a menudo al vacío. Luego, la segunda etapa represuriza la masa fundida para inyección.
Esto funciona para resinas higroscópicas donde el secado no es práctico o poco confiable. También conlleva riesgos: si las dos etapas no coinciden, la masa fundida sale por el puerto de ventilación en lugar de gas. Un tornillo ventilado y un cilindro ventilado deben diseñarse juntos, por lo que se especifican como un conjunto y no se actualizan casualmente.
Diseño de tornillos específicos para PVC: por qué los tornillos estándar fallan con el PVC
El PVC rígido castiga un tornillo estándar de dos maneras a la vez. Se degrada bajo cizallamiento, liberando cloruro de hidrógeno, que luego corroe el acero sobre el que se apoya. El daño comienza antes de que el operador vea un defecto.
Un tornillo de PVC responde a ambas amenazas. La baja compresión mantiene el corte suave. Las superficies pulidas y una geometría sin puntos muertos evitan que el material se estanque y se cocine. El conjunto casi siempre necesita resistencia a la corrosión en el tratamiento superficial, no sólo resistencia al desgaste. NuestroGuía de barril de tornillo de PVCcubre la química y nuestrabarriles cónicos de doble tornillosirva PVC en el lado de extrusión.
Cómo seleccionar el cilindro de tornillo adecuado para su resina
La selección de la resina influye en todas las demás decisiones de la página: geometría, acero y superficie. Lea la tabla, luego lea las notas debajo de ella, porque las notas contienen las advertencias.
| Resina | L/D típico | Relación de compresión típica | Tipo de tornillo | notas especiales |
|---|---|---|---|---|
| PP/PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | médico de cabecera o barrera | Indulgente. Necesita corte positivo para derretirse limpiamente |
| PD/CADERAS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | médico de cabecera | Baja viscosidad, se funde fácilmente. Mezcla suave en HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | médico de cabecera o barrera | Amorfo. Observe el calor cortante, las rayas se ven fácilmente |
| PC y plásticos de ingeniería | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barrera o GP, bajo corte | Alta temperatura de fusión, ventana estrecha. L/D más largo, compresión suave |
| PVC rígido | 18:1 – 20:1 | 1,6:1 – 2,5:1 | específico de PVC | La resistencia a la corrosión no es opcional. Corto tiempo de residencia |
| flexibles de PVC | 18:1 – 20:1 | 2,0:1 – 2,8:1 | específico de PVC | Más indulgente que rígido, pero aún corrosivo |
| PET (preforma) | 20:1 – 24:1 | Dosificación baja y precisa | PET especialmente diseñado | Secarlo o degradarlo. Bajo cizallamiento, residencia mínima, superficies pulidas. |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, bajo cizallamiento | Se degrada marcadamente si se sobrecalienta. Control preciso de la temperatura |
| Relleno de vidrio / abrasivo | Por resina base | Por resina base | Tipo de base + superficie dura | La geometría sigue la resina base. Elsuperficiees lo que cambia: volverse bimetálico |
Cómo utilizar esta tabla:Estos son rangos y puntos de partida típicos publicados, no especificaciones. Su máquina, su calidad, su pieza y su producción cambian los números. Un diseñador de tornillos confirma la geometría final comparándola con su proceso real. Nunca ordenes en una mesa genérica sin esa conversación.
PP y PE: Semicristalino, cizallamiento moderado
Las poliolefinas son el caso fácil. Toleran el corte, se derriten sobre una ventana amplia y perdonan un tornillo GP. Una compresión de moderada a alta funciona bien, porque estas resinas de baja viscosidad necesitan un corte positivo para fundirse limpiamente en lugar de deslizarse medio fundidas.
Empuje la salida con fuerza en paredes delgadas y un tornillo de barrera gana su costo al entregar una fusión más completa a la misma velocidad.
ABS y PS: amorfo, observe el calor cortante
Las resinas amorfas se ablandan en un rango en lugar de fundirse en una punta afilada. PS funciona con baja compresión porque se derrite muy fácilmente. El ABS necesita más cuidado: muestra rayas y grietas cuando se degrada, y la razón suele ser el calor cortante.
Si las piezas de ABS se rayan y sus puntos de ajuste parecen correctos, sospeche del corte antes de sospechar de la secadora. Una relación de compresión agresiva en una resina amorfa sensible al calor produce sus propios defectos.
PC y plásticos de ingeniería: alta temperatura, L/D más prolongado
El PC, el nailon, el PBT y sus parientes se derriten y se degradan muy por encima de eso. Necesitan una fusión completa, lo que aboga por un L/D más prolongado, pero también penalizan el tiempo de residencia, lo que desaconseja mantener la masa fundida en un barril grande.
La resolución es L/D más larga con una compresión suave y una toma del tamaño correcto. Si el tamaño de disparo es incorrecto en la PC, el material pasará por el calor hasta que se ponga amarillo, sin importar qué tan bueno sea el tornillo.
PVC rígido y flexible: la resistencia a la corrosión es fundamental
Todo lo anterior sobre el PVC se aplica a la selección. El PVC rígido se ubica en el extremo inferior tanto de L/D como de compresión, porque el tiempo y el corte son enemigos. El tratamiento de la superficie debe resistir la corrosión, no sólo la abrasión, y eso cambia la elección de la aleación dentro de un cilindro bimetálico.
PET y POM: bajo cizallamiento y control preciso de la temperatura
El PET es higroscópico. El agua en la masa fundida hidroliza las cadenas de polímero, reduce la viscosidad intrínseca y deja las preformas quebradizas y turbias mientras la máquina parece funcionar bien. Seque la resina adecuadamente, utilice un corte bajo, mantenga la residencia corta y especifique superficies pulidas para que no se formen depósitos.
El POM tolera la compresión normal, pero se degrada drásticamente cuando se sobrecalienta y sus productos de degradación son peligrosos. El control de la temperatura y la disciplina del tiempo de residencia importan más que una geometría inteligente.
Materiales rellenos de vidrio y abrasivos: la línea 30%
Aquí está la regla más clara de la página, y es un número, no un sentimiento.Fibra de vidrio hasta un 30%: un juego de 38CrMoAlA nitrurado se encarga de ello.Construimos y clasificamos nuestros tornillos de inyección nitrurados exactamente para eso, los templamos y revenimos y luego los nitruramos con gas hasta obtener una caja de 0,5 a 0,8 mm a 950-1050 HV.
Por encima del 30% de vidrio, o con carga mineral y retardante de llama encima, la superficie tiene que cambiar.La carcasa nitrurada es una capa de difusión y el relleno abrasivo la atraviesa mucho antes de lo que merece el acero que se encuentra debajo.
Ahí es cuando unbarril de tornillo bimetálicodeja de ser una mejora y se convierte en la especificación correcta: se roció una aleación dura en todo el círculo alrededor de la zona de desgaste del orificio, lo que llevó la dureza interior a 62 HRC. La geometría todavía sigue la resina base. Sólo cambia la superficie. Nuestroguía bimetálica vs nitruradafunciona a través de la lógica de costos.
Tipos de barriles, materiales y tratamientos de superficie
El cañón no falla dramáticamente. Se abre silenciosamente y se lleva consigo su producción. El material y la superficie deciden cuánto tiempo lleva.
Barril de acero nitrurado estándar: aplicaciones y límites
La nitruración difunde nitrógeno en la superficie del acero, formando una carcasa dura. Nitruramos con gas nuestros tornillos de inyección de 38CrMoAlA a 500-560 °C, produciendo una capa nitrurada de 0,5 a 0,8 mm de espesor a 950-1050 HV. Esto aumenta la resistencia al desgaste entre un 30% y un 40% con respecto al acero sin tratar.
El acero base se templa y revende primero, lo que aumenta la resistencia al desgaste por corte en un 50% por sí solo. Juntos, esos dos pasos dan una vida útil de aproximadamente 10.000 a 20.000 horas en resinas no corrosivas como PE y PP.
Su límite es la profundidad del caso. Una vez que la abrasión atraviesa la capa nitrurada, el núcleo más blando que se encuentra debajo se desgasta rápidamente. Calificamos nuestros tornillos de inyección nitrurados para compuestos reforzados con fibra de vidrio hasta un 30 % (PA más fibra de vidrio, por ejemplo). Por encima de eso, o con resinas corrosivas, la carcasa nitrurada queda superada y la superficie tiene que cambiar.
Barril bimetálico: construcción, costo y cuándo vale la pena
Un cilindro bimetálico mantiene un cuerpo de aleación de acero y fusiona una aleación de desgaste separada en el orificio. En nuestros cañones rociamos aleación dura alrededor de todo el círculo de la zona de desgaste del orificio, lo que eleva la dureza interior a 62 HRC.
Se trata de un tipo de protección diferente a la nitruración. Una caja nitrurada es una capa de difusión medida en fracciones de milímetro. Un orificio de aleación rociado o fundido es una capa de metal diferente y un relleno abrasivo debe atravesarlo todo.
La aleación se selecciona según la amenaza. Las superficies ricas en carburo y carburo de tungsteno resisten la abrasión del vidrio y las cargas minerales. Las aleaciones que contienen níquel resisten la corrosión del PVC y los compuestos retardantes de llama. Elija la aleación equivocada y habrá pagado por un cañón bimetálico que resuelve el problema equivocado.
Vale la pena siempre que su alimento sea abrasivo o corrosivo. La aritmética es simple: si un juego bimetálico dura varias veces más que uno nitrurado en su material, el precio de compra más alto se divide en un costo anual más bajo, antes de contar la chatarra y el tiempo de inactividad que evita.
Barril segmentado versus monolítico: flexibilidad versus precisión
Un cañón monolítico (de una pieza) se fabrica a partir de un solo cuerpo. Mantiene mejor la rectitud y la concentricidad, y es la norma para el moldeo por inyección, donde la precisión impulsa la consistencia del disparo.
Los cañones segmentados se unen a partir de secciones, lo que permite reemplazar una sección desgastada sin desechar todo el cañón y permite colocar los puertos de ventilación de manera flexible. El oficio es la alineación: cada unión es una oportunidad para la desalineación, y las máquinas de inyección son menos indulgentes con eso que las extrusoras de compuestos.
Acero base y las opciones de superficie que lo soportan
38CrMoAlAes el acero base con el que mecanizamos nuestros tornillos de inyección y es el acero predeterminado de la industria por una razón. Su química de cromo-molibdeno-aluminio está diseñada para la nitruración: el aluminio forma nitruros duros y estables en la carcasa, mientras que el núcleo se mantiene resistente.
El acero base soporta la carga mecánica. La superficie de encima se desgasta y ahí es donde reside la verdadera elección. como unfabricante de barriles de tornilloSuministramos toda la gama de superficies y cada una responde a una amenaza diferente:
- nitruración— Capa de 0,5 a 0,8 mm a 950 a 1050 HV. Resinas limpias, fibra de vidrio hasta un 30%.
- Superficie bimetálica— aleación dura fundida alrededor de la zona de desgaste del orificio, orificio a 62 HRC. Servicio abrasivo y corrosivo.
- Pulverización de carburo de tungsteno— para los casos de abrasión más difíciles.
- cromado— una superficie lisa y fácil de despegar. Ayuda con los cambios de color y el pegado, no con la abrasión intensa.
- Acero inoxidable— cuando los requisitos son más bien la resistencia a la corrosión o la pureza del material que el desgaste.
Nuestra guía de materiales de cilindros de tornillo compara los aceros base en su totalidad.
Tratamientos superficiales comparados
| Material/tratamiento | Dureza | Resistencia al desgaste | Resistencia a la corrosión | Lo mejor para |
|---|---|---|---|---|
| 38CrMoAlA, nitrurado | 950–1050 HV, capa de 0,5–0,8 mm | Bien | Moderado | PE, PP, PS, ABS; Fibra de vidrio hasta un 30%. El default económico |
| Superficie bimetálica | Diámetro interior de 62 HRC | Excelente | Bien | Relleno de vidrio por encima del 30 %, relleno mineral, triturado, servicio abrasivo |
| Pulverización de carburo de tungsteno | muy alto | Excelente | Bien | Los casos de abrasión más difíciles |
| Superficie de aleación a base de níquel | Seleccionado por formulación | Bien | Excelente | PVC, fluoropolímeros, retardantes de llama. |
| Cromado duro | Duro, muy delgado | Moderado | Bien | Liberación suave, cambios de color más fáciles, antiadherente. |
| Acero inoxidable | Por grado | Moderado | Excelente | Aplicaciones basadas en corrosión o pureza |
Especifique la superficie para la alimentación más sucia por la que realmente pasará la línea, no la más limpia. Especificar el caso limpio es la forma más común en que un nuevo conjunto muere antes de tiempo.
Mantenimiento: cómo aprovechar cada hora que puede dar el equipo
El mantenimiento no revierte el desgaste. Le impide agregar desgaste evitable además del inevitable y le brinda los datos para planificar el reemplazo en lugar de reaccionar ante él.
Lista de verificación de inspección de rutina
| Frecuencia | Que comprobar | Por qué |
|---|---|---|
| cada turno | Temperatura de fusión versus normal, tiempo de recuperación, consistencia del cojín, carga del motor | Estos se desplazan antes de que aparezcan los defectos. |
| Cada cambio de material o color. | Purgar completamente; Inspeccione la purga en busca de motas negras o material degradado. | Las motas significan puntos muertos o degradación en alguna parte |
| Mensual | Verificar termopares y bandas calefactoras; comprobar el enfriamiento de la garganta de alimentación | Un sensor a la deriva cocina material durante meses sin que nadie se dé cuenta |
| Siempre que el tornillo esté fuera | Mida el diámetro exterior del vuelo y el diámetro interior del cañón en las posiciones marcadas; inspeccionar el anillo de control | El tornillo ya está afuera. Diez minutos de medición son datos gratuitos |
| Al menos una vez al año (servicio abrasivo o corrosivo) | Extracción planificada: medición del desgaste total, verificación de alineación, registro de las lecturas | El uso de relleno, PVC y remolido se desgasta mucho más rápido que la resina limpia. |
Procedimiento de purga adecuado al cambiar resinas o colores
Purga antes de cada parada y de cada cambio, sin excepciones en los días de mayor actividad. El material que se deja enfriar dentro del barril se degrada, se hornea en las superficies y regresa más tarde como motas negras en la pieza del cliente.
Utilice un compuesto de purga comercial para cambios de color, paradas y antes de cambiar a un polímero sensible al calor. Virgin PE o PP maneja transiciones rutinarias entre materiales compatibles. Las resinas de alta temperatura como PC y PMMA se adhieren con más fuerza y necesitan una purga más agresiva.
Purga antes de apagar, no sólo antes de arrancar. Lo que dejas en un barril de enfriamiento se convierte en el problema con el que luchas en la próxima puesta en marcha.
Cómo medir la holgura entre el tornillo y el barril
Esta es la medida que convierte la opinión en hechos y la mayoría de las tiendas la omiten.
- Saque y limpie el tornillo.Caliente, con herramientas de latón o cobre. Nunca raspadores de acero, que cortan la superficie tratada de la que depende el tornillo.
- Marcar posiciones de medicióna lo largo de la longitud de trabajo: avance, transición y dosificación al mínimo.
- Medir vuelo ODcon un micrómetro exterior en cada posición, tomando lecturas en varios puntos alrededor de la circunferencia para detectar el desgaste desigual.
- Medir el diámetro interior del cañóncon un calibre de orificios en posiciones y profundidades coincidentes.
- Calcular el juego radial:reste el diámetro exterior del vuelo del diámetro interior y divídalo por dos.
- Comparar con el dibujo de construccióny registre cada lectura con la fecha y las horas de ejecución.
Interprete el resultado con respecto a la autorización original, no con respecto a un número universal. Una regla de taller útil: cuando el espacio libre haya aumentado aproximadamente al doble del valor de construcción, o cuando la producción haya disminuido notablemente con la misma velocidad del tornillo, comience a planificar el reemplazo. Nuestra guía de medición paso a paso cubre el método con todo detalle.
Programa de limpieza y tipos de compuestos de purga
Haga coincidir el compuesto con el trabajo. Purgas mecánicas (sin abrasivos) exfoliantes de alta viscosidad. Las purgas químicas atacan el material degradado y el carbono. Las purgas espumosas se expanden para alcanzar puntos muertos que el flujo laminar no alcanza.
Los intervalos de limpieza profunda dependen de la resina. Los polímeros de alta temperatura generan carbono más rápido y necesitan una purga profunda más frecuente. Independientemente de lo que ejecute, mantenga el intervalo programado en lugar de esperar a que los puntos negros lo programen por usted.
Cuándo reparar versus cuándo reemplazar
Compare el costo por año de servicio, no los dos precios. Una reconstrucción que cuesta la mitad pero que rinde un tercio de los años es la opción costosa disfrazada.
La reparación se inclina hacia la derechacuando el desgaste es dimensional y moderado, el metal base está en buen estado, esta es la primera reconstrucción y la geometría aún se adapta a su resina.
El reemplazo se inclina hacia la derechacuando la corrosión se ha hundido profundamente, cuando el tornillo ya ha sido reconstruido antes, cuando su material cambió y la geometría anterior ya no encaja, o cuando el juego es de un tamaño común cuyo precio de reemplazo se acerca al presupuesto de reparación.
Nuestra guía de reparación versus reemplazo presenta la tabla de decisiones completa.
Almacenamiento y manipulación adecuados de los barriles de tornillos de repuesto
Un juego de repuesto sólo es útil si está recto y limpio cuando lo necesites. Guarde los tornillos horizontalmente con soporte a lo largo, nunca apoyados en la punta. Cúbrelos contra el óxido, mantenlos cubiertos y guarda la hoja de especificaciones y las cifras de dureza medidas con la pieza.
La estrategia de rotación de juegos de repuestovale más que cualquier tarifa de agilización y casi ningún proveedor le dirá esto. Compre el reemplazo antes de que falle el conjunto actual. Ejecute el nuevo conjunto, envíe el antiguo para su reconstrucción mientras continúa la producción y mantenga el conjunto reconstruido en el estante como repuesto.
Ahora posee una rotación sin tiempo de inactividad no planificado y cada reemplazo futuro se realiza según su horario en lugar de a las 2 a. m. de un sábado. La estrategia cuesta un conjunto de capital de trabajo y lo reembolsa la primera vez que no se produce una avería.
¿Es el proceso o la máquina? Una puerta de decisión
Esta es la sección que ningún competidor escribe y le ahorrará más tiempo que el resto de esta guía combinado.
Cuando aparece un defecto en el moldeado, la mayoría de los equipos recurren a la configuración de la máquina. Temperatura, contrapresión, velocidad de inyección, tiempo de espera. A veces eso es correcto. Pero cuando la unidad plastificante se desgasta, ningún ajuste recupera el proceso y las semanas desaparecen en una búsqueda que nunca podría tener éxito.
Ejecute esta puerta antes de tocar otro punto de ajuste.
1. ¿Cambió algo?¿Nuevo lote de resina, nuevo colorante, nueva proporción de triturado, nuevo molde, una configuración que alguien ajustó? En caso afirmativo, persiga el cambio. Este es un problema de proceso hasta que se demuestre lo contrario.
2. ¿El defecto apareció repentinamente o apareció lentamente a lo largo de semanas?Puntos repentinos por un cambio o un componente roto. Puntos graduales de desgaste. El desgaste no llega de la noche a la mañana.
3. ¿La banda es consistente tiro a tiro?Un cojín inconsistente es el anillo de cheques que habla. Inspeccionarlo antes que nada.
4. ¿Ha disminuido la producción con la misma velocidad del tornillo o se ha prolongado el tiempo de recuperación?Ambos apuntan a la holgura, es decir, al desgaste del tornillo o del cilindro. La configuración no puede restaurar la autorización perdida.
5. ¿Está aumentando la temperatura de fusión si los puntos de ajuste no cambian?El tornillo genera calor de corte adicional, generalmente porque trabaja más contra una holgura desgastada.
6. ¿Vuelven las motas negras después de cada limpieza?El material se está alojando en un punto muerto. En un equipo más antiguo, ese punto muerto a menudo es un espacio desgastado que alberga fusión degradada.
Tres o más respuestas “sí” a las preguntas 3 a 6 significan que la máquina le está indicando que la unidad plastificante está desgastada. Deja de sintonizar. Tire del tornillo y mídalo.
La medición dura una hora. Buscar un defecto mecánico a través de la configuración lleva semanas y nunca converge porque la respuesta nunca estuvo en el controlador.
Guía de solución de problemas con tabla de causa raíz
Cada defecto a continuación puede provenir del proceso o del desgaste mecánico. La tabla nombra lostornillo y barrilcausa raíz, porque esa es la mitad que todos los demás omiten.
| Problema | Síntoma | Causa raíz del tornillo/barril | Acción correctiva |
|---|---|---|---|
| Rayas negras/marcas de quemaduras | Manchas o rayas oscuras en la pieza; peor después de una parada | Material degradado alojado en un espacio desgastado o en un punto muerto; orificio ranurado; superficie del tornillo dañada | Purga profunda. Si las motas regresan, tire e inspeccione. Verifique si hay rayaduras y holgura desgastada. Reemplazar si el conjunto alberga material. |
| Tamaño de tiro inconsistente / tiros cortos | El peso del disparo se desvía; El cojín varía de un disparo a otro. | Comprobar que el anillo no sella(más común); paletas desgastadas que dejan que el derretimiento se escape hacia atrás; diámetro del cañón sobredimensionado | Inspeccione primero el anillo de retención. Luego mida la holgura. Los ajustes no solucionarán una válvula de retención con fugas |
| Aumento de la temperatura de fusión | Temperatura de fusión real por encima de los puntos de ajuste; decoloración del material | Corte excesivo debido a una relación de compresión incorrecta; juego desgastado que hace que el tornillo trabaje más; termopar derivado | Verificar termopares. Verifique la velocidad del tornillo y la contrapresión. Si la geometría es incorrecta para la resina, el tornillo es la solución. |
| Recuperación lenta/plastificación larga | El tiempo de recuperación se alarga; el tiempo del ciclo crece | Holgura desgastada que reduce la eficiencia del bombeo; problema con la sección de alimentación; geometría incorrecta para la resina | Primero verifique el enfriamiento de la garganta de alimentación y la alimentación de pellets. Luego mida el espacio libre contra el dibujo. |
| Carga creciente del motor/contrapresión | Los amperios del motor aumentan a salida constante; alarmas de par | Arrastre del tornillo en el orificio (desalineación, tornillo doblado); cizallamiento excesivo; resistencia de construcción de material degradado | Compruebe la alineación y la rectitud de los tornillos. Un tornillo doblado desgasta un lado del cilindro y también destruirá un cañón nuevo. |
| Degradación/decoloración del material | Coloración amarillenta, descamación, fragilidad, olor. | Tiempo de residencia demasiado largo (perdigones demasiado pequeños para el cañón); corte demasiado agresivo; puntos muertos sosteniendo material | Verifique la relación entre el tamaño del disparo y la capacidad del cañón. Reducir el corte. En resinas sensibles al calor, un tornillo de menor compresión puede ser la única solución real |
| Se deshace/partículas sólidas en parte | Motas duras; defectos similares a lentes; puntos débiles | Capacidad de fusión insuficiente: L/D demasiado corto, compresión incorrecta, salida empujada más allá de lo que el tornillo puede derretir o holgura desgastada | Reduzca la producción o actualice a un tornillo de barrera. Si el conjunto está desgastado, ningún ajuste recupera la fusión. |
| Rayas de color / mala dispersión | Color desigual; masterbatch no se dispersa | Sin sección de mezcla; tornillo desgastado que se mezcla mal; tornillo incorrecto para un compuesto relleno o coloreado | Especifique una sección de mezcla (Maddock o pin). Primero, confirme que el tornillo no esté simplemente desgastado. |
Rayas negras o marcas de quemaduras
El polímero degradado se aloja en algún lugar y se suelta en pedazos. Los escondites clásicos son espacios desgastados, un orificio rayado, un anillo de retención dañado y cualquier punto muerto donde el flujo se estanca.
Purga profunda primero. Si las motas vuelven después de una purga exhaustiva, el material no es simplemente un residuo. Está siendo fabricado continuamente por un punto en su máquina, y usted necesita tirar del tornillo y encontrarlo.
Tamaño de tiro inconsistente o tiros cortos
Compruebe el anillo antes de tocar un ajuste. Cuando la válvula antirretorno deja de sellar, la masa fundida se escapa hacia atrás durante la inyección y el disparo que la máquina pensó que medía no es el disparo que recibe el molde.
El regalo es el cojín. Un proceso consistente mantiene un colchón estable. Cuando el cojín se desplaza de un plano a otro, el derretimiento va a donde no debería.
La temperatura de fusión aumenta o es demasiado alta
Mida la masa fundida real con una sonda en lugar de confiar en los puntos de ajuste. Si la masa fundida real corre muy por encima de las zonas, el calor adicional proviene del corte, no de las bandas.
El calor cortante aumenta cuando la compresión es demasiado agresiva para la resina, cuando la velocidad del tornillo es demasiado alta, cuando la contrapresión es excesiva y cuando un tornillo desgastado tiene que trabajar más para mover el mismo material.
Recuperación lenta del tornillo/tiempo de plastificación prolongado
Comience en la tolva. Los pellets puente, una garganta de alimentación sobrecalentada y un enfriamiento inadecuado del alimento privan al tornillo y estiran la recuperación, y ninguno de ellos es un defecto del tornillo.
Si el alimento es saludable y la recuperación aún es lenta, mida el aclaramiento. Un tornillo que ha perdido su eficiencia de bombeo debido al desgaste tarda más en llenar el mismo tiro y el tiempo del ciclo lo refleja.
Carga creciente del motor o contrapresión
El aumento de amperios a salida constante significa que algo se está resistiendo. Un tornillo doblado que se arrastra dentro del orificio es el caso peligroso: desgasta un lado del cañón, y un tornillo nuevo instalado contra esa desalineación se desgasta de la misma manera y con el mismo calendario.
Verifique la rectitud y la alineación antes de ordenar cualquier cosa. El desgaste unilateral del orificio es la huella dactilar.
Degradación o decoloración del material
Predominan dos causas: el material está demasiado caliente o ha estado caliente durante demasiado tiempo. El segundo es el que la gente extraña.
Un trago que es demasiado pequeño para el barril deja que se derrita ciclo tras ciclo, cocinándose suavemente hasta que se ponga amarillo. El diseño sin tornillo fija un tiro de tamaño insuficiente en un cañón de gran tamaño. Corrija el diámetro del tornillo o traslade el trabajo a una máquina más pequeña.
Cómo pedir un cilindro de tornillo de repuesto
Ningún competidor cubre esto y es la pieza que los compradores realmente necesitan. Ya sea que realice el pedido al OEM o a un proveedor independientefábrica de barriles de tornillo, la misma información impulsa la cotización.
Dimensiones y especificaciones que debe proporcionar
- Marca y modelo de la máquina.Una foto de la placa de identificación es suficiente para confirmar las dimensiones de montaje y del extremo de transmisión.
- Diámetro del tornillo y relación L/D,de un dibujo o medido directamente.
- La resina, con contenido de carga.Esto impulsa el acero base y el tratamiento de la superficie más que cualquier otra cosa en la lista.
- Tamaño del disparo y ciclo del objetivo,por lo que la geometría se puede optimizar en lugar de copiar.
- Un dibujo o una muestra desgastada.Cualquiera de los dos funciona. Se puede medir una pieza desgastada y reconstruir la geometría completa.
- ¿Qué salió mal la última vez?Envíe el patrón de desgaste junto con la pieza. La pérdida suave de dimensiones indica abrasión. Las picaduras dicen corrosión. El desgaste unilateral indica alineación, que un tornillo nuevo no solucionará.
Ese último elemento es el que los compradores olvidan y es el que impide comprar una copia fiel de un fracaso.
Combinación OEM versus diseño personalizado: pros y contras
Una coincidencia OEMreproduce la geometría original. Es la decisión correcta cuando el tornillo original se adaptaba a su proceso y simplemente se desgastaba. Predecible, verificable frente al dibujo, sin revalidación de proceso.
Un diseño personalizadocambia la geometría para adaptarse a lo que realmente ejecuta hoy. Es la decisión correcta cuando el proceso avanzó y el tornillo no: agregó triturado, cambió a una calidad llena, cambió los objetivos de salida o el tornillo original nunca manejó bien su resina.
Solicitar una coincidencia OEM cuando el proceso ha cambiado reproduce el problema en acero nuevo. Solicitar un diseño personalizado cuando el original estaba bien agrega costo y revalidación sin costo alguno. El patrón de desgaste te indica en qué situación te encuentras.
Qué esperar al abastecerse de China
El plazo de entrega depende de la geometría, el tratamiento de la superficie y si existe un dibujo. Pídelo por escrito junto con tu cotización, y pregunta en qué empieza el reloj: confirmación del sorteo, o la orden de compra. No son la misma fecha y la diferencia suele ser de una semana.
Tres cosas que vale la pena precisar antes de comprometerse:
- Cuando comienza la producción.La ingeniería inversa de una muestra desgastada agrega tiempo antes de que se corte un solo chip. Un dibujo elimina ese paso.
- Qué aporta el tratamiento superficial.El recubrimiento bimetálico y la pulverización de carburo son pasos de proceso separados con su propia cola.
- Transporte marítimo, por separado.No está en el plazo de fabricación y es la cifra la que sorprende a quienes compran por primera vez.
Nuestra propia cotización es transparente por diseño: damos un costo estimado que cubre el producto, el envío y el mantenimiento continuo, para que no haya nada que descubrir más adelante. Obtendrá esa cotización dentro de las 12 horas.
Planifique el tiempo de entrega con la rotación de juegos de repuesto descrita anteriormente. Un juego ordenado desde un registro de desgaste se envía según su cronograma. Un juego encargado a una avería se envía contrarreloj, por vía aérea, a un precio que a nadie le gusta explicar.
Criterios de aceptación de calidad y puntos de inspección
Estos son los controles que separan a un proveedor real de uno barato. Pídelos por escrito antes de realizar el pedido y verifícalos cuando llegue el set:
- Diámetro exterior en múltiples puntos a lo largo de cada tramo
- Diámetro interior y cilindricidad
- Dureza superficial comovalor medido(HV o HRC), no es una especificación de catálogo
- Profundidad de la caja nitrurada o profundidad de la capa de aleación en un orificio bimetálico
- Concentricidad y rectitud
- Rugosidad superficial (Ra)
- Grado de acero base, confirmado
La dureza y la profundidad de la caja son las dos que más importan, y las dos que con mayor frecuencia se degradan silenciosamente. Una capa nitrurada a 950-1050 HV y 0,5-0,8 mm de profundidad es una especificación que puede exigir a un proveedor. La “nitruración” por sí sola no lo es.
Si una cotización queda muy por debajo de las demás, pregunte qué es el acero y hasta qué punto llega el tratamiento. Casi siempre es ahí donde se esconde la diferencia, y la devuelves con un uso temprano.
Nuestro tutorial completo de abastecimiento se encuentra en la guía de pedidos de barriles de tornillo personalizados.
¿Necesita un cilindro de tornillo de inyección personalizado o de reemplazo? Envíe su modelo de máquina, plano o muestra de desgaste. Cotizamos en 12 horas.
Obtenga una cotización de Screw BarrelPreguntas frecuentes
P: ¿Cuánto dura un cilindro de tornillo de moldeo por inyección?
R: En resinas no corrosivas como PE y PP, nuestros tornillos de inyección nitrurados de 38CrMoAlA funcionan aproximadamente entre 10 000 y 20 000 horas. Los compuestos rellenos de vidrio, PVC y triturado pesado reducen eso, y en qué medida depende del contenido y la producción del relleno. No corras el reloj y esperes: mide. Verifique el diámetro exterior del perfil y el diámetro interior con el plano de construcción al menos una vez al año en servicio abrasivo y registre la tendencia. La tendencia, no una cifra de horas, le indica cuándo pedir el siguiente juego.
P: ¿Cuál es el espacio libre estándar entre un tornillo y un cilindro?
R: No existe una cifra única, porque la holgura escala con el diámetro del tornillo. La regla general de la industria para un juego nuevo es aproximadamente 0,001 pulgadas de espacio radial por lado por cada pulgada de diámetro de tornillo, por lo que un tornillo de 60 mm aterriza cerca de 0,06 mm por lado. Tu dibujo de construcción es la autoridad. Como límite práctico de servicio, cuando la holgura medida haya aumentado a aproximadamente el doble del valor de construcción, o la producción haya disminuido notablemente a la misma velocidad del tornillo, planifique el reemplazo.
P: ¿Puedo usar un tornillo para varias resinas diferentes?
R: Dentro de una familia, sí. Un tornillo de uso general maneja aceptablemente PE, PP, PS y ABS, razón por la cual los fabricantes de máquinas lo envían como estándar. Entre familias, no. Un tornillo GP sobre PVC rígido degrada el material y corroe el acero. Un tornillo GP sobre nailon relleno de vidrio se desgasta rápidamente. Y un tornillo del tamaño de un disparo no puede servir para un trabajo que utiliza una pequeña fracción del cañón sin cocinar el material. Si sus resinas cubren esos espacios, necesitará más de un tornillo o un tornillo diseñado para el caso más difícil.
P: ¿Cómo puedo saber si mi tornillo de moldeo por inyección está desgastado?
R: La máquina te lo dice primero y el micrómetro lo confirma. Esté atento a la caída de la producción a la misma velocidad del tornillo, el aumento del tiempo de recuperación, el aumento de la temperatura de fusión en puntos de ajuste sin cambios, las motas negras que regresan después de la limpieza y la variación del tamaño de la inyección. Cualquiera de ellos justifica apretar el tornillo. Luego mida el diámetro exterior del vuelo con un micrómetro y el diámetro interior con un calibre de orificio, en posiciones coincidentes, y compare el juego radial con el dibujo. Los síntomas sugieren; La medición lo confirma.
P: ¿Qué es un cilindro de tornillo bimetálico y cuándo lo necesito?
R: Un cañón bimetálico mantiene un cuerpo de aleación de acero y fusiona una aleación de desgaste más dura en el orificio. En nuestros cañones rociamos aleación dura en todo el círculo alrededor de la zona de desgaste del orificio, lo que eleva la dureza interior a 62 HRC. La línea es fácil de trazar:La fibra de vidrio hasta un 30% funciona bien en un juego de 38CrMoAlA nitrurado.. Por encima del 30% de vidrio, con carga mineral o retardante de llama, o sobre resina corrosiva, opte por el bimetálico. La carcasa nitrurada es una capa de difusión de 0,5 a 0,8 mm y el relleno pesado la atraviesa mucho antes de que se termine el acero que se encuentra debajo.
P: ¿El diseño del tornillo afecta la calidad de la pieza en el moldeo por inyección?
R: Directamente y más que la mayoría de las configuraciones de proceso. La geometría del tornillo determina qué tan completamente se funde el material, qué tan uniforme es la temperatura de fusión, qué tan bien se dispersan el color y el relleno y qué tan consistente es la inyección. Los derretidos, las rayas, las separaciones, la degradación y la variación de los disparos se remontan al diseño del tornillo o al desgaste del tornillo al menos con tanta frecuencia como se remontan al controlador. Cuando un defecto resiste cada cambio de ajuste que realizas, la geometría o el desgaste suele ser la razón.
P: ¿Cuál es la diferencia entre un tornillo de inyección y un tornillo de extrusión?
R: Un tornillo de extrusión gira continuamente y las bombas se derriten hacia adelante sin detenerse. Un tornillo de inyección realiza dos funciones: gira para plastificar una inyección, luego deja de girar y avanza como un émbolo para inyectarla. Esa acción recíproca es la razón por la cual los tornillos de inyección llevan un anillo de retención en la punta y por qué tienen relaciones L/D más cortas, generalmente de 18:1 a 25:1, que los tornillos de extrusión. El material también se deposita en un cilindro de inyección entre disparos, lo que hace que el tiempo de residencia y el tamaño del disparo sean críticos.
P: ¿Puede un fabricante de cilindros de tornillos copiar mi tornillo sin un dibujo?
R: Sí. Envíe la pieza desgastada y la geometría se puede medir y reconstruir: diámetro, relación de aspecto, profundidad del canal y dimensiones de ajuste en el extremo de transmisión. Mantenemos los tornillos de inyección a ±0,001 mm. Una advertencia que vale la pena tener en cuenta: un tornillo desgastado mide más pequeño de lo que salió de fábrica, por lo que el reemplazo debe construirse según la intención del diseño original en lugar de las dimensiones desgastadas. Envíe el patrón de desgaste junto con la pieza y el nuevo tornillo se especificará contra la falla en lugar de heredarla.
Conclusión
Tres ideas completan toda la guía.
La selección sigue a la resina.La geometría (L/D, relación de compresión, tipo de tornillo) coincide con la forma en que se funde el polímero. El tratamiento de la superficie coincide con el grado de suciedad del alimento. Las resinas limpias funcionan felizmente con 38CrMoAlA nitrurado. Los alimentadores abrasivos y corrosivos necesitan un orificio bimetálico, y especificar la caja limpia es la forma más común en que un nuevo juego muere antes de tiempo.
El mantenimiento compra años y los datos compran planificación.Purgue antes de cada parada, limpie con latón en lugar de acero y mida la holgura cada vez que saque el tornillo. Un registro de desgaste muestra "¿está desgastado?" en “¿cuándo cruzará la línea?”, que es la diferencia entre un cambio planificado y un cierre.
Diagnostique la máquina antes de ajustar el proceso.Cuando la producción cae, los ciclos se alargan, el cojín se mueve o las motas regresan después de la limpieza, la unidad plastificadora está hablando. Los ajustes no pueden restaurar la holgura perdida ni volver a sellar un anillo de retención desgastado. Tire del tornillo y mídalo.
Nanhaiya lleva más de veinte años fabricando tornillos y cilindros y presta servicios a más de 500 clientes en todo el mundo. Nuestros tornillos de inyección están mecanizados a partir de 38CrMoAlA, templados y revenidos, luego nitrurados con gas a 500–560 °C hasta una caja de 0,5–0,8 mm a 950–1050 HV, mantenidos con una tolerancia de ±0,001 mm y clasificados para 10 000 a 20 000 horas en resinas no corrosivas. Cuando la alimentación es más dura, rociamos una aleación dura en todo el círculo alrededor de la zona de desgaste del orificio y llevamos la dureza interior a 62 HRC.
Antes de realizar el pedido, nuestros ingenieros analizan los parámetros con usted: diámetro, relación de aspecto, profundidad del canal del tornillo y elección del material entre 38CrMoAlA y una aleación dúplex. Esa consulta es gratuita y la cotización que sigue incluye el producto, el envío y el costo de mantenimiento esperado, por lo que luego no aparece nada que no estuviera en la página.
Después de la entrega, nuestros técnicos apoyan la instalación y la puesta en servicio, la garantía dura hasta el contrato (normalmente uno o dos años) y cualquier problema posventa recibe una respuesta dentro de las 24 horas y una solución dentro de las 48 horas.
Envíanos tu modelo de máquina, resina y el problema que estás intentando solucionar. Tendrá una especificación y un presupuesto en un plazo de doce horas.
Cuéntanos tu máquina, tu resina y qué salió mal la última vez. Especificaremos el conjunto que lo soluciona, no el que lo repite.
Póngase en contacto con Nanhaiya para obtener una cotización